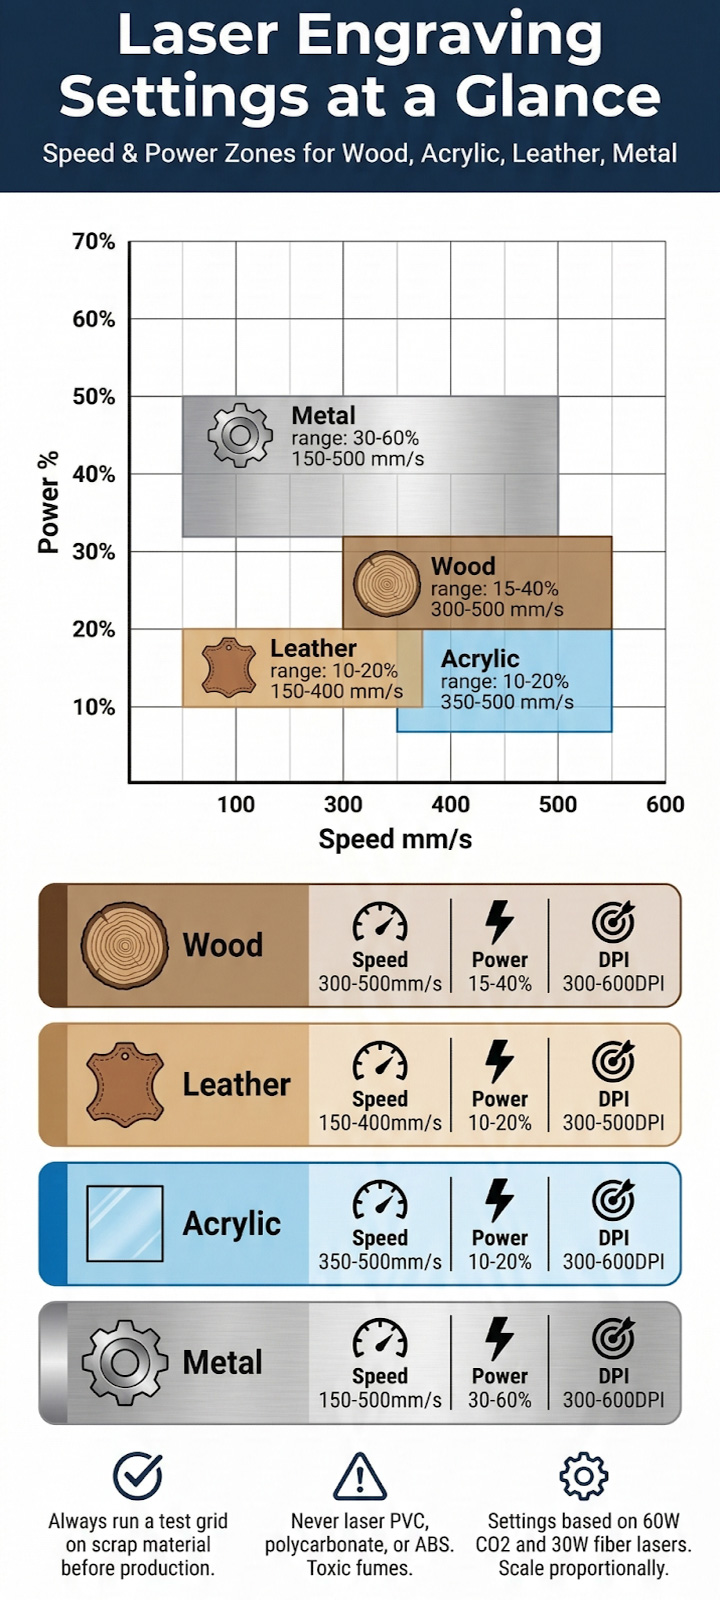
ಲೇಸರ್ ಕೆತ್ತನೆ ಸೆಟ್ಟಿಂಗ್ಗಳು ವಸ್ತು, ಲೇಸರ್ ಪ್ರಕಾರ ಮತ್ತು ವ್ಯಾಟೇಜ್ ಅನ್ನು ಅವಲಂಬಿಸಿ ಬದಲಾಗುತ್ತವೆ. ಒಂದು 60W CO2 ಲೇಸರ್, ಮರದ ಕೆತ್ತನೆಯು ಸಾಮಾನ್ಯವಾಗಿ 300–500 ಮಿಮೀ/ಸೆಕೆಂಡ್ನಲ್ಲಿ 15–25% ಶಕ್ತಿಯನ್ನು ಬಳಸುತ್ತದೆ, ಅಕ್ರಿಲಿಕ್ 10– ಅನ್ನು ಬಳಸುತ್ತದೆ.20% 350–400 mm/s ನಲ್ಲಿ ವಿದ್ಯುತ್, ಚರ್ಮವು 200–400 mm/s ನಲ್ಲಿ 10–15% ಶಕ್ತಿಯನ್ನು ಬಳಸುತ್ತದೆ ಮತ್ತು ಲೇಪಿತ ಲೋಹವು 15– ಅನ್ನು ಬಳಸುತ್ತದೆ.30% 250–350 ಮಿಮೀ/ಸೆಕೆಂಡ್ನಲ್ಲಿ ವಿದ್ಯುತ್. ನಿಮ್ಮ ಯೋಜನೆಯನ್ನು ಪ್ರಾರಂಭಿಸುವ ಮೊದಲು ಯಾವಾಗಲೂ ಸ್ಕ್ರ್ಯಾಪ್ ವಸ್ತುಗಳ ಮೇಲೆ ಪರೀಕ್ಷಾ ಕಟ್ ಅನ್ನು ರನ್ ಮಾಡಿ.

ಲೇಸರ್ ಕೆತ್ತನೆ ಸೆಟ್ಟಿಂಗ್ಗಳು ಯಾವುವು?
ಲೇಸರ್ ಕೆತ್ತನೆ ಸೆಟ್ಟಿಂಗ್ಗಳು ವೇಗ, ಶಕ್ತಿ, ಆವರ್ತನ (PPI/Hz) ಮತ್ತು ರೆಸಲ್ಯೂಶನ್ (DPI) ಗಳ ಸಂಯೋಜನೆಯನ್ನು ಉಲ್ಲೇಖಿಸುತ್ತವೆ, ಇದು ಲೇಸರ್ ನಿರ್ದಿಷ್ಟ ವಸ್ತುವಿನೊಂದಿಗೆ ಹೇಗೆ ಸಂವಹನ ನಡೆಸುತ್ತದೆ ಎಂಬುದನ್ನು ನಿಯಂತ್ರಿಸುತ್ತದೆ. ಈ ನಿಯತಾಂಕಗಳನ್ನು ಸರಿಯಾಗಿ ಪಡೆಯುವುದು ಗರಿಗರಿಯಾದ, ವೃತ್ತಿಪರ ಕೆತ್ತನೆ ಮತ್ತು ಸುಟ್ಟ, ಓದಲಾಗದ ಅವ್ಯವಸ್ಥೆಯ ನಡುವಿನ ವ್ಯತ್ಯಾಸವಾಗಿದೆ. ನೀವು ಬಳಸುತ್ತಿರಲಿ CO2 ಲೇಸರ್ ಕೆತ್ತನೆ ಯಂತ್ರ, ಡಯೋಡ್ ಲೇಸರ್, ಅಥವಾ ಎ ಫೈಬರ್ ಲೇಸರ್ ಗುರುತು ಯಂತ್ರ, ಈ ಪ್ರಮುಖ ನಿಯತಾಂಕಗಳನ್ನು ಅರ್ಥಮಾಡಿಕೊಳ್ಳುವುದರಿಂದ ಪ್ರತಿಯೊಂದು ಯೋಜನೆಯಲ್ಲಿ ಪುನರಾವರ್ತಿತ, ಉತ್ತಮ-ಗುಣಮಟ್ಟದ ಫಲಿತಾಂಶಗಳನ್ನು ಖಚಿತಪಡಿಸುತ್ತದೆ.
ಈ ಮಾರ್ಗದರ್ಶಿಯು ಸಾಮಾನ್ಯವಾಗಿ ಕೆತ್ತಲಾದ 4 ವಸ್ತುಗಳಿಗೆ ಶಿಫಾರಸು ಮಾಡಲಾದ ಆರಂಭಿಕ ಸೆಟ್ಟಿಂಗ್ಗಳನ್ನು ಒದಗಿಸುತ್ತದೆ, ಜೊತೆಗೆ ವಿಶ್ವಾದ್ಯಂತ ಯಂತ್ರ ನಿರ್ವಾಹಕರು, ಕಾರ್ಯಾಗಾರ ಮಾಲೀಕರು ಮತ್ತು ಕೈಗಾರಿಕಾ ತಯಾರಕರಿಂದ ಸಂಗ್ರಹಿಸಿದ ಪ್ರಾಯೋಗಿಕ ಸಲಹೆಗಳನ್ನು ಒದಗಿಸುತ್ತದೆ.
ಕೆತ್ತನೆಯ ಗುಣಮಟ್ಟದ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುವ ಪ್ರಮುಖ ನಿಯತಾಂಕಗಳು
ಯಾವುದೇ ಸೆಟ್ಟಿಂಗ್ಗಳನ್ನು ಹೊಂದಿಸುವ ಮೊದಲು, ಪ್ರತಿಯೊಂದು ನಿಯತಾಂಕವು ಏನನ್ನು ನಿಯಂತ್ರಿಸುತ್ತದೆ ಮತ್ತು ಅವು ಪರಸ್ಪರ ಹೇಗೆ ಸಂವಹನ ನಡೆಸುತ್ತವೆ ಎಂಬುದನ್ನು ಅರ್ಥಮಾಡಿಕೊಳ್ಳುವುದು ಸಹಾಯ ಮಾಡುತ್ತದೆ.
| ನಿಯತಾಂಕ | ಅದು ಏನು ನಿಯಂತ್ರಿಸುತ್ತದೆ |
|---|---|
| ಶಕ್ತಿ (%) | ಲೇಸರ್ ಕಿರಣದ ತೀವ್ರತೆ. ಹೆಚ್ಚಿನ ಶಕ್ತಿಯು ಆಳವಾಗಿ ಮತ್ತು ಗಾಢವಾಗಿ ಉರಿಯುತ್ತದೆ. ಹೆಚ್ಚಿನ ಶಕ್ತಿಯು ಸೂಕ್ಷ್ಮ ವಸ್ತುಗಳನ್ನು ಸುಡುತ್ತದೆ. |
| ವೇಗ (ಮಿಮೀ/ಸೆ) | ಲೇಸರ್ ಹೆಡ್ ಎಷ್ಟು ವೇಗವಾಗಿ ಚಲಿಸುತ್ತದೆ. ವೇಗವಾದ ವೇಗವು ಹಗುರವಾದ ಗುರುತುಗಳನ್ನು ಉತ್ಪಾದಿಸುತ್ತದೆ; ನಿಧಾನವಾದ ವೇಗವು ಆಳ ಮತ್ತು ಶಾಖದ ಮಾನ್ಯತೆಯನ್ನು ಹೆಚ್ಚಿಸುತ್ತದೆ. |
| ಆವರ್ತನ (PPI/Hz) | ಲೇಸರ್ನ ನಾಡಿ ದರ. ಹೆಚ್ಚಿನ ಆವರ್ತನವು ಕೆತ್ತನೆಗೆ ಮೃದುವಾದ ರೇಖೆಗಳನ್ನು ನೀಡುತ್ತದೆ; ಕಡಿಮೆ ಆವರ್ತನವು ವೆಕ್ಟರ್ ಕತ್ತರಿಸುವಿಕೆಗೆ ಸರಿಹೊಂದುತ್ತದೆ. |
| ರೆಸಲ್ಯೂಶನ್ (ಡಿಪಿಐ) | ಕೆತ್ತನೆಯ ಚುಕ್ಕೆ ಸಾಂದ್ರತೆ. ಪಠ್ಯ ಮತ್ತು ಲೋಗೋಗಳಿಗೆ 300 DPI ಸೂಕ್ತವಾಗಿದೆ; ಛಾಯಾಗ್ರಹಣದ ವಿವರಗಳಿಗೆ 600+ DPI ಅಗತ್ಯವಿದೆ. |
| ಏರ್ ಅಸಿಸ್ಟ್ | ಕತ್ತರಿಸಿದ ಸ್ಥಳದಲ್ಲಿ ಸಂಕುಚಿತ ಗಾಳಿಯನ್ನು ಬೀಸಲಾಗುತ್ತದೆ. ಮರದ ಮೇಲೆ ಸುಡುವಿಕೆಯನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ, ಅಕ್ರಿಲಿಕ್ ಮೇಲೆ ಜ್ವಾಲೆ-ಏರಿಕೆಯನ್ನು ತಡೆಯುತ್ತದೆ ಮತ್ತು ಕೆಲಸದ ವಲಯದಿಂದ ಶಿಲಾಖಂಡರಾಶಿಗಳನ್ನು ತೆರವುಗೊಳಿಸುತ್ತದೆ. |
| ದೂರವನ್ನು ಕೇಂದ್ರೀಕರಿಸಿ | ಲೆನ್ಸ್ ಮತ್ತು ವಸ್ತುವಿನ ಮೇಲ್ಮೈ ನಡುವಿನ ಅಂತರ. ಸರಿಯಾದ ಗಮನವು ಚಿಕ್ಕ ಸ್ಪಾಟ್ ಗಾತ್ರ ಮತ್ತು ತೀಕ್ಷ್ಣವಾದ ವಿವರಗಳನ್ನು ಉತ್ಪಾದಿಸುತ್ತದೆ. |
ವೇಗ ಮತ್ತು ಶಕ್ತಿಯ ನಡುವಿನ ಪರಸ್ಪರ ಕ್ರಿಯೆಯು ಅತ್ಯಂತ ನಿರ್ಣಾಯಕ ಸಂಬಂಧವಾಗಿದೆ. ಕಡಿಮೆ ವೇಗದೊಂದಿಗೆ ಹೆಚ್ಚಿನ ಶಕ್ತಿಯು ಆಳವಾದ, ಗಾಢವಾದ ಕೆತ್ತನೆಗಳನ್ನು ಸೃಷ್ಟಿಸುತ್ತದೆ ಆದರೆ ಅಧಿಕ ಬಿಸಿಯಾಗುವ ಅಪಾಯವನ್ನುಂಟುಮಾಡುತ್ತದೆ. ಹೆಚ್ಚಿನ ವೇಗದಲ್ಲಿ ಕಡಿಮೆ ಶಕ್ತಿಯು ಮಸುಕಾದ ಮೇಲ್ಮೈ ಗುರುತುಗಳನ್ನು ಉತ್ಪಾದಿಸುತ್ತದೆ ಸೂಕ್ಷ್ಮ ಕೆಲಸಕ್ಕೆ ಸೂಕ್ತವಾಗಿದೆ. ಪ್ರತಿಯೊಂದು ವಸ್ತುವಿಗೆ ಸರಿಯಾದ ಸಮತೋಲನವನ್ನು ಕಂಡುಹಿಡಿಯುವುದು ಲೇಸರ್ ಕಾರ್ಯಾಚರಣೆಯಲ್ಲಿನ ಪ್ರಮುಖ ಕೌಶಲ್ಯವಾಗಿದೆ. ಆಳವಾದ ವಿವರಣೆಗಾಗಿ CO2 ಲೇಸರ್ ನಿಯತಾಂಕಗಳು, ಇದನ್ನು ನೋಡಿ CO2 ಲೇಸರ್ ಕತ್ತರಿಸುವ ನಿಯತಾಂಕಗಳ ಮಾರ್ಗದರ್ಶಿ.
ಮರಕ್ಕಾಗಿ ಲೇಸರ್ ಕೆತ್ತನೆ ಸೆಟ್ಟಿಂಗ್ಗಳು
ಮರದ ಕೆತ್ತನೆಗಾಗಿ a CO2 ಲೇಸರ್, 15– ಬಳಸಿ40% ಹಗುರದಿಂದ ಮಧ್ಯಮ ಗಾತ್ರದ ಕೆತ್ತನೆಗಳಿಗೆ 300–500 ಮಿಮೀ/ಸೆಕೆಂಡ್ನಲ್ಲಿ ಶಕ್ತಿ. ಮೇಪಲ್ನಂತಹ ಗಟ್ಟಿಮರಗಳಿಗೆ ಬಾಸ್ವುಡ್ನಂತಹ ಸಾಫ್ಟ್ವುಡ್ಗಳಿಗಿಂತ ಸ್ವಲ್ಪ ಹೆಚ್ಚಿನ ಶಕ್ತಿಯ ಅಗತ್ಯವಿರುತ್ತದೆ. ಸುಡುವಿಕೆಯನ್ನು ಕಡಿಮೆ ಮಾಡಲು ಯಾವಾಗಲೂ ಏರ್ ಅಸಿಸ್ಟ್ ಬಳಸಿ.
ನೈಸರ್ಗಿಕ ಸೌಂದರ್ಯ, ಕೈಗೆಟುಕುವಿಕೆ ಮತ್ತು ವ್ಯಾಪಕ ಲಭ್ಯತೆಯಿಂದಾಗಿ ಮರವು ಲೇಸರ್ ಕೆತ್ತನೆಗೆ ಅತ್ಯಂತ ಜನಪ್ರಿಯ ವಸ್ತುವಾಗಿ ಉಳಿದಿದೆ. ವಿವಿಧ ಮರದ ಪ್ರಭೇದಗಳು ಅವುಗಳ ಸಾಂದ್ರತೆ, ರಾಳದ ಅಂಶ ಮತ್ತು ತೇವಾಂಶ ಮಟ್ಟವನ್ನು ಆಧರಿಸಿ ಲೇಸರ್ ಶಕ್ತಿಗೆ ವಿಭಿನ್ನವಾಗಿ ಪ್ರತಿಕ್ರಿಯಿಸುತ್ತವೆ. ಮೇಪಲ್, ಚೆರ್ರಿ ಮತ್ತು ವಾಲ್ನಟ್ ನಂತಹ ಗಟ್ಟಿಮರಗಳು ಗರಿಗರಿಯಾದ ಅಂಚುಗಳೊಂದಿಗೆ ಹೆಚ್ಚಿನ-ವ್ಯತಿರಿಕ್ತ ಕೆತ್ತನೆಗಳನ್ನು ಉತ್ಪಾದಿಸುತ್ತವೆ, ಆದರೆ ಪೈನ್ ಮತ್ತು ಬಾಸ್ವುಡ್ ನಂತಹ ಸಾಫ್ಟ್ ವುಡ್ ಗಳು ಹೆಚ್ಚು ಸುಲಭವಾಗಿ ಕೆತ್ತುತ್ತವೆ ಆದರೆ ಸೆಟ್ಟಿಂಗ್ ಗಳು ತುಂಬಾ ಆಕ್ರಮಣಕಾರಿಯಾಗಿದ್ದರೆ ಚಾರ್ ಆಗಬಹುದು. ಪ್ಲೈವುಡ್, ವಿಶೇಷವಾಗಿ ಬಾಲ್ಟಿಕ್ ಬರ್ಚ್, ಅದರ ಏಕರೂಪದ ಪದರಗಳಿಂದಾಗಿ ಸ್ಥಿರ ಫಲಿತಾಂಶಗಳನ್ನು ನೀಡುತ್ತದೆ. ನೀವು ಅನ್ವೇಷಿಸುತ್ತಿದ್ದರೆ ಲೇಸರ್ ಮರದ ಕತ್ತರಿಸುವುದು ಮತ್ತು ಕೆತ್ತನೆ ಮೊದಲ ಬಾರಿಗೆ, ಬಾಲ್ಟಿಕ್ ಬರ್ಚ್ ಪ್ಲೈವುಡ್ನಿಂದ ಪ್ರಾರಂಭಿಸಲು ಶಿಫಾರಸು ಮಾಡಲಾಗಿದೆ.
CO2 ಮರಕ್ಕೆ ಲೇಸರ್ ಸೆಟ್ಟಿಂಗ್ಗಳು (ಕೆತ್ತನೆ)
| ಮರದ ಪ್ರಕಾರ | ಶಕ್ತಿ (%) | ವೇಗ (ಮಿಮೀ/ಸೆ) | ಡಿಪಿಐ | ಏರ್ ಅಸಿಸ್ಟ್ | ಟಿಪ್ಪಣಿಗಳು |
|---|---|---|---|---|---|
| ಬಾಸ್ವುಡ್ | 15-20 | 350-500 | 300-400 | On | ಹಗುರವಾದ, ಸ್ವಚ್ಛವಾದ ಗುರುತುಗಳು |
| ಬಾಲ್ಟಿಕ್ ಬಿರ್ಚ್ | 20-30 | 300-450 | 300-600 | On | ಅತ್ಯುತ್ತಮ ಕಾಂಟ್ರಾಸ್ಟ್ |
| ಮ್ಯಾಪಲ್ | 25-40 | 300-400 | 400-600 | On | ಹೆಚ್ಚಿನ ವಿವರ ಸಾಧ್ಯ |
| ವಾಲ್ನಟ್ | 20-35 | 300-450 | 300-600 | On | ನೈಸರ್ಗಿಕ ಡಾರ್ಕ್ ಕಾಂಟ್ರಾಸ್ಟ್ |
| ಪೈನ್ | 15-25 | 350-500 | 300 | On | ಸುಲಭವಾಗಿ ಉರಿಯುತ್ತದೆ; ಕಡಿಮೆ ಶಕ್ತಿಯನ್ನು ಬಳಸುತ್ತದೆ |
| ಎಚ್ ಫೋಟೋಗಳನ್ನು | 15-25 | 350-500 | 300-400 | On | ಏಕರೂಪದ ಫಲಿತಾಂಶಗಳು |
a ಆಧರಿಸಿದ ಸೆಟ್ಟಿಂಗ್ಗಳು 60W CO2 ಲೇಸರ್. ಇತರ ವ್ಯಾಟೇಜ್ಗಳಿಗೆ ಅನುಗುಣವಾಗಿ ಶಕ್ತಿಯನ್ನು ಅಳೆಯಿರಿ.
ಮರಕ್ಕೆ ವೃತ್ತಿಪರ ಸಲಹೆಗಳು: ಮೊದಲು ಕೆತ್ತನೆ ಮಾಡಿ, ನಂತರ ವರ್ಧಿತ ವ್ಯತಿರಿಕ್ತತೆಗಾಗಿ ಸ್ಟೇನ್ ಅಥವಾ ಫಿನಿಶ್ ಅನ್ನು ಅನ್ವಯಿಸಿ. ಒದ್ದೆಯಾದ ಮೈಕ್ರೋಫೈಬರ್ ಬಟ್ಟೆ ಅಥವಾ ಐಸೊಪ್ರೊಪಿಲ್ ಆಲ್ಕೋಹಾಲ್ನಿಂದ ಶೇಷವನ್ನು ಸ್ವಚ್ಛಗೊಳಿಸಿ. ಆಳವಾದ ಕೆತ್ತನೆಗಳಿಗಾಗಿ, ಶಕ್ತಿಯನ್ನು ಹೆಚ್ಚಿಸುವ ಬದಲು ವೇಗವನ್ನು 10–15% ರಷ್ಟು ಕಡಿಮೆ ಮಾಡಿ, ಇದು ಅಂಚುಗಳಲ್ಲಿ ಸುಡುವಿಕೆಯನ್ನು ತಡೆಯಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ.
ಅಕ್ರಿಲಿಕ್ಗಾಗಿ ಲೇಸರ್ ಕೆತ್ತನೆ ಸೆಟ್ಟಿಂಗ್ಗಳು
ಅಕ್ರಿಲಿಕ್ ಕೆತ್ತನೆಗಾಗಿ, 10– ಬಳಸಿ20% 350–500 ಮಿಮೀ/ಸೆಕೆಂಡಿಗೆ ವಿದ್ಯುತ್ CO2 ಲೇಸರ್. ಎರಕಹೊಯ್ದ ಅಕ್ರಿಲಿಕ್ ಚಿಹ್ನೆಗಳಿಗೆ ಸೂಕ್ತವಾದ ಫ್ರಾಸ್ಟೆಡ್ ಬಿಳಿ ಮುಕ್ತಾಯವನ್ನು ಉತ್ಪಾದಿಸುತ್ತದೆ. ಹೊರತೆಗೆದ ಅಕ್ರಿಲಿಕ್ ನಯವಾದ ಕಟ್ ಅಂಚುಗಳನ್ನು ನೀಡುತ್ತದೆ ಆದರೆ ಕಡಿಮೆ ಕೆತ್ತನೆ ವ್ಯತಿರಿಕ್ತತೆಯನ್ನು ನೀಡುತ್ತದೆ.
ಅಕ್ರಿಲಿಕ್ ಲೇಸರ್ ಕೆತ್ತನೆಯಲ್ಲಿ ಎರಡನೇ ಅತ್ಯಂತ ಜನಪ್ರಿಯ ವಸ್ತುವಾಗಿದ್ದು, ಅದರ ಸ್ಪಷ್ಟತೆ, ಬಣ್ಣ ವೈವಿಧ್ಯತೆ ಮತ್ತು ಬಾಳಿಕೆಗೆ ಹೆಸರುವಾಸಿಯಾಗಿದೆ. ಪ್ರಮುಖ ವ್ಯತ್ಯಾಸವೆಂದರೆ ಎರಕಹೊಯ್ದ ಅಕ್ರಿಲಿಕ್ (ಕೆತ್ತನೆಗೆ ಉತ್ತಮ, ಪ್ರಕಾಶಮಾನವಾದ ಫ್ರಾಸ್ಟೆಡ್ ಫಿನಿಶ್ ಉತ್ಪಾದಿಸುತ್ತದೆ) ಮತ್ತು ಹೊರತೆಗೆದ ಅಕ್ರಿಲಿಕ್ (ಕತ್ತರಿಸಲು ಉತ್ತಮ, ಹೊಳಪು ನೀಡಿದ ಅಂಚುಗಳನ್ನು ಉತ್ಪಾದಿಸುತ್ತದೆ) ನಡುವಿನ ವ್ಯತ್ಯಾಸ. CO2 ಅಕ್ರಿಲಿಕ್ ಕೆಲಸಕ್ಕೆ ಲೇಸರ್ಗಳು ಪ್ರಮಾಣಿತ ಆಯ್ಕೆಯಾಗಿದೆ ಏಕೆಂದರೆ 10.6 μm ತರಂಗಾಂತರವನ್ನು ವಸ್ತು ಪರಿಣಾಮಕಾರಿಯಾಗಿ ಹೀರಿಕೊಳ್ಳುತ್ತದೆ. ಕಿರಣವು ಪಾರದರ್ಶಕ ಮೇಲ್ಮೈಗಳ ಮೂಲಕ ಹಾದುಹೋಗುವುದರಿಂದ ಡಯೋಡ್ ಲೇಸರ್ಗಳು ಸ್ಪಷ್ಟ ಅಕ್ರಿಲಿಕ್ನೊಂದಿಗೆ ಹೋರಾಡುತ್ತವೆ. ಈ ವಸ್ತುವಿನೊಂದಿಗೆ ಕೆಲಸ ಮಾಡುವ ಸುರಕ್ಷತಾ ಪರಿಗಣನೆಗಳನ್ನು ಅರ್ಥಮಾಡಿಕೊಳ್ಳಲು, ಈ ಸಂಪನ್ಮೂಲವನ್ನು ಪರಿಶೀಲಿಸಿ ಲೇಸರ್ ಕತ್ತರಿಸುವ ಅಕ್ರಿಲಿಕ್ ಸುರಕ್ಷತೆ.
CO2 ಅಕ್ರಿಲಿಕ್ (ಕೆತ್ತನೆ) ಗಾಗಿ ಲೇಸರ್ ಸೆಟ್ಟಿಂಗ್ಗಳು
| ಅಕ್ರಿಲಿಕ್ ಪ್ರಕಾರ | ಶಕ್ತಿ (%) | ವೇಗ (ಮಿಮೀ/ಸೆ) | ಡಿಪಿಐ | ಏರ್ ಅಸಿಸ್ಟ್ | ಟಿಪ್ಪಣಿಗಳು |
|---|---|---|---|---|---|
| ಪಾತ್ರವರ್ಗ (ತೆರವುಗೊಳಿಸಿ) | 10-18 | 400-500 | 300-600 | ಕಡಿಮೆ | ಫ್ರಾಸ್ಟೆಡ್ ವೈಟ್ ಫಿನಿಶ್ |
| ಪಾತ್ರವರ್ಗ (ಬಣ್ಣದ) | 12-20 | 350-450 | 300-600 | ಕಡಿಮೆ | ಕತ್ತಲೆಯ ಮೇಲೆ ಹೆಚ್ಚಿನ ಕಾಂಟ್ರಾಸ್ಟ್ |
| ಹೊರತೆಗೆಯಲಾಗಿದೆ | 10-15 | 400-500 | 300 | ಕಡಿಮೆ | ಕಡಿಮೆ ಹಿಮ; ಉತ್ತಮ ಅಂಚುಗಳು |
| 2-ಟೋನ್ | 15-25 | 350-450 | 400-600 | ಕಡಿಮೆ | ಎರಡನೇ ಬಣ್ಣವನ್ನು ಬಹಿರಂಗಪಡಿಸುತ್ತದೆ |
a ಆಧರಿಸಿದ ಸೆಟ್ಟಿಂಗ್ಗಳು 60W CO2 ಲೇಸರ್. ಕೆತ್ತನೆ ಮಾಡಿದ ಪ್ರದೇಶಗಳಿಗೆ ಶಿಲಾಖಂಡರಾಶಿಗಳು ಬೀಸುವುದನ್ನು ತಪ್ಪಿಸಲು ಕಡಿಮೆ ಗಾಳಿ ಸಹಾಯ ಒತ್ತಡವನ್ನು ಬಳಸಿ.
ಅಕ್ರಿಲಿಕ್ಗಾಗಿ ವೃತ್ತಿಪರ ಸಲಹೆಗಳು: ಕರಗಿದ ವಸ್ತುವನ್ನು ಕೆತ್ತನೆಗೆ ಮತ್ತೆ ಊದುವುದನ್ನು ತಪ್ಪಿಸಲು ಕಡಿಮೆ ಗಾಳಿಯ ಸಹಾಯ ಒತ್ತಡವನ್ನು ಬಳಸಿ. LED-ಲಿಟ್ ಸಿಗ್ನೇಜ್ಗಾಗಿ, ವಿನ್ಯಾಸವನ್ನು ರಕ್ಷಿಸಲು ಸ್ಪಷ್ಟ ಅಕ್ರಿಲಿಕ್ನ ಹಿಂಭಾಗದ ಮೇಲ್ಮೈಯನ್ನು ಕೆತ್ತಿಸಿ. ಕೆತ್ತನೆ ಮಾಡುವ ಮೊದಲು ವರ್ಗಾವಣೆ ಟೇಪ್ ಅನ್ನು ಅನ್ವಯಿಸುವುದರಿಂದ ಶುಚಿಗೊಳಿಸುವಿಕೆ ಕಡಿಮೆಯಾಗುತ್ತದೆ. ಛಾಯಾಗ್ರಹಣದ ಚಿತ್ರಗಳಿಗೆ 600+ DPI ಸೆಟ್ಟಿಂಗ್ ಅನ್ನು ಶಿಫಾರಸು ಮಾಡಲಾಗಿದೆ.
ಚರ್ಮಕ್ಕಾಗಿ ಲೇಸರ್ ಕೆತ್ತನೆ ಸೆಟ್ಟಿಂಗ್ಗಳು
ಚರ್ಮದ ಮೇಲೆ ಕೆತ್ತನೆ CO2 ಲೇಸರ್ 10– ನಲ್ಲಿ ಉತ್ತಮವಾಗಿ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತದೆ20% ಶಕ್ತಿ ಮತ್ತು 150–400 ಮಿಮೀ/ಸೆಕೆಂಡ್. ತರಕಾರಿ-ಟ್ಯಾನ್ ಮಾಡಿದ ಚರ್ಮವು ಅತ್ಯಂತ ಸ್ವಚ್ಛವಾದ ಫಲಿತಾಂಶಗಳನ್ನು ನೀಡುತ್ತದೆ. ಬಿಸಿ ಮಾಡಿದಾಗ ವಿಷಕಾರಿ ಕ್ಲೋರಿನ್ ಅನಿಲವನ್ನು ಬಿಡುಗಡೆ ಮಾಡುವ ಪಿವಿಸಿ ಆಧಾರಿತ ಸಿಂಥೆಟಿಕ್ ಚರ್ಮವನ್ನು ತಪ್ಪಿಸಿ.
ಚರ್ಮದ ಕೆತ್ತನೆಯು ಮಾರುಕಟ್ಟೆಯಾಗಿ ಗಮನಾರ್ಹವಾಗಿ ಬೆಳೆದಿದೆ, ವೈಯಕ್ತಿಕಗೊಳಿಸಿದ ಕೈಚೀಲಗಳು, ಬೆಲ್ಟ್ಗಳು, ಚೀಲಗಳು, ಪ್ಯಾಚ್ಗಳು ಮತ್ತು ಕಾರ್ಪೊರೇಟ್ ಉಡುಗೊರೆಗಳ ಬೇಡಿಕೆಯಿಂದಾಗಿ ಇದು ನಡೆಸಲ್ಪಡುತ್ತದೆ. ಲೇಸರ್ ಕೆಲಸಕ್ಕೆ ಉತ್ತಮವಾದ ಚರ್ಮವೆಂದರೆ ತರಕಾರಿ-ಟ್ಯಾನ್ ಮಾಡಿದ (ಸಸ್ಯಾಹಾರಿ-ಟ್ಯಾನ್) ಚರ್ಮ, ಇದು ನಿರೀಕ್ಷಿತವಾಗಿ ಕಪ್ಪಾಗುತ್ತದೆ ಮತ್ತು ಶ್ರೀಮಂತ ವ್ಯತಿರಿಕ್ತತೆಯನ್ನು ಉತ್ಪಾದಿಸುತ್ತದೆ. ಕ್ರೋಮ್-ಟ್ಯಾನ್ ಮಾಡಿದ ಚರ್ಮವು ಕೆಲಸ ಮಾಡಬಹುದು ಆದರೆ ಅಸಮಂಜಸವಾಗಿ ಪ್ರತಿಕ್ರಿಯಿಸಬಹುದು. PU-ಆಧಾರಿತ (ಪಾಲಿಯುರೆಥೇನ್) ಆಗಿದ್ದರೆ ಸಂಶ್ಲೇಷಿತ ಅಥವಾ ಕೃತಕ ಚರ್ಮವು ಸಾಮಾನ್ಯವಾಗಿ ಸುರಕ್ಷಿತವಾಗಿರುತ್ತದೆ, ಆದರೆ ವಿಷಕಾರಿ ಹೊಗೆ ಉತ್ಪಾದನೆಯಿಂದಾಗಿ PVC-ಆಧಾರಿತ ಸಂಶ್ಲೇಷಣೆಯನ್ನು ಸಂಪೂರ್ಣವಾಗಿ ತಪ್ಪಿಸಬೇಕು. ಎಲ್ಲಾ ಚರ್ಮದ ಕೆಲಸಗಳಿಗೆ ಸರಿಯಾದ ಗಾಳಿ ಮತ್ತು ಹೊಗೆ ಹೊರತೆಗೆಯುವಿಕೆ ಅತ್ಯಗತ್ಯ. ಲೇಸರ್ ಕೆತ್ತನೆ ಯಂತ್ರಗಳು ಹೇಗೆ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತವೆ ಎಂಬುದರ ಅವಲೋಕನಕ್ಕಾಗಿ, ಭೇಟಿ ನೀಡಿ ಲೇಸರ್ ಕೆತ್ತನೆಗಾರ ಹೇಗೆ ಕೆಲಸ ಮಾಡುತ್ತಾನೆ ಸಂಪನ್ಮೂಲ ಪುಟ.
CO2 ಚರ್ಮಕ್ಕಾಗಿ ಲೇಸರ್ ಸೆಟ್ಟಿಂಗ್ಗಳು (ಕೆತ್ತನೆ)
| ಚರ್ಮದ ಪ್ರಕಾರ | ಶಕ್ತಿ (%) | ವೇಗ (ಮಿಮೀ/ಸೆ) | ಡಿಪಿಐ | ಏರ್ ಅಸಿಸ್ಟ್ | ಟಿಪ್ಪಣಿಗಳು |
|---|---|---|---|---|---|
| ವೆಜ್-ಟ್ಯಾನ್ (ಲೈಟ್) | 10-15 | 300-400 | 300-500 | ಆಫ್/ಕಡಿಮೆ | ಅತ್ಯುತ್ತಮ ಕಾಂಟ್ರಾಸ್ಟ್ ಮತ್ತು ವಿವರ |
| ವೆಜ್-ಟ್ಯಾನ್ (ಹೆವಿ) | 15-20 | 200-350 | 300-500 | ಆಫ್/ಕಡಿಮೆ | ಆಳಕ್ಕೆ ನಿಧಾನ |
| ಕ್ರೋಮ್-ಟ್ಯಾನ್ | 10-18 | 250-400 | 300 | ಆಫ್ | ಮೊದಲು ಪರೀಕ್ಷೆ; ಫಲಿತಾಂಶಗಳು ಬದಲಾಗುತ್ತವೆ |
| ಪಿಯು ಸಿಂಥೆಟಿಕ್ | 8-15 | 300-450 | 300 | ಆಫ್ | ಕರಗುವಿಕೆಯನ್ನು ತಪ್ಪಿಸಲು ಕಡಿಮೆ ಶಕ್ತಿ |
a ಆಧರಿಸಿದ ಸೆಟ್ಟಿಂಗ್ಗಳು 60W CO2 ಲೇಸರ್. ಚರ್ಮವನ್ನು ಕೆತ್ತುವಾಗ ಯಾವಾಗಲೂ ಸರಿಯಾದ ಹೊಗೆ ತೆಗೆಯುವಿಕೆಯನ್ನು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಿ.
ಚರ್ಮಕ್ಕಾಗಿ ವೃತ್ತಿಪರ ಸಲಹೆಗಳು: ಕೆಲಸದ ಹಾಸಿಗೆಯ ಮೇಲೆ ಚರ್ಮವನ್ನು ಸಮತಟ್ಟಾಗಿ ಹಿಡಿದಿಡಲು ಆಯಸ್ಕಾಂತಗಳು ಅಥವಾ ತೂಕವನ್ನು ಬಳಸಿ. ವಿನ್ಯಾಸದ ಸುತ್ತಲೂ ಹೊಗೆಯ ಕಲೆಗಳನ್ನು ಕಡಿಮೆ ಮಾಡಲು ಕೆತ್ತನೆ ಮಾಡುವ ಮೊದಲು ಮೇಲ್ಮೈಯನ್ನು ಸ್ವಲ್ಪ ತೇವಗೊಳಿಸಿ. ಅನಗತ್ಯ ಮೇಲ್ಮೈ ಗುರುತುಗಳನ್ನು ತಡೆಗಟ್ಟಲು ಏರ್ ಅಸಿಸ್ಟ್ ಅನ್ನು ಆಫ್ ಮಾಡಿ ಅಥವಾ ಅದನ್ನು ತುಂಬಾ ಕಡಿಮೆ ಹೊಂದಿಸಿ. ಬಹು ಬೆಳಕಿನ ಪಾಸ್ಗಳು ಒಂದೇ ಆಕ್ರಮಣಕಾರಿ ಪಾಸ್ಗಿಂತ ಉತ್ತಮ ಫಲಿತಾಂಶಗಳನ್ನು ನೀಡುತ್ತವೆ.
ಲೋಹಕ್ಕಾಗಿ ಲೇಸರ್ ಕೆತ್ತನೆ ಸೆಟ್ಟಿಂಗ್ಗಳು
ಲೋಹದ ಕೆತ್ತನೆಗೆ ಬರಿಯ ಲೋಹದ ಮೇಲ್ಮೈಗಳಿಗೆ ಫೈಬರ್ ಲೇಸರ್ ಅಗತ್ಯವಿದೆ. CO2 ಲೇಸರ್ಗಳು ಆನೋಡೈಸ್ಡ್ ಅಲ್ಯೂಮಿನಿಯಂ ಮತ್ತು ಲೇಪಿತ ಲೋಹಗಳನ್ನು 15– ನಲ್ಲಿ ಗುರುತಿಸಬಹುದು.30% ಶಕ್ತಿ. ಫೈಬರ್ ಲೇಸರ್ಗಳು ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್, ಹಿತ್ತಾಳೆ ಮತ್ತು ಟೈಟಾನಿಯಂ ಅನ್ನು 20– ನಲ್ಲಿ ಕೆತ್ತುತ್ತವೆ.60% ಅಪೇಕ್ಷಿತ ಆಳವನ್ನು ಅವಲಂಬಿಸಿ ಶಕ್ತಿ.
ಲೋಹದ ಕೆತ್ತನೆಯು ಲೇಸರ್ ಪ್ರಕಾರ ಮತ್ತು ಲೋಹದ ಮೇಲ್ಮೈ ಚಿಕಿತ್ಸೆಯನ್ನು ಆಧರಿಸಿ ನಾಟಕೀಯವಾಗಿ ಬದಲಾಗುತ್ತದೆ. CO2 10.6 μm ತರಂಗಾಂತರವು ಲೋಹದ ಮೇಲ್ಮೈಗಳನ್ನು ಪ್ರತಿಫಲಿಸುವುದರಿಂದ ಲೇಸರ್ಗಳು ಬೇರ್ ಲೋಹವನ್ನು ನೇರವಾಗಿ ಕೆತ್ತಲು ಸಾಧ್ಯವಿಲ್ಲ. ಆದಾಗ್ಯೂ, CO2 ಲೇಸರ್ಗಳು ಬಣ್ಣದ ಆನೋಡೈಸಿಂಗ್ ಪದರವನ್ನು ತೆಗೆದುಹಾಕುವ ಮೂಲಕ ಆನೋಡೈಸ್ಡ್ ಅಲ್ಯೂಮಿನಿಯಂ ಅನ್ನು ಪರಿಣಾಮಕಾರಿಯಾಗಿ ಗುರುತಿಸಬಹುದು ಮತ್ತು ಗುರುತು ಮಾಡುವ ಸಂಯುಕ್ತವನ್ನು (ಸೆರ್ಮಾರ್ಕ್ ಅಥವಾ ಎಂಡ್ಯುರಾಮಾರ್ಕ್ನಂತಹ) ಅನ್ವಯಿಸಿದಾಗ ಅವು ಬೇರ್ ಲೋಹಗಳನ್ನು ಕೆತ್ತಬಹುದು. ಲೇಪನಗಳಿಲ್ಲದೆ ಬೇರ್ ಲೋಹದ ಕೆತ್ತನೆಗಾಗಿ, a ಫೈಬರ್ ಲೇಸರ್ ಗುರುತು ಯಂತ್ರ ಅತ್ಯಗತ್ಯ. ಫೈಬರ್ ಲೇಸರ್ಗಳು 1.06 μm ನಲ್ಲಿ ಹೊರಸೂಸುತ್ತವೆ, ಇದನ್ನು ಲೋಹಗಳು ಪರಿಣಾಮಕಾರಿಯಾಗಿ ಹೀರಿಕೊಳ್ಳುತ್ತವೆ, ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್, ಅಲ್ಯೂಮಿನಿಯಂ, ಹಿತ್ತಾಳೆ, ತಾಮ್ರ ಮತ್ತು ಟೈಟಾನಿಯಂ ಮೇಲೆ ಆಳವಾದ ಕೆತ್ತನೆ, ಅನೆಲಿಂಗ್ ಗುರುತುಗಳು ಮತ್ತು ಹೆಚ್ಚಿನ-ವ್ಯತಿರಿಕ್ತ ಮೇಲ್ಮೈ ಎಚ್ಚಣೆಯನ್ನು ಸಕ್ರಿಯಗೊಳಿಸುತ್ತವೆ.
ಲೋಹಕ್ಕಾಗಿ ಫೈಬರ್ ಲೇಸರ್ ಸೆಟ್ಟಿಂಗ್ಗಳು (ಕೆತ್ತನೆ/ಗುರುತು ಹಾಕುವುದು)
| ಲೋಹದ ಪ್ರಕಾರ | ಶಕ್ತಿ (%) | ವೇಗ (ಮಿಮೀ/ಸೆ) | ಆವರ್ತನ | ಹಾದುಹೋಗುತ್ತದೆ | ಫಲಿತಾಂಶ |
|---|---|---|---|---|---|
| ತುಕ್ಕಹಿಡಿಯದ ಉಕ್ಕು | 40-60 | 200-500 | 20-50 kHz | 1-3 | ಕಪ್ಪು ಅನೀಲ್ ಗುರುತು |
| ಅಲ್ಯೂಮಿನಿಯಮ್ | 30-50 | 300-600 | 20-40 kHz | 1-2 | ಬಿಳಿ/ಬೂದು ಗುರುತು |
| ಬ್ರಾಸ್ | 40-70 | 150-400 | 20-30 kHz | 2-4 | ಆಳವಾದ ಕೆತ್ತನೆ ಸಾಧ್ಯ |
| ಟೈಟೇನಿಯಮ್ | 30-50 | 200-500 | ವೇರಿಯಬಲ್ | 1-2 | ಕಡಿಮೆ ಶಕ್ತಿಯಲ್ಲಿ ಬಣ್ಣ ಗುರುತು |
| ಅನೋಡೈಸ್ಡ್ ಅಲ್ (CO2) | 15-25 | 300-400 | ಎನ್ / ಎ | 1 | ಆನೋಡೈಸ್ ಪದರವನ್ನು ತೆಗೆದುಹಾಕುತ್ತದೆ |
ಫೈಬರ್ ಲೇಸರ್ ಸೆಟ್ಟಿಂಗ್ಗಳು a ಅನ್ನು ಆಧರಿಸಿವೆ 30W ಘಟಕ. CO2 a ಆಧಾರದ ಮೇಲೆ ಆನೋಡೈಸ್ಡ್ ಅಲ್ಯೂಮಿನಿಯಂಗಾಗಿ ಸೆಟ್ಟಿಂಗ್ಗಳು 60W ಘಟಕ.
ಫೈಬರ್ ಲೇಸರ್ಗಳಿಗೆ ಲೋಹದ ದಪ್ಪ, ವೇಗ ಮತ್ತು ಶಕ್ತಿಯ ನಡುವಿನ ಸಂಬಂಧದ ಕುರಿತು ವಿವರವಾದ ಮಾರ್ಗದರ್ಶನಕ್ಕಾಗಿ, ನೋಡಿ ಫೈಬರ್ ಲೇಸರ್ ಕತ್ತರಿಸುವ ದಪ್ಪ ವೇಗ ಮತ್ತು ಪವರ್ ಚಾರ್ಟ್. ಯುನೈಟೆಡ್ ಸ್ಟೇಟ್ಸ್ನಲ್ಲಿ ಲೋಹದ ಕೆತ್ತನೆ ಸೆಟಪ್ಗಾಗಿ ವೆಚ್ಚಗಳು ಮತ್ತು ಆಯ್ಕೆಗಳನ್ನು ಅನ್ವೇಷಿಸಲು, ಪರಿಶೀಲಿಸಿ ಲೇಸರ್ ಲೋಹದ ಕೆತ್ತನೆಗಾರ ವೆಚ್ಚ ಮಾರ್ಗದರ್ಶಿ.
ನಿಮ್ಮ ವಸ್ತುವಿಗೆ ಸರಿಯಾದ ಲೇಸರ್ ಪ್ರಕಾರವನ್ನು ಆರಿಸುವುದು
ಪ್ರತಿಯೊಂದು ಲೇಸರ್ ಪ್ರತಿಯೊಂದು ವಸ್ತುವಿನೊಂದಿಗೆ ಕೆಲಸ ಮಾಡುವುದಿಲ್ಲ. ಸರಿಯಾದ ಲೇಸರ್ ಮೂಲವನ್ನು ಆಯ್ಕೆ ಮಾಡುವುದು ವೇಗ ಮತ್ತು ಪವರ್ ಸೆಟ್ಟಿಂಗ್ಗಳಲ್ಲಿ ಡಯಲ್ ಮಾಡುವಷ್ಟೇ ಮುಖ್ಯವಾಗಿದೆ. ನಿಮ್ಮ ಸಲಕರಣೆ ನಿರ್ಧಾರವನ್ನು ಮಾರ್ಗದರ್ಶನ ಮಾಡಲು ಸಹಾಯ ಮಾಡಲು ತ್ವರಿತ ಹೊಂದಾಣಿಕೆಯ ಅವಲೋಕನ ಇಲ್ಲಿದೆ.
| ವಸ್ತು | ಡಯೋಡ್ ಲೇಸರ್ | CO2 ಲೇಸರ್ | ಫೈಬರ್ ಲೇಸರ್ |
|---|---|---|---|
| ವುಡ್ | ಗುಡ್ | ಅತ್ಯುತ್ತಮ | ಸೂಕ್ತವಲ್ಲ |
| ಅಕ್ರಿಲಿಕ್ (ಎರಕಹೊಯ್ದ) | ಸೀಮಿತ* | ಅತ್ಯುತ್ತಮ | ಸೂಕ್ತವಲ್ಲ |
| ಲೆದರ್ | ಗುಡ್ | ಅತ್ಯುತ್ತಮ | ಸಾಧ್ಯ** |
| ಬೇರ್ ಮೆಟಲ್ | ಮೇಲ್ಮೈ ಮಾತ್ರ*** | ಲೇಪನದೊಂದಿಗೆ | ಅತ್ಯುತ್ತಮ |
| ಅನೋಡೈಸ್ಡ್ ಮೆಟಲ್ | ಸೀಮಿತವಾಗಿದೆ | ಅತ್ಯುತ್ತಮ | ಅತ್ಯುತ್ತಮ |
ಡಯೋಡ್ ಲೇಸರ್ಗಳು ಸ್ಪಷ್ಟ ಅಕ್ರಿಲಿಕ್ ಅನ್ನು ಕತ್ತರಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ. **ಫೈಬರ್ ಚರ್ಮವನ್ನು ಸುಡಬಹುದು. ***ಡಯೋಡ್ ಲೇಸರ್ಗಳಿಗೆ ಲೋಹಕ್ಕಾಗಿ ಮಾರ್ಕಿಂಗ್ ಸ್ಪ್ರೇ ಅಗತ್ಯವಿದೆ.
ಹೊಸ ವಸ್ತುಗಳಿಗೆ ಪರೀಕ್ಷಾ ಗ್ರಿಡ್ ಅನ್ನು ಹೇಗೆ ರಚಿಸುವುದು?
ಪರಿಚಯವಿಲ್ಲದ ಸಾಮಗ್ರಿಗಳ ಸೆಟ್ಟಿಂಗ್ಗಳಲ್ಲಿ ಡಯಲ್ ಮಾಡಲು ಅತ್ಯಂತ ಪರಿಣಾಮಕಾರಿ ತಂತ್ರವೆಂದರೆ ವೇಗ ಮತ್ತು ವಿದ್ಯುತ್ ಪರೀಕ್ಷಾ ಗ್ರಿಡ್ ಅನ್ನು ಚಲಾಯಿಸುವುದು. ಈ ವಿಧಾನವು ಊಹೆಯನ್ನು ನಿವಾರಿಸುತ್ತದೆ ಮತ್ತು ಭವಿಷ್ಯದ ಕೆಲಸಗಳಿಗಾಗಿ ನೀವು ಇರಿಸಬಹುದಾದ ಭೌತಿಕ ಉಲ್ಲೇಖವನ್ನು ಒದಗಿಸುತ್ತದೆ.
ಹಂತ 1: ನಿಮ್ಮ ಲೇಸರ್ ಸಾಫ್ಟ್ವೇರ್ನಲ್ಲಿ ಸಣ್ಣ ಚೌಕಗಳ (ತಲಾ 10–15 ಮಿಮೀ) ಗ್ರಿಡ್ ಅನ್ನು ರಚಿಸಿ. ಪ್ರತಿ ಕಾಲಮ್ಗೆ ವಿಭಿನ್ನ ವೇಗ ಮೌಲ್ಯವನ್ನು ಮತ್ತು ಪ್ರತಿ ಸಾಲಿಗೆ ವಿಭಿನ್ನ ವಿದ್ಯುತ್ ಮೌಲ್ಯವನ್ನು ನಿಗದಿಪಡಿಸಿ.
ಹಂತ 2: ನಿಮ್ಮ ಗುರಿ ವಸ್ತುವಿನ ಸ್ಕ್ರ್ಯಾಪ್ ತುಣುಕಿನ ಮೇಲೆ ಗ್ರಿಡ್ ಅನ್ನು ಚಲಾಯಿಸಿ. ಉಲ್ಲೇಖಕ್ಕಾಗಿ ವಸ್ತುವಿನ ಮೇಲೆ ನೇರವಾಗಿ ಅಕ್ಷಗಳನ್ನು ಲೇಬಲ್ ಮಾಡಿ.
ಹಂತ 3: ಪ್ರತಿ ಚೌಕದ ವ್ಯತಿರಿಕ್ತತೆ, ಆಳ, ಅಂಚಿನ ತೀಕ್ಷ್ಣತೆ ಮತ್ತು ಯಾವುದೇ ಬಣ್ಣ ಬದಲಾವಣೆ ಅಥವಾ ಸುಟ್ಟುಹೋಗುವಿಕೆಯನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡಿ. ನಿಮ್ಮ ಅಪೇಕ್ಷಿತ ಫಲಿತಾಂಶಕ್ಕೆ ಉತ್ತಮವಾಗಿ ಹೊಂದಿಕೆಯಾಗುವ ಸಂಯೋಜನೆಯನ್ನು ಆಯ್ಕೆಮಾಡಿ.
ಹಂತ 4: ಭವಿಷ್ಯದ ಯೋಜನೆಗಳಲ್ಲಿ ಒಂದು ಕ್ಲಿಕ್ ಮರುಸ್ಥಾಪನೆಗಾಗಿ ವಿಜೇತ ನಿಯತಾಂಕಗಳನ್ನು ನಿಮ್ಮ ಲೇಸರ್ ಸಾಫ್ಟ್ವೇರ್ನಲ್ಲಿ (ಲೈಟ್ಬರ್ನ್, ಆರ್ಡಿವರ್ಕ್ಸ್, ಲೇಸರ್ಜಿಆರ್ಬಿಎಲ್, ಅಥವಾ ನಿಮ್ಮ ಯಂತ್ರದ ಸ್ಥಳೀಯ ನಿಯಂತ್ರಕ) ಪೂರ್ವನಿಗದಿಯಾಗಿ ಉಳಿಸಿ.
ಈ ವ್ಯವಸ್ಥಿತ ವಿಧಾನವು ವೃತ್ತಿಪರ ನಿರ್ವಾಹಕರಲ್ಲಿ ಪ್ರಮಾಣಿತ ಅಭ್ಯಾಸವಾಗಿದೆ ಮತ್ತು ಯಾದೃಚ್ಛಿಕ ಪ್ರಯೋಗ ಮತ್ತು ದೋಷದಿಂದ ಗಮನಾರ್ಹ ಸಮಯ ಮತ್ತು ವಸ್ತು ವ್ಯರ್ಥವನ್ನು ಉಳಿಸುತ್ತದೆ. ಸಾಮಾನ್ಯ ಬಗ್ಗೆ ಇನ್ನಷ್ಟು ತಿಳಿಯಿರಿ ಲೇಸರ್ ಕೆತ್ತನೆ ಯಂತ್ರ ಕಾರ್ಯಾಚರಣೆ ಹೆಚ್ಚುವರಿ ಕೆಲಸದ ಹರಿವಿನ ಆಪ್ಟಿಮೈಸೇಶನ್ಗಾಗಿ ತಂತ್ರಗಳು.
ಸುರಕ್ಷತಾ ಪರಿಗಣನೆಗಳು
ಲೇಸರ್ ಸಂಸ್ಕರಣೆಯ ಸಮಯದಲ್ಲಿ ಪ್ರತಿಯೊಂದು ವಸ್ತುವು ಹೊಗೆ, ಕಣಗಳು ಅಥವಾ ಎರಡನ್ನೂ ಉತ್ಪಾದಿಸುತ್ತದೆ. ಸರಿಯಾಗಿ ರೇಟ್ ಮಾಡಲಾದ ಹೊಗೆ ಹೊರತೆಗೆಯುವ ವ್ಯವಸ್ಥೆಯು ಯಾವುದೇ ಲೇಸರ್ ಕಾರ್ಯಾಗಾರಕ್ಕೆ ವಿನಿಮಯ ಮಾಡಿಕೊಳ್ಳಲಾಗುವುದಿಲ್ಲ. ಹೊರತೆಗೆಯುವಿಕೆಯ ಹೊರತಾಗಿ, ಈ ಅಗತ್ಯ ಸುರಕ್ಷತಾ ಅಭ್ಯಾಸಗಳನ್ನು ಅನುಸರಿಸಿ.
ಲೇಸರ್ ಬಳಸದ ವಸ್ತುಗಳು: ಪಿವಿಸಿ ಮತ್ತು ವಿನೈಲ್ (ಹೈಡ್ರೋಕ್ಲೋರಿಕ್ ಆಮ್ಲ ಅನಿಲವನ್ನು ಬಿಡುಗಡೆ ಮಾಡುತ್ತದೆ), ಪಾಲಿಕಾರ್ಬೊನೇಟ್ (ಬಣ್ಣ ಕಳೆದುಕೊಳ್ಳುತ್ತದೆ, ವಿಷಕಾರಿ ಹೊಗೆಯನ್ನು ಉತ್ಪಾದಿಸುತ್ತದೆ), ಎಬಿಎಸ್ (ಸೈನೈಡ್ ಅಪಾಯ), ಕ್ಲೋರಿನ್ ಹೊಂದಿರುವ ವಸ್ತುಗಳು ಮತ್ತು ಅಜ್ಞಾತ ಸಂಯೋಜನೆಯನ್ನು ಹೊಂದಿರುವ ಯಾವುದೇ ವಸ್ತು. ಸಂದೇಹವಿದ್ದಲ್ಲಿ, ಸಂಸ್ಕರಿಸುವ ಮೊದಲು ನಿಮ್ಮ ಪೂರೈಕೆದಾರರಿಂದ ಮೆಟೀರಿಯಲ್ ಸೇಫ್ಟಿ ಡೇಟಾ ಶೀಟ್ (MSDS) ಅನ್ನು ವಿನಂತಿಸಿ.
ವಾತಾಯನ: ನಿಮ್ಮ ಯಂತ್ರದ ಆವರಣದ ಪರಿಮಾಣಕ್ಕೆ ಅನುಗುಣವಾಗಿ ರೇಟ್ ಮಾಡಲಾದ ಮೀಸಲಾದ ನಿಷ್ಕಾಸ ವ್ಯವಸ್ಥೆಯನ್ನು ಬಳಸಿ. ಬಾಹ್ಯ ವಾತಾಯನವಿಲ್ಲದೆ ಕಾರ್ಯಾಗಾರಗಳಿಗೆ ಸಕ್ರಿಯ ಇಂಗಾಲದೊಂದಿಗೆ ಇನ್ಲೈನ್ ಶೋಧನೆಯನ್ನು ಶಿಫಾರಸು ಮಾಡಲಾಗಿದೆ.
ಬೆಂಕಿ ತಡೆಗಟ್ಟುವಿಕೆ: ಚಾಲನೆಯಲ್ಲಿರುವ ಲೇಸರ್ ಅನ್ನು ಎಂದಿಗೂ ಗಮನಿಸದೆ ಬಿಡಬೇಡಿ. ಅಗ್ನಿಶಾಮಕವನ್ನು ತೋಳಿನ ವ್ಯಾಪ್ತಿಯಲ್ಲಿ ಇರಿಸಿ. ನಿಮ್ಮ ಯಂತ್ರವು ಜ್ವಾಲೆಯ ಪತ್ತೆ ಸಂವೇದಕಗಳನ್ನು ಬೆಂಬಲಿಸಿದರೆ ಅವುಗಳನ್ನು ಸಕ್ರಿಯಗೊಳಿಸಿ. ಕಾಗದ, ಬಟ್ಟೆ ಮತ್ತು ತೆಳುವಾದ ಚರ್ಮವು ಕಡಿಮೆ ವೇಗ ಮತ್ತು ಹೆಚ್ಚಿನ ಶಕ್ತಿಯಲ್ಲಿ ವಿಶೇಷವಾಗಿ ಸುಡುವಂತಹವು.
ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
ಆರಂಭಿಕರಿಗಾಗಿ ಯಾವ ಲೇಸರ್ ಪ್ರಕಾರವು ಉತ್ತಮವಾಗಿದೆ?
ಎ 40–60W CO2 ಮರ, ಅಕ್ರಿಲಿಕ್, ಚರ್ಮ ಮತ್ತು ಲೇಪಿತ ಲೋಹಗಳಲ್ಲಿ ಕೆಲಸ ಮಾಡಲು ಬಯಸುವ ಆರಂಭಿಕರಿಗಾಗಿ ಲೇಸರ್ ಅತ್ಯಂತ ಬಹುಮುಖತೆಯನ್ನು ನೀಡುತ್ತದೆ. 10– ರಲ್ಲಿ ಡಯೋಡ್ ಲೇಸರ್ಗಳು20W ಶ್ರೇಣಿಯು ಹೆಚ್ಚು ಕೈಗೆಟುಕುವದು ಮತ್ತು ಮರ ಮತ್ತು ಚರ್ಮವನ್ನು ಚೆನ್ನಾಗಿ ನಿರ್ವಹಿಸುತ್ತದೆ, ಆದರೆ ಅವು ಅಕ್ರಿಲಿಕ್ ಮತ್ತು ಲೋಹಕ್ಕೆ ಸೀಮಿತವಾಗಿವೆ.
ನಾನು ಲೋಹವನ್ನು ಕೆತ್ತಬಹುದೇ? CO2 ಲೇಸರ್?
ಸಿದ್ಧತೆಯೊಂದಿಗೆ ಮಾತ್ರ. CO2 ಲೇಸರ್ಗಳು ಆನೋಡೈಸ್ಡ್ ಅಲ್ಯೂಮಿನಿಯಂ ಅನ್ನು ನೇರವಾಗಿ ಗುರುತಿಸಬಹುದು ಮತ್ತು ಮೊದಲು ಥರ್ಮಲ್ ಮಾರ್ಕಿಂಗ್ ಸಂಯುಕ್ತವನ್ನು ಅನ್ವಯಿಸಿದಾಗ ಬೇರ್ ಲೋಹಗಳನ್ನು ಕೆತ್ತಬಹುದು. ಶಾಶ್ವತ, ಲೇಪನ-ಮುಕ್ತ ಲೋಹದ ಕೆತ್ತನೆಗಾಗಿ, ಫೈಬರ್ ಲೇಸರ್ ಅಗತ್ಯವಿದೆ.
ಮರದ ಮೇಲೆ ಸುಡುವಿಕೆಯನ್ನು ತಡೆಯುವುದು ಹೇಗೆ?
ವೇಗವನ್ನು ಹೆಚ್ಚಿಸಿ, ಶಕ್ತಿಯನ್ನು ಕಡಿಮೆ ಮಾಡಿ ಮತ್ತು ಏರ್ ಅಸಿಸ್ಟ್ ಸಕ್ರಿಯವಾಗಿದೆ ಎಂದು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಿ. ಕೆತ್ತನೆ ಮಾಡುವ ಮೊದಲು ಮೇಲ್ಮೈ ಮೇಲೆ ಪೇಂಟರ್ ಟೇಪ್ ಅನ್ನು ಅನ್ವಯಿಸುವುದರಿಂದ ಹೊಗೆಯ ಶೇಷವನ್ನು ಕಡಿಮೆ ಮಾಡಬಹುದು. ಕೆತ್ತನೆಯ ನಂತರ, ಒದ್ದೆಯಾದ ಬಟ್ಟೆಯಿಂದ ಸ್ವಚ್ಛಗೊಳಿಸಿ ಮತ್ತು ಅಗತ್ಯವಿದ್ದರೆ ಲಘುವಾಗಿ ಮರಳು ಕಾಗದವನ್ನು ಉಜ್ಜಿಕೊಳ್ಳಿ.
ಯಂತ್ರದ ವಯಸ್ಸಿನೊಂದಿಗೆ ಲೇಸರ್ ಕೆತ್ತನೆ ಸೆಟ್ಟಿಂಗ್ಗಳು ಬದಲಾಗುತ್ತವೆಯೇ?
ಹೌದು. CO2 ಲೇಸರ್ ಟ್ಯೂಬ್ಗಳು ಕಾಲಾನಂತರದಲ್ಲಿ ಕ್ಷೀಣಿಸುತ್ತವೆ, ಕ್ರಮೇಣ ಔಟ್ಪುಟ್ ಶಕ್ತಿಯನ್ನು ಕಳೆದುಕೊಳ್ಳುತ್ತವೆ. ಮೂಲತಃ ಔಟ್ಪುಟ್ ಮಾಡುವ ಟ್ಯೂಬ್ 60W ಇಳಿಯಬಹುದು 50W ಅಥವಾ 2,000–4,000 ಗಂಟೆಗಳ ನಂತರ ಕಡಿಮೆ. ಸೆಟ್ಟಿಂಗ್ಗಳನ್ನು ನಿಯತಕಾಲಿಕವಾಗಿ ಮರು ಮಾಪನಾಂಕ ನಿರ್ಣಯಿಸಿ ಮತ್ತು ಸ್ಥಿರವಾದ ಕಡಿಮೆ ಕಾರ್ಯಕ್ಷಮತೆಯನ್ನು ನೀವು ಗಮನಿಸಿದಾಗ ಟ್ಯೂಬ್ ಬದಲಿಯನ್ನು ಪರಿಗಣಿಸಿ. ಫೋಟೋ ಕೆತ್ತನೆಗಾಗಿ ನಾನು ಯಾವ DPI ಅನ್ನು ಬಳಸಬೇಕು?
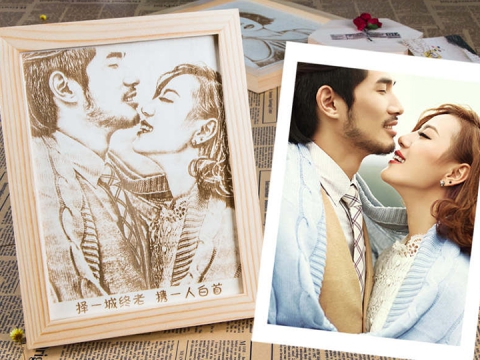
ಫೋಟೋ ಕೆತ್ತನೆಗೆ ಸಾಮಾನ್ಯವಾಗಿ ಸ್ವೀಕಾರಾರ್ಹ ಟೋನಲ್ ವಿವರಗಳಿಗಾಗಿ 600 DPI ಅಥವಾ ಹೆಚ್ಚಿನ ಅಗತ್ಯವಿದೆ. ಗ್ರೇಸ್ಕೇಲ್ ಚಿತ್ರಗಳನ್ನು ಲೇಸರ್-ಹೊಂದಾಣಿಕೆಯ ಡಾಟ್ ಮಾದರಿಗಳಾಗಿ ಪರಿವರ್ತಿಸಲು ನಿಮ್ಮ ಸಾಫ್ಟ್ವೇರ್ನಲ್ಲಿ ಡಿಥರಿಂಗ್ ಅಲ್ಗಾರಿದಮ್ (ಸ್ಟಕಿ ಅಥವಾ ಜಾರ್ವಿಸ್) ಬಳಸಿ. ಛಾಯಾಗ್ರಹಣದ ಕೆಲಸಕ್ಕೆ ನಿಧಾನಗತಿಯ ವೇಗ ಮತ್ತು ಸ್ಥಿರವಾದ ಫೋಕಸ್ ನಿರ್ಣಾಯಕವಾಗಿದೆ.