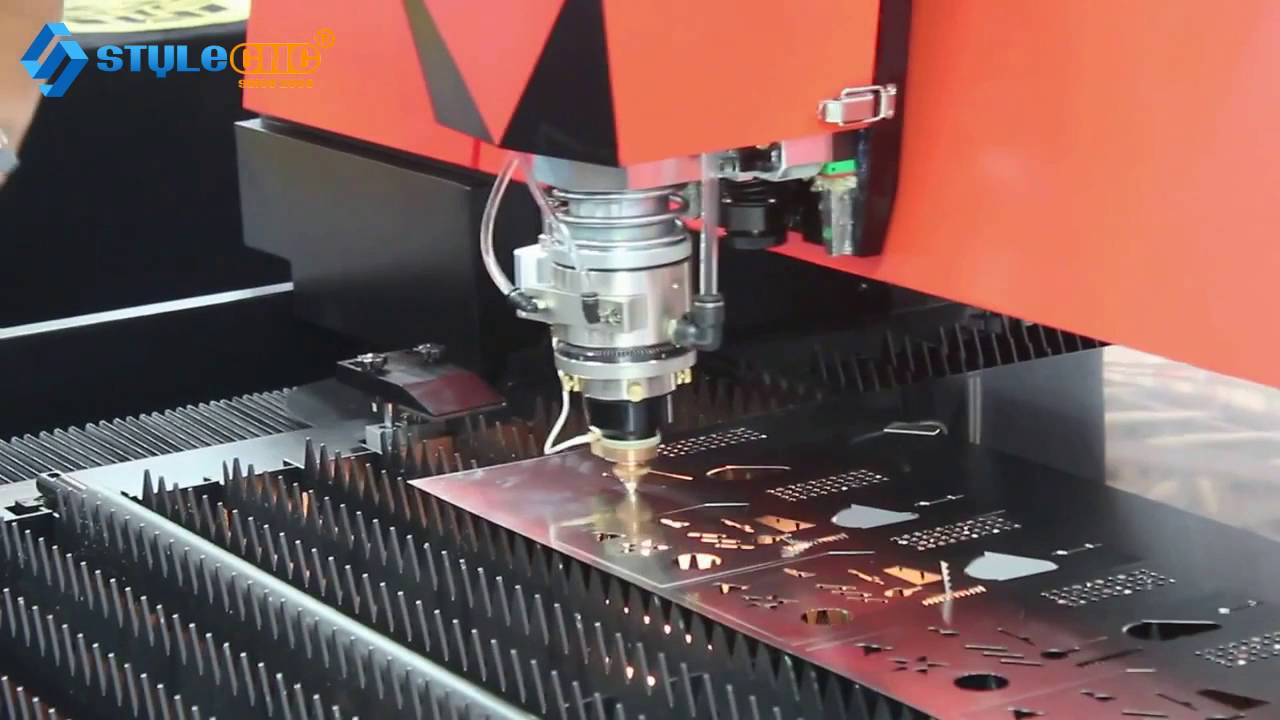
| ಲೇಸರ್ ಜನರೇಟರ್ | ಮಾದರಿ | ತೆಳುವಾದ ಪ್ಲೇಟ್ ಕತ್ತರಿಸುವಿಕೆಗೆ ಏಕ-ಮೋಡ್, ಮಲ್ಟಿಮೋಡ್, ಕಡಿಮೆ ಮೋಡ್ ಸೂಕ್ತವಾಗಿದೆ, ದಪ್ಪ ಪ್ಲೇಟ್ ಕತ್ತರಿಸುವಿಕೆಗೆ ಹೆಚ್ಚಿನ-ಮಾಡ್ಯುಲಸ್ ಸೂಕ್ತವಾಗಿದೆ. |
| ಪವರ್ | ಕತ್ತರಿಸುವ ಕಾರ್ಯಕ್ಷಮತೆಯನ್ನು ಲೇಸರ್ ಶಕ್ತಿಯಿಂದ ನಿರ್ಧರಿಸಲಾಗುತ್ತದೆ | |
| ಬೆಳಕಿನ ಮಾರ್ಗ | ಕೊಲಿಮೇಟಿಂಗ್ ಮಿರರ್ | ದೊಡ್ಡ ಘರ್ಷಣೆ, ಚಿಕ್ಕ ಕೇಂದ್ರೀಕರಿಸುವ ಸ್ಥಳ, ಹೆಚ್ಚಿನ ಕೇಂದ್ರೀಕೃತ ಶಕ್ತಿ, ಕಡಿಮೆ ಫೋಕಲ್ ವಿಭಾಗ, ದಪ್ಪ ತಟ್ಟೆಯನ್ನು ಕತ್ತರಿಸಲು ಸೂಕ್ತವಲ್ಲ, ಸಾಮಾನ್ಯವಾಗಿ F=7 ಅನ್ನು ಬಳಸಿ5mm,ಎಫ್=100mm |
| ಫೋಕಸಿಂಗ್ ಲೆನ್ಸ್ | ಫೋಕಸಿಂಗ್ ಲೆನ್ಸ್ ಚಿಕ್ಕದಾಗಿದ್ದರೆ, ಫೋಕಸಿಂಗ್ ಸ್ಪಾಟ್ ದೊಡ್ಡದಾಗಿದ್ದರೆ, ಫೋಕಲ್ ಆಳ ಕಡಿಮೆಯಿದ್ದರೆ, ತೆಳುವಾದ ಪ್ಲೇಟ್ ಕತ್ತರಿಸಲು ಸೂಕ್ತವಾಗಿದೆ, ಸಾಮಾನ್ಯವಾಗಿ F=1 ಅನ್ನು ಬಳಸಿ.50mm,ಎಫ್=200mm | |
| ಏರ್ ಕಾಕ್ | ಅನಿಲ ಬಾಯಿಯ ಆಕಾರ | ಕತ್ತರಿಸುವ ಬಿಂದುವಿನ ಗಾಳಿಯ ಹರಿವಿನ ವೇಗವನ್ನು ಪರಿಣಾಮ ಬೀರುತ್ತದೆ |
| ಗ್ಯಾಸ್ ಬಾಯಿಯ ಗಾತ್ರ | 1.0-2.0mm ತಟ್ಟೆಯ ವಿಭಿನ್ನ ದಪ್ಪ, ಅನಿಲ ಬಾಯಿಯ ವಿಭಿನ್ನ ಗಾತ್ರವನ್ನು ಆರಿಸಿ. | |
| ಗ್ಯಾಸ್ ಬಾಯಿಯ ಎತ್ತರ | ಗಾಳಿಯ ಹರಿವನ್ನು ಪರಿಣಾಮ ಬೀರುತ್ತದೆ, ನಂತರ ಅಂತಿಮ ಕತ್ತರಿಸುವ ಫಲಿತಾಂಶವನ್ನು ಪರಿಣಾಮ ಬೀರುತ್ತದೆ | |
| ಸಹಾಯಕ ಅನಿಲ | ಒಣ, ಎಣ್ಣೆಯುಕ್ತ ಡಿಗ್ರಿಗಳು | ಲೇಸರ್ ಶಕ್ತಿಯ ಮೇಲೆ ಪರಿಣಾಮ |
| ಅನಿಲ ಶುದ್ಧತೆ | ಆಮ್ಲಜನಕದ ಶುದ್ಧತೆ 2% ಕಡಿಮೆ, ಕತ್ತರಿಸುವ ವೇಗ ಕಡಿಮೆ50% | |
| ಅನಿಲ ಹರಿವು | ಹರಿವಿನ ಗಾತ್ರ, ಕತ್ತರಿಸುವ ವೇಗದ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ ಮತ್ತು ಹಿಂಭಾಗದ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ | |
| ಗ್ಯಾಸ್ ಒತ್ತಡ | ಒತ್ತಡ, ಪರಿಣಾಮ ಕಡಿತ ವೇಗ ಮೀಟರ್ ಅಂಚಿನ ಪರಿಣಾಮಕಾರಿತ್ವ | |
| ನಿಯತಾಂಕಗಳನ್ನು ಕತ್ತರಿಸುವುದು | ವೇಗವನ್ನು ಕತ್ತರಿಸಿ | ವೇಗ, ಒತ್ತಡ, ಲೇಸರ್ ಶಕ್ತಿ, ಎಲ್ಲವೂ ಕತ್ತರಿಸುವ ಫಲಿತಾಂಶಗಳ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತವೆ |
| ಫೋಕಸ್ನ H8 | ಪ್ಲೇಟ್ನ ವಿಭಿನ್ನ ದಪ್ಪಗಳ ಮೇಲೆ ಕೇಂದ್ರೀಕರಿಸುವಿಕೆಯ ಕೆಲಸದ ಸ್ಥಾನವನ್ನು ಕೇಂದ್ರೀಕರಿಸುವಿಕೆಯ ಆಳವು ನಿರ್ಧರಿಸುತ್ತದೆ. | |
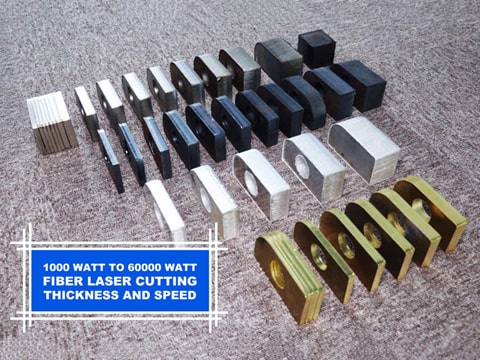
| ಕತ್ತರಿಸುವ ವಸ್ತುಗಳು | ತಟ್ಟೆಯ ದಪ್ಪ | 0.1-12mm ದಪ್ಪ ಪ್ಲೇಟ್, ದಕ್ಷತೆ ಮತ್ತು ಪರಿಣಾಮಕಾರಿತ್ವದ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ |
| ವಸ್ತುವಿನ ಕರಗುವ ಬಿಂದು | ಕರಗುವ ಬಿಂದು, ಕತ್ತರಿಸುವ ಪರಿಣಾಮಕಾರಿತ್ವದ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ | |
| ಲೇಸರ್ನ ವಸ್ತು ಹೀರಿಕೊಳ್ಳುವಿಕೆ | ಲೇಸರ್ನ ವಸ್ತುವಿನ ಹೀರಿಕೊಳ್ಳುವಿಕೆ (1.64um) |