2-ಹಂತದ ಕೆಲಸದ ಹರಿವು ಯಂತ್ರವನ್ನು ಅರ್ಥಮಾಡಿಕೊಳ್ಳುವ ವೇಗವಾದ ಮಾರ್ಗವಾಗಿದೆ ಎಂದು ಅರ್ಥಮಾಡಿಕೊಳ್ಳುವುದು, ಏಕೆಂದರೆ ಪ್ರತಿಯೊಂದು ವಿವರಣೆಯು a ಬಾಗುವ ಯಂತ್ರ ನಿಖರವಾದ ಫ್ಲಾಟ್ ಖಾಲಿ ಜಾಗವನ್ನು ನಿಖರವಾದ 3-ಆಯಾಮದ ಭಾಗವಾಗಿ ಪರಿವರ್ತಿಸಲು ಅಸ್ತಿತ್ವದಲ್ಲಿದೆ. ಈ ವಿವರಣೆಯು ಪೂರ್ಣ ಮಾರ್ಗವನ್ನು ಅನುಸರಿಸುತ್ತದೆ: ಯಂತ್ರ ಕುಟುಂಬವು ಏನನ್ನು ಒಳಗೊಂಡಿದೆ, ಕತ್ತರಿಸುವಿಕೆಯಿಂದ ರಚನೆಗೆ ಖಾಲಿ ಜಾಗಗಳು ಹೇಗೆ ಚಲಿಸುತ್ತವೆ, 3 ಬಾಗುವ ವಿಧಾನಗಳು ಹೇಗೆ ಭಿನ್ನವಾಗಿವೆ, ಲೋಹವು ಎಲ್ಲಿ ಮಡಚಿಕೊಳ್ಳುತ್ತದೆ ಎಂಬುದನ್ನು ಊಹಿಸುವ ಗಣಿತ ಮತ್ತು ಪಂಚ್ ಅಡಿಯಲ್ಲಿ ಸಾಮಾನ್ಯ ವಸ್ತುಗಳು ಹೇಗೆ ವರ್ತಿಸುತ್ತವೆ.
ಶೀಟ್ ಮೆಟಲ್ ಬೆಂಡಿಂಗ್ ಮೆಷಿನ್ ಆಗಿ ಏನು ಎಣಿಕೆಯಾಗುತ್ತದೆ
ಈ ಪದವು ಒಂದೇ ಯಂತ್ರಕ್ಕಿಂತ ಹೆಚ್ಚಾಗಿ ಒಂದು ಕುಟುಂಬವನ್ನು ಒಳಗೊಳ್ಳುತ್ತದೆ. ಪ್ರೆಸ್ ಬ್ರೇಕ್ ಎನ್ನುವುದು ಕೆಲಸದ ಕುದುರೆಯಾಗಿದ್ದು, ಉದ್ದನೆಯ ಹಾಸಿಗೆಯ ಉದ್ದಕ್ಕೂ V ಡೈಗೆ ಪಂಚ್ ಅನ್ನು ಚಾಲನೆ ಮಾಡುತ್ತದೆ. ಮಡಿಸುವ ಯಂತ್ರಗಳು ಮತ್ತು ಶೀಟ್ ಮೆಟಲ್ ಫೋಲ್ಡರ್ಗಳು ಖಾಲಿಯನ್ನು ಕ್ಲ್ಯಾಂಪ್ ಮಾಡುತ್ತವೆ ಮತ್ತು ಅಂಚನ್ನು ಮೇಲಕ್ಕೆ ಮಡಿಸಲು ಕಿರಣವನ್ನು ಸ್ವಿಂಗ್ ಮಾಡುತ್ತವೆ, ಇದು ಹಾಳೆಯನ್ನು ಮೇಜಿನ ಮೇಲೆ ಸಮತಟ್ಟಾಗಿರಿಸುತ್ತದೆ ಮತ್ತು ಒಬ್ಬ ಆಪರೇಟರ್ ನಿರ್ವಹಿಸುವ ದೊಡ್ಡ ಪ್ಯಾನೆಲ್ಗಳಿಗೆ ಸರಿಹೊಂದುತ್ತದೆ.
ಬಾಕ್ಸ್ ಮತ್ತು ಪ್ಯಾನ್ ಬ್ರೇಕ್ ಕ್ಲ್ಯಾಂಪಿಂಗ್ ಬೀಮ್ಗೆ ವಿಭಜಿತ ಬೆರಳುಗಳನ್ನು ಸೇರಿಸುತ್ತದೆ, ಇದರಿಂದ ರೂಪುಗೊಂಡ ಬದಿಗಳು ಉಪಕರಣವನ್ನು ತೆರವುಗೊಳಿಸಬಹುದು, ಇದು ಬಾಕ್ಸ್ ಅಥವಾ ಟ್ರೇನ ಎಲ್ಲಾ 4 ಗೋಡೆಗಳನ್ನು ರೂಪಿಸಲು ಅನುವು ಮಾಡಿಕೊಡುತ್ತದೆ. ಪ್ಲೇಟ್ ಬಾಗುವ ಯಂತ್ರಗಳು ಸಂಪೂರ್ಣವಾಗಿ ವಿಭಿನ್ನವಾದ ವಿಧಾನವನ್ನು ತೆಗೆದುಕೊಳ್ಳಿ, ದಪ್ಪ ತಟ್ಟೆಯನ್ನು ಒಂದು ಸಾಲಿನಲ್ಲಿ ಸುಕ್ಕುಗಟ್ಟುವ ಬದಲು ಸುರುಳಿಗಳ ನಡುವೆ ಬಾಗಿಸಿ.
ಅಂಗಡಿಯು ಯಾವ ಯಂತ್ರವನ್ನು ತಲುಪುತ್ತದೆ ಎಂಬುದು ಭಾಗವನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ. ಉದ್ದವಾದ ಸುಕ್ಕುಗಟ್ಟಿದ ಪ್ರೊಫೈಲ್ಗಳು ಪ್ರೆಸ್ ಬ್ರೇಕ್ಗೆ ಅನುಕೂಲಕರವಾಗಿವೆ, ದೊಡ್ಡ ಗಾತ್ರದ ಪ್ಯಾನೆಲ್ಗಳು ಫೋಲ್ಡರ್ಗೆ ಅನುಕೂಲಕರವಾಗಿವೆ, ಆವರಣಗಳು ಸೆಗ್ಮೆಂಟೆಡ್ ಟೂಲಿಂಗ್ಗೆ ಅನುಕೂಲಕರವಾಗಿವೆ ಮತ್ತು ಸಿಲಿಂಡರ್ಗಳು ರೋಲ್ಗಳಿಗೆ ಅನುಕೂಲಕರವಾಗಿವೆ. ಹೆಚ್ಚಿನ ಫ್ಯಾಬ್ರಿಕೇಶನ್ ಅಂಗಡಿಗಳು ಮೊದಲು ಪ್ರೆಸ್ ಬ್ರೇಕ್ನೊಂದಿಗೆ ಕೊನೆಗೊಳ್ಳುತ್ತವೆ, ಏಕೆಂದರೆ ಇದು ಒಂದು ಹೂಡಿಕೆಯೊಂದಿಗೆ ಬಾಗಿದ ಭಾಗಗಳ ವಿಶಾಲ ಪಾಲನ್ನು ಒಳಗೊಳ್ಳುತ್ತದೆ.
ಪ್ರೆಸ್ ಬ್ರೇಕ್ ಮತ್ತು ಫೋಲ್ಡರ್ ನಿರ್ಧಾರವು ಇನ್ನೊಂದು ಸೂಕ್ಷ್ಮ ವ್ಯತ್ಯಾಸವನ್ನು ಹೇಳಲೇಬೇಕು, ಏಕೆಂದರೆ 2 ಹಾಳೆಯನ್ನು ವಿರುದ್ಧ ರೀತಿಯಲ್ಲಿ ನಿರ್ವಹಿಸುತ್ತವೆ. A ಬ್ರೇಕ್ ಒತ್ತಿ ಫ್ಲೇಂಜ್ ಮೇಲಕ್ಕೆ ಚಲಿಸುವಾಗ ಖಾಲಿ ಜಾಗವನ್ನು ಬೆಂಬಲಿಸಲು ಆಪರೇಟರ್ ಅನ್ನು ಕೇಳುತ್ತದೆ, ಇದು ತಮ್ಮದೇ ಆದ ತೂಕದ ಅಡಿಯಲ್ಲಿ ಬಾಗುವ ದೊಡ್ಡ ತೆಳುವಾದ ಪ್ಯಾನೆಲ್ಗಳ ಮೇಲೆ 2-ವ್ಯಕ್ತಿಗಳ ಕೆಲಸವಾಗುತ್ತದೆ. ಒಂದು ಫೋಲ್ಡರ್ ತನ್ನ ಮೇಜಿನ ಮೇಲೆ ಫಲಕವನ್ನು ಸಮತಟ್ಟಾಗಿ ಹಿಡಿದಿಟ್ಟುಕೊಳ್ಳುತ್ತದೆ ಮತ್ತು ಮಡಿಸುವ ಕಿರಣವನ್ನು ಮಾತ್ರ ಚಲಿಸುತ್ತದೆ, ಆದ್ದರಿಂದ ಒಬ್ಬ ಆಪರೇಟರ್ ಪ್ರೆಸ್ ಬ್ರೇಕ್ ಸಿಬ್ಬಂದಿಗೆ ಕಷ್ಟಪಡುವ ಪ್ಯಾನೆಲ್ಗಳನ್ನು ರೂಪಿಸಬಹುದು. ಆರ್ಕಿಟೆಕ್ಚರಲ್ ಕ್ಲಾಡಿಂಗ್ ಅಥವಾ HVAC ಡಕ್ಟ್ವರ್ಕ್ ಅನ್ನು ನಡೆಸುವ ಅಂಗಡಿಗಳು ಸಾಮಾನ್ಯವಾಗಿ ಕಾರ್ಮಿಕ ಅಂಕಗಣಿತದ ಮೇಲೆ ಸಂಪೂರ್ಣವಾಗಿ ಫೋಲ್ಡರ್ ಅನ್ನು ಸಮರ್ಥಿಸುತ್ತವೆ.
ಕಟ್-ನಂತರ-ಬಾಗುವ ಕೆಲಸದ ಹರಿವು
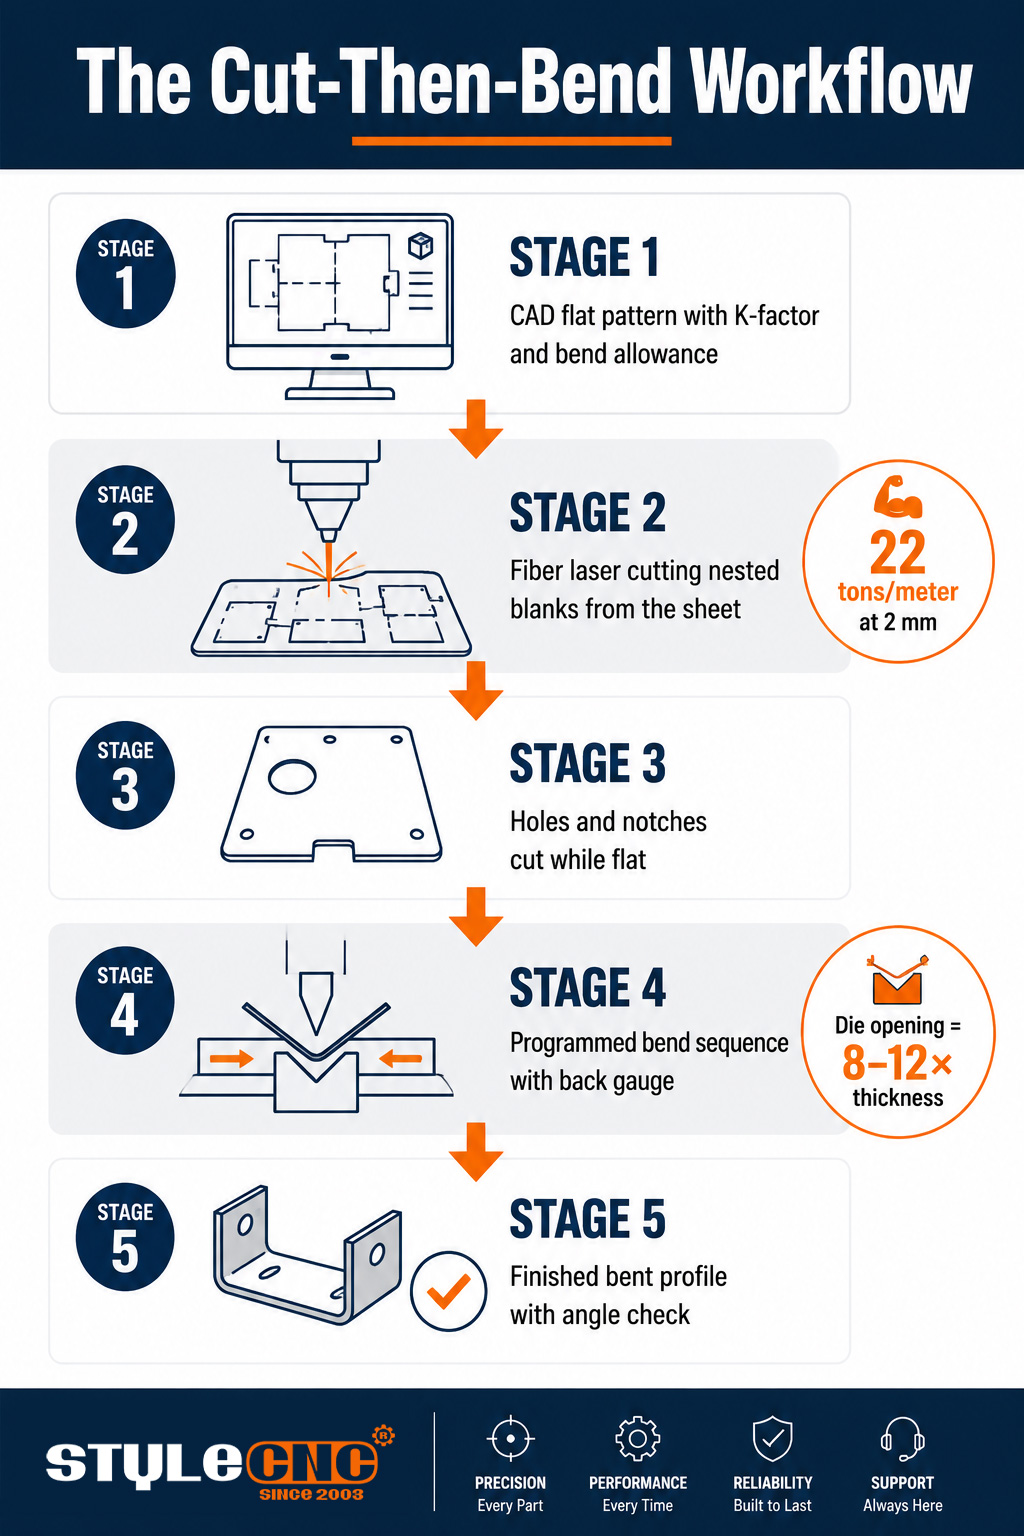
ಬಾಗಿಸುವ ಯಂತ್ರದ ಮೊದಲು ಉತ್ಪಾದನೆ ಬಾಗುವಿಕೆ ಪ್ರಾರಂಭವಾಗುತ್ತದೆ. ಫ್ಲಾಟ್ ಖಾಲಿ ಜಾಗವನ್ನು ಲೆಕ್ಕಹಾಕಿದ ಅಭಿವೃದ್ಧಿ ಹೊಂದಿದ ಉದ್ದಕ್ಕೆ ಕತ್ತರಿಸಲಾಗುತ್ತದೆ, ಹಾಳೆ ಇನ್ನೂ ಸಮತಟ್ಟಾಗಿರುವಾಗ ರಂಧ್ರಗಳು ಮತ್ತು ನೋಚ್ಗಳನ್ನು ಕತ್ತರಿಸಲಾಗುತ್ತದೆ ಮತ್ತು ನಂತರ ಮಾತ್ರ ಭಾಗವು ಬ್ರೇಕ್ ಅನ್ನು ತಲುಪುತ್ತದೆ. ಫ್ಲಾಟ್ ಕತ್ತರಿಸುವ ವೈಶಿಷ್ಟ್ಯಗಳು ನಾಟಕೀಯವಾಗಿ ಅಗ್ಗವಾಗಿದೆ ಮತ್ತು ರಚನೆಯ ನಂತರ ಅವುಗಳನ್ನು ಸೇರಿಸುವುದಕ್ಕಿಂತ ಹೆಚ್ಚು ನಿಖರವಾಗಿದೆ.
ಖಾಲಿ ನಿಖರತೆಯು ಬಾಗುವಿಕೆಯ ನಿಖರತೆಗೆ ಸೀಲಿಂಗ್ ಅನ್ನು ಹೊಂದಿಸುತ್ತದೆ. A. ಫೈಬರ್ ಲೇಸರ್ ಕತ್ತರಿಸುವ ಯಂತ್ರವು ಬಾಗುವ ರೇಖೆಯನ್ನು ಪೋಷಿಸುತ್ತದೆ ಬಾಗುವ ನಿಯಂತ್ರಕವು ನಂಬಬಹುದಾದ ಅಂಚಿನ ಗುಣಮಟ್ಟ ಮತ್ತು ಆಯಾಮದ ಸ್ಥಿರತೆಯೊಂದಿಗೆ ಖಾಲಿ ಜಾಗಗಳನ್ನು ನೀಡುತ್ತದೆ, ಅದಕ್ಕಾಗಿಯೇ ಅನೇಕ ಬಾಗುವ ಸಮಸ್ಯೆಗಳು ವಾಸ್ತವವಾಗಿ ಮಾರುವೇಷದಲ್ಲಿ ಸಮಸ್ಯೆಗಳನ್ನು ಕಡಿತಗೊಳಿಸುತ್ತಿವೆ. ದಪ್ಪವಾದ ಪ್ಲೇಟ್ ಕೆಲಸ ಮಾಡುವ ಅಂಗಡಿಗಳು ಹೆಚ್ಚಾಗಿ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತವೆ ಖಾಲಿ ತಯಾರಿಕೆಗಾಗಿ ಲೋಹದ ಲೇಸರ್ ಕತ್ತರಿಸುವ ಯಂತ್ರಗಳು ಅಥವಾ CNC ಪ್ಲಾಸ್ಮಾ ಕಟ್ಟರ್ ಭಾರೀ ವಿಭಾಗಗಳಲ್ಲಿ ವೇಗಕ್ಕಾಗಿ ಕೆಲವು ಅಂಚಿನ ಮುಕ್ತಾಯವನ್ನು ಬದಲಾಯಿಸುವುದು.
ನಿರ್ವಾಹಕರು ಪ್ರಾಯೋಗಿಕ ಪ್ರಶ್ನೆಗಳಲ್ಲಿ ಹ್ಯಾಂಡಾಫ್ ಅನ್ನು ರೂಪಿಸುತ್ತಾರೆ: ಈ ಖಾಲಿ ಜಾಗದ ಬರ್ ಸೈಡ್ ಡೈಗೆ ಎದುರಾಗಿ ಭಾಗವನ್ನು ಗುರುತಿಸುತ್ತದೆಯೇ ಅಥವಾ ಕತ್ತರಿಸುವ ಕಾರ್ಯಕ್ರಮವು ಧಾನ್ಯದ ದಿಕ್ಕನ್ನು ಗಣನೆಗೆ ತೆಗೆದುಕೊಂಡು ಬಾಗುವಿಕೆಯು ಬಿರುಕು ಬಿಡುವುದಿಲ್ಲವೇ? ಆ ವಿವರಗಳು ಖಾಲಿ ಜಾಗದೊಂದಿಗೆ ಪ್ರಯಾಣಿಸುತ್ತವೆ ಮತ್ತು ಕತ್ತರಿಸುವ ಹಂತದಲ್ಲಿ ಅವುಗಳನ್ನು ನಿರ್ವಹಿಸುವ ಅಂಗಡಿಗಳು ಕಡಿಮೆ ಸ್ಕ್ರ್ಯಾಪ್ನೊಂದಿಗೆ ಬಾಗುತ್ತವೆ.
ಬ್ಯಾಚ್ ಹರಿವು 2 ಹಂತಗಳನ್ನು ಆರ್ಥಿಕವಾಗಿ ಒಟ್ಟಿಗೆ ಜೋಡಿಸುತ್ತದೆ. ಗೂಡುಕಟ್ಟುವ ಸಾಫ್ಟ್ವೇರ್ ಕತ್ತರಿಸುವ ಮೊದಲು ಪ್ರತಿ ಹಾಳೆಯ ಮೇಲೆ ಡಜನ್ಗಟ್ಟಲೆ ಅಭಿವೃದ್ಧಿಪಡಿಸಿದ ಫ್ಲಾಟ್ ಮಾದರಿಗಳನ್ನು ಪ್ಯಾಕ್ ಮಾಡುತ್ತದೆ, ಆದ್ದರಿಂದ ಬಾಗುವ ಕೋಶವು ಕನಿಷ್ಠ ವಸ್ತು ತ್ಯಾಜ್ಯದೊಂದಿಗೆ ಕೆಲಸದ ಕ್ರಮದಲ್ಲಿ ಖಾಲಿ ಜಾಗಗಳನ್ನು ಪಡೆಯುತ್ತದೆ. ಕತ್ತರಿಸುವ ಮತ್ತು ಬಾಗಿಸುವ ಕಾರ್ಯಕ್ರಮಗಳು ಒಂದೇ CAD ಮಾದರಿಯಿಂದ ಬಂದಾಗ, ಅಭಿವೃದ್ಧಿಪಡಿಸಿದ ಉದ್ದಗಳು, ರಂಧ್ರ ಸ್ಥಾನಗಳು ಮತ್ತು ಬಾಗುವ ರೇಖೆಗಳು ನಿರ್ಮಾಣದ ಮೂಲಕ ಒಪ್ಪುತ್ತವೆ ಮತ್ತು 1 ನೇ ಲೇಖನವು ಸಾಮಾನ್ಯವಾಗಿ 1 ನೇ ಪ್ರಯತ್ನದಲ್ಲಿ ತಪಾಸಣೆಯನ್ನು ಹಾದುಹೋಗುತ್ತದೆ.
ಬಾಗುವ ಹಂತವು ಪ್ರೋಗ್ರಾಮ್ ಮಾಡಲಾದ ಅನುಕ್ರಮವನ್ನು ಅನುಸರಿಸುತ್ತದೆ. ನಿಯಂತ್ರಕವು ಬಾಗುವಿಕೆಗಳನ್ನು ಆದೇಶಿಸುತ್ತದೆ ಆದ್ದರಿಂದ ಹಿಂದಿನ ಫ್ಲೇಂಜ್ಗಳು ಉಪಕರಣದೊಂದಿಗೆ ಎಂದಿಗೂ ಡಿಕ್ಕಿ ಹೊಡೆಯುವುದಿಲ್ಲ, ಬ್ಯಾಕ್ ಗೇಜ್ ಪ್ರತಿ ಸ್ಟ್ರೋಕ್ಗೆ ಖಾಲಿ ಸ್ಥಾನವನ್ನು ಇರಿಸುತ್ತದೆ ಮತ್ತು ಸಿಮ್ಯುಲೇಶನ್ ನಿರ್ದೇಶಿಸಿದಂತೆ ಆಪರೇಟರ್ ಬಾಗುವಿಕೆಗಳ ನಡುವೆ ಭಾಗವನ್ನು ತಿರುಗಿಸುತ್ತದೆ ಅಥವಾ ತಿರುಗಿಸುತ್ತದೆ. 4-ಬಾಗಿದ ಆವರಣವು ಉತ್ತಮವಾಗಿ ಅನುಕ್ರಮಗೊಳಿಸಲಾದ ಪ್ರೋಗ್ರಾಂನಲ್ಲಿ ಒಂದು ನಿಮಿಷಕ್ಕಿಂತ ಕಡಿಮೆ ಸಮಯ ತೆಗೆದುಕೊಳ್ಳಬಹುದು ಮತ್ತು ಕಳಪೆಯಾಗಿ ಯೋಜಿಸಲಾದ ಒಂದಕ್ಕಿಂತ 3 ಪಟ್ಟು ಹೆಚ್ಚು ಸಮಯ ತೆಗೆದುಕೊಳ್ಳಬಹುದು.
ಏರ್ ಬೆಂಡಿಂಗ್ vs ಬಾಟಮಿಂಗ್ vs ಕಾಯಿನಿಂಗ್
ಎಲ್ಲಾ 3 ವಿಧಾನಗಳು ಒಂದೇ ರೀತಿಯ ಪಂಚ್-ಅಂಡ್-ಡೈ ಜ್ಯಾಮಿತಿಯನ್ನು ಬಳಸುತ್ತವೆ; ಪಂಚ್ ಎಷ್ಟು ಆಳವಾಗಿ ಚಲಿಸುತ್ತದೆ ಮತ್ತು ಅದು ಎಷ್ಟು ಬಲವನ್ನು ಅನ್ವಯಿಸುತ್ತದೆ ಎಂಬುದು ಬದಲಾಗುತ್ತದೆ. ಆಯ್ಕೆಯು ಟನ್ ಅವಶ್ಯಕತೆಗಳು, ಉಪಕರಣಗಳ ವೆಚ್ಚಗಳು ಮತ್ತು ನಿಯಂತ್ರಕವು ಎಷ್ಟು ಸ್ಪ್ರಿಂಗ್ಬ್ಯಾಕ್ ಅನ್ನು ಮೀರಿಸಬೇಕು ಎಂಬುದನ್ನು ನಿರ್ಧರಿಸುತ್ತದೆ:
| ಅಂಶ | ಏರ್ ಬೆಂಡಿಂಗ್ | ಕೆಳಗೆ | ನಾಣ್ಯ | ಮಾಪನ |
|---|---|---|---|---|
| ಪಂಚ್ ಪ್ರಯಾಣ | ಡೈ ಬಾಟಮ್ನ ಹತ್ತಿರ ನಿಲ್ಲುತ್ತದೆ | ಹಾಳೆಯನ್ನು ಸಂಪೂರ್ಣವಾಗಿ ಡೈಗೆ ಒತ್ತುತ್ತದೆ | ಅಂಚೆಚೀಟಿಗಳು ವಸ್ತುವಿನ ತುದಿಯನ್ನು ಚುಚ್ಚುತ್ತವೆ | ಡೈ V ತೆರೆಯುವಿಕೆಗೆ ಸಂಬಂಧಿಸಿದಂತೆ ಪಂಚ್ ಆಳ |
| ಅಗತ್ಯವಿರುವ ತೂಕ | 3 ವಿಧಾನಗಳಲ್ಲಿ ಕನಿಷ್ಠ | ಸರಿಸುಮಾರು 3 ರಿಂದ 5 ಬಾರಿ ಗಾಳಿ ಬಾಗುವುದು | 10 ಬಾರಿ ಗಾಳಿ ಬಾಗುವಿಕೆ | ದಪ್ಪ ಮತ್ತು ಡೈ ಅಗಲದಿಂದ ಪ್ರತಿ ಮೀಟರ್ಗೆ ಟನ್ಗಳು |
| ಹಿಂದಕ್ಕೆ ಪುಟಿ | ಅತಿ ದೊಡ್ಡದು; ಸರಿದೂಗಿಸಲು ನಿಯಂತ್ರಕ ಓವರ್ಬಾಗುತ್ತದೆ | ಕಡಿಮೆಯಾಗಿದೆ; ಡೈ ಸಂಪರ್ಕವು ಕೋನವನ್ನು ಹೊಂದಿಸುತ್ತದೆ | ಸ್ಟಾಂಪಿಂಗ್ ಬಲದಿಂದ ಬಹುತೇಕ ತೆಗೆದುಹಾಕಲಾಗಿದೆ | ಪಂಚ್ ಲಿಫ್ಟ್ ನಂತರ ಸ್ಥಿತಿಸ್ಥಾಪಕ ಚೇತರಿಕೆಯ ಮಟ್ಟಗಳು |
| ಪರಿಕರಗಳ ನಮ್ಯತೆ | ಒಂದು ಉಪಕರಣದ ಸೆಟ್ ಅನೇಕ ಕೋನಗಳನ್ನು ರೂಪಿಸುತ್ತದೆ. | ಪ್ರತಿ ಗುರಿ ಕೋನಕ್ಕೆ ಒಂದು ಡೈ | ಪ್ರತಿ ಭಾಗಕ್ಕೆ ಮೀಸಲಾದ ಉಪಕರಣಗಳು | ನಿಮ್ಮ ಭಾಗ ಮಿಶ್ರಣದಾದ್ಯಂತ ಉಪಕರಣ ಬದಲಾವಣೆಗಳ ಸಂಖ್ಯೆ |
| ಅತ್ಯುತ್ತಮ ಬಳಕೆ | ಸಾಮಾನ್ಯ ತಯಾರಿಕೆ, ಮಿಶ್ರ ರನ್ಗಳು | ಬಿಗಿ ಸಹಿಷ್ಣುತೆಯ ಪುನರಾವರ್ತಿತ ಭಾಗಗಳು | ತೆಳುವಾದ ಹಾಳೆಯ ಮೇಲೆ ನಿರ್ಣಾಯಕ ಕೋನಗಳು | ಅರ್ಧ ಡಿಗ್ರಿಗಿಂತ ಕಡಿಮೆ ಅಗತ್ಯವಿರುವ ಭಾಗಗಳ ಹಂಚಿಕೆ |
ಸ್ಪ್ರಿಂಗ್ಬ್ಯಾಕ್ ಎಂಬುದು ಇಡೀ ಹೋಲಿಕೆಯ ಕೆಳಗಿನ ನಡವಳಿಕೆಯಾಗಿದೆ. ಪಂಚ್ ಎತ್ತಿದಾಗ ಪ್ರತಿಯೊಂದು ಲೋಹವು ಸ್ಥಿತಿಸ್ಥಾಪಕವಾಗಿ ಚೇತರಿಸಿಕೊಳ್ಳುತ್ತದೆ, ಬಾಗುವಿಕೆಯನ್ನು ಸ್ವಲ್ಪಮಟ್ಟಿಗೆ ತೆರೆಯುತ್ತದೆ. ಗಾಳಿಯ ಬಾಗುವಿಕೆಯು ಆ ಚೇತರಿಕೆಯನ್ನು ಸ್ವೀಕರಿಸುತ್ತದೆ ಮತ್ತು ಸರಿದೂಗಿಸಲು ಅತಿಯಾಗಿ ಬಾಗುತ್ತದೆ, ಅದಕ್ಕಾಗಿಯೇ ಇದು ಆಧುನಿಕ ಅಂಗಡಿಗಳಲ್ಲಿ ಪ್ರಾಬಲ್ಯ ಹೊಂದಿದೆ: ಒಂದು ಉಪಕರಣ ಸೆಟ್, ಮಧ್ಯಮ ಟನ್, ಮತ್ತು ಪ್ರತಿ ವಸ್ತುವಿಗೆ ಪರಿಹಾರ ಗಣಿತವನ್ನು ಮಾಡುವ ನಿಯಂತ್ರಕ.
ಬೆಂಡ್ ಭತ್ಯೆ, ಕೆ-ಫ್ಯಾಕ್ಟರ್ ಮತ್ತು ಕೆಲಸದ ಉದಾಹರಣೆ
ಲೋಹವು ಬಾಗುವಿಕೆಯ ಹೊರಭಾಗದಲ್ಲಿ ಹಿಗ್ಗುತ್ತದೆ ಮತ್ತು ಒಳಭಾಗದಲ್ಲಿ ಸಂಕುಚಿತಗೊಳ್ಳುತ್ತದೆ, ಮತ್ತು 2 ಮೇಲ್ಮೈಗಳ ನಡುವೆ ಎಲ್ಲೋ ಒಂದು ತಟಸ್ಥ ಅಕ್ಷವು ಅದರ ಮೂಲ ಉದ್ದವನ್ನು ಉಳಿಸಿಕೊಳ್ಳುತ್ತದೆ. K- ಅಂಶವು ಆ ಅಕ್ಷವನ್ನು ದಪ್ಪದ ಒಂದು ಭಾಗವಾಗಿ ಪತ್ತೆ ಮಾಡುತ್ತದೆ, ಸಾಮಾನ್ಯವಾಗಿ ಸುಮಾರು 0.3 ರಿಂದ 0.5 ರವರೆಗೆ, ಮತ್ತು ಬಾಗುವಿಕೆ ಭತ್ಯೆಯು ಪ್ರತಿ ಬಾಗುವಿಕೆ ಎಷ್ಟು ಸಮತಟ್ಟಾದ ವಸ್ತುವನ್ನು ಬಳಸುತ್ತದೆ ಎಂಬುದನ್ನು ಲೆಕ್ಕಹಾಕಲು ಅದನ್ನು ಬಳಸುತ್ತದೆ.
ಈ ಗಣಿತದಿಂದ ಹೊರಬರುವ ಪ್ರಾಯೋಗಿಕ ಸಂಖ್ಯೆಗಳು:
• ಬೆಂಡ್ ಭತ್ಯೆಯು ಅಭಿವೃದ್ಧಿ ಹೊಂದಿದ ಫ್ಲಾಟ್ ಉದ್ದವನ್ನು ಹೊಂದಿಸುತ್ತದೆ, ಆದ್ದರಿಂದ ಬ್ರೇಕ್ ಭಾಗವನ್ನು ಮುಟ್ಟುವ ಮೊದಲು ಕತ್ತರಿಸುವ ಪ್ರೋಗ್ರಾಂ ಅದರ ಮೇಲೆ ಅವಲಂಬಿತವಾಗಿರುತ್ತದೆ.
• ಸಾಮಾನ್ಯ ನಿಯಮವೆಂದರೆ ಸೌಮ್ಯ ಉಕ್ಕು ಬಿರುಕು ಬಿಡುವುದನ್ನು ತಪ್ಪಿಸಲು ಕನಿಷ್ಠ ಒಳ ಬಾಗುವ ತ್ರಿಜ್ಯವನ್ನು ಸುಮಾರು ಒಂದು ವಸ್ತುವಿನ ದಪ್ಪದಲ್ಲಿ ಇಡುವುದು.
• ಡೈ ತೆರೆಯುವ ಅಗಲವು ಸಾಮಾನ್ಯವಾಗಿ ವಸ್ತುವಿನ ದಪ್ಪಕ್ಕಿಂತ 8 ರಿಂದ 12 ಪಟ್ಟು ಹೆಚ್ಚಾಗಿರುತ್ತದೆ ಮತ್ತು ಡೈ ಅನ್ನು ಅಗಲಗೊಳಿಸುವುದರಿಂದ ಅಗತ್ಯವಿರುವ ಟನ್ನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ.
ಕೆಲಸ ಮಾಡಿದ ಟನ್ನ ಉದಾಹರಣೆಯು ಸಂಬಂಧವನ್ನು ಕಾಂಕ್ರೀಟ್ ಮಾಡುತ್ತದೆ. 16 mm V ಡೈ ಮೇಲೆ 2 mm ಸೌಮ್ಯ ಉಕ್ಕನ್ನು ಬಗ್ಗಿಸಲು ಪ್ರತಿ ಮೀಟರ್ಗೆ ಸುಮಾರು 22 ಟನ್ಗಳು ಬೇಕಾಗುತ್ತದೆ, ಆದ್ದರಿಂದ 1.2 ಮೀಟರ್ ಫ್ಲೇಂಜ್ಗೆ ಸುಮಾರು 27 ಟನ್ಗಳು ಬೇಕಾಗುತ್ತದೆ. 24 mm ಡೈ ಮೇಲೆ 3 mm ಗೆ ಚಲಿಸಿ ಮತ್ತು ಅವಶ್ಯಕತೆಯು ಪ್ರತಿ ಮೀಟರ್ಗೆ 33 ಟನ್ಗಳ ಹತ್ತಿರ ಏರುತ್ತದೆ. ನೆನಪಿಡುವ ಮಾದರಿ: ದಪ್ಪದ ವರ್ಗದೊಂದಿಗೆ ಟನ್ ಏರುತ್ತದೆ, ಅದಕ್ಕಾಗಿಯೇ 2 mm ಕೆಲಸಕ್ಕೆ ಗಾತ್ರದ ಯಂತ್ರವು ಆಕಸ್ಮಿಕವಾಗಿ 6 mm ಪ್ಲೇಟ್ ಅನ್ನು ತೆಗೆದುಕೊಳ್ಳಲು ಸಾಧ್ಯವಿಲ್ಲ.
ಯಂತ್ರ ಚೌಕಟ್ಟಿನಲ್ಲಿ ಮುದ್ರಿತ ಟನ್ಗಳ ಚಾರ್ಟ್ಗಳು ಪ್ರತಿ ಪ್ರಮಾಣಿತ ಡೈ ಓಪನಿಂಗ್ಗೆ ನಿಖರವಾಗಿ ಈ ಗಣಿತವನ್ನು ಎನ್ಕೋಡ್ ಮಾಡುತ್ತವೆ ಮತ್ತು ಅನುಭವಿ ನಿರ್ವಾಹಕರು ಅವುಗಳನ್ನು ಮೆಮೊರಿಗಿಂತ ಅಭ್ಯಾಸದಿಂದ ಪರಿಶೀಲಿಸುತ್ತಾರೆ. ಕೆಲಸವು ಯಂತ್ರವನ್ನು ಮೀರಿದಾಗ ತಪ್ಪಿಸಿಕೊಳ್ಳುವ ಮಾರ್ಗವನ್ನು ಚಾರ್ಟ್ ಬಹಿರಂಗಪಡಿಸುತ್ತದೆ: ಡೈ ಅನ್ನು ಅಗಲಗೊಳಿಸುವುದರಿಂದ ಅಗತ್ಯವಿರುವ ಟನ್ ಗಣನೀಯವಾಗಿ ಕಡಿಮೆಯಾಗುತ್ತದೆ, ದೊಡ್ಡ ಒಳಗಿನ ತ್ರಿಜ್ಯ ಮತ್ತು ವಿಶಾಲವಾದ ಕನಿಷ್ಠ ಫ್ಲೇಂಜ್ ವೆಚ್ಚದಲ್ಲಿ. ಆ ವ್ಯಾಪಾರವು ಸ್ವೀಕಾರಾರ್ಹವಾಗಿದೆಯೇ ಎಂಬುದು ಡ್ರಾಯಿಂಗ್ ಅನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ, ಅದಕ್ಕಾಗಿಯೇ ಟನ್ಗಳ ಸಂಭಾಷಣೆ ಯಾವಾಗಲೂ ಭಾಗ ಮುದ್ರಣದಲ್ಲಿ ಕೊನೆಗೊಳ್ಳುತ್ತದೆ.
ಸಾಮಾನ್ಯ ವಸ್ತುಗಳು ಹೇಗೆ ವರ್ತಿಸುತ್ತವೆ
ಮೃದು ಉಕ್ಕು
ಟನೇಜ್ ಚಾರ್ಟ್ಗಳು ಊಹಿಸುವ ಮೂಲ ಮಾನದಂಡವೆಂದರೆ ಸೌಮ್ಯ ಉಕ್ಕು: ಒಂದು ಅಥವಾ ಎರಡು ಡಿಗ್ರಿಗಳ ಊಹಿಸಬಹುದಾದ ಸ್ಪ್ರಿಂಗ್ಬ್ಯಾಕ್, ಬಿಗಿಯಾದ ತ್ರಿಜ್ಯಗಳನ್ನು ಸಹಿಸಿಕೊಳ್ಳುತ್ತದೆ ಮತ್ತು ಹಾಳೆಯಿಂದ ಹಾಳೆಗೆ ಸ್ಥಿರವಾಗಿರುತ್ತದೆ. ಹೆಚ್ಚಿನವು ಉಕ್ಕಿನ ತಯಾರಿಕೆ ಅನ್ವಯಿಕೆಗಳು ಖಾಲಿ ಜಾಗವು ಸ್ವಚ್ಛವಾಗಿದ್ದಾಗ ಮತ್ತು ಧಾನ್ಯದ ದಿಕ್ಕನ್ನು ಗೌರವಿಸಿದಾಗ ನಾಟಕವಿಲ್ಲದೆ ಬಾಗಿ.
ತುಕ್ಕಹಿಡಿಯದ ಉಕ್ಕು
ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ಗೆ ಸಮಾನ ದಪ್ಪವಿರುವ ಸೌಮ್ಯ ಉಕ್ಕಿನಿಗಿಂತ ಸರಿಸುಮಾರು 50 ಪ್ರತಿಶತ ಹೆಚ್ಚಿನ ಟನ್ ಅಗತ್ಯವಿದೆ ಮತ್ತು ಹೆಚ್ಚಾಗಿ 2 ರಿಂದ 3 ಡಿಗ್ರಿಗಳಷ್ಟು ಹಿಂದಕ್ಕೆ ಸ್ಪ್ರಿಂಗ್ ಆಗುತ್ತದೆ. ಇದು ರೂಪುಗೊಂಡಂತೆ ಕೆಲಸ-ಗಟ್ಟಿಯಾಗುತ್ತದೆ, ಆದ್ದರಿಂದ ಒಂದೇ ಸ್ಥಳದಲ್ಲಿ ಎರಡು ಬಾರಿ ಬಾಗಲು ಪ್ರಯತ್ನಿಸಿದರೆ ಬಿರುಕು ಬಿಡುವ ಅಪಾಯವಿದೆ. ಮೊದಲ ಬಾರಿಗೆ ಓವರ್ಬೆಂಡ್ ಅನ್ನು ಸರಿಯಾಗಿ ಪ್ರೋಗ್ರಾಮ್ ಮಾಡಿ. ಫಿನಿಶ್-ಕ್ರಿಟಿಕಲ್ ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ನಲ್ಲಿ, ರಕ್ಷಣಾತ್ಮಕ ಫಿಲ್ಮ್ ಮತ್ತು ಪಾಲಿಶ್ ಮಾಡಿದ ಡೈಗಳು ಅವುಗಳ ವೆಚ್ಚವನ್ನು ಗಳಿಸುತ್ತವೆ, ಏಕೆಂದರೆ ಸೌಮ್ಯ ಉಕ್ಕಿನಿಂದ ಮರಳು ತೆಗೆಯುವ ಡೈ ಗುರುತುಗಳು ಬ್ರಷ್ ಮಾಡಿದ ಮೇಲ್ಮೈಯಲ್ಲಿ ಶಾಶ್ವತ ಗುರುತುಗಳಾಗುತ್ತವೆ.
ಅಲ್ಯೂಮಿನಿಯಮ್
ಅಲ್ಯೂಮಿನಿಯಂ ಕಡಿಮೆ ಬಲದಿಂದ ರೂಪುಗೊಳ್ಳುತ್ತದೆ ಆದರೆ ಬಿಗಿಯಾದ ತ್ರಿಜ್ಯಗಳನ್ನು ಶಿಕ್ಷಿಸುತ್ತದೆ, ವಿಶೇಷವಾಗಿ 1.5 ಪಟ್ಟು ದಪ್ಪಕ್ಕಿಂತ ಕಡಿಮೆ ಇರುವ ತ್ರಿಜ್ಯವು ಬಾಗುವ ರೇಖೆಯ ಉದ್ದಕ್ಕೂ ಬಿರುಕು ಬಿಡುವಂತಹ ಕಠಿಣ ತಾಪಮಾನದಲ್ಲಿ. ಕಡಿಮೆ ಬಲದ ಹೊರತಾಗಿಯೂ ಸ್ಪ್ರಿಂಗ್ಬ್ಯಾಕ್ ಸೌಮ್ಯ ಉಕ್ಕಿನಿಗಿಂತ ದೊಡ್ಡದಾಗಿ ಚಲಿಸುತ್ತದೆ. ಮಿಶ್ರಲೋಹಗಳು ಸಾಮಾನ್ಯವಾಗಿ ಅಲ್ಯೂಮಿನಿಯಂ ಫ್ಯಾಬ್ರಿಕೇಶನ್ ಅನ್ವಯಿಕೆಗಳು ಪ್ರತಿಯೊಂದೂ ತನ್ನದೇ ಆದ ಕನಿಷ್ಠ ತ್ರಿಜ್ಯವನ್ನು ಹೊಂದಿರುತ್ತದೆ, ಮತ್ತು ಮೃದು ಸ್ವಭಾವಗಳು ರಚನಾತ್ಮಕ ಸ್ವಭಾವಗಳಿಗಿಂತ ಹೆಚ್ಚು ಕ್ಷಮಿಸುವಂತೆ ಬಾಗುತ್ತವೆ.
ಸಾಮಾನ್ಯ ಬಾಗುವ ದೋಷಗಳು ಮತ್ತು ಅವುಗಳ ಕಾರಣಗಳು
⦿ ಬಾಗುವ ರೇಖೆಯ ಉದ್ದಕ್ಕೂ ಬಿರುಕು ಬಿಡುವುದು: ಧಾನ್ಯದ ದಿಕ್ಕಿಗೆ ಸಮಾನಾಂತರವಾಗಿ ಇರಿಸಲಾದ ವಸ್ತು ಅಥವಾ ಬಾಗುವಿಕೆಗೆ ತ್ರಿಜ್ಯವು ತುಂಬಾ ಬಿಗಿಯಾಗಿರುತ್ತದೆ.
⦿ ಬ್ಯಾಚ್ನಾದ್ಯಂತ ಅಸಮಂಜಸ ಕೋನಗಳು: ಹಾಳೆಗಳ ನಡುವಿನ ವಸ್ತುವಿನ ದಪ್ಪ ವ್ಯತ್ಯಾಸ, ಯಂತ್ರ ದೋಷವಲ್ಲ.
⦿ ಉದ್ದವಾದ ಬಾಗುವಿಕೆಗಳಲ್ಲಿ ಕಡಿಮೆ-ರೂಪಿಸಲಾದ ಕೇಂದ್ರ: ಕ್ರೌನಿಂಗ್ ಪರಿಹಾರವಿಲ್ಲದೆ ರಾಮ್ ವಿಚಲನ.
⦿ ಗೋಚರ ಮೇಲ್ಮೈಗಳಲ್ಲಿ ಡೈ ಗುರುತುಗಳು: ಸವೆದ ಉಪಕರಣ ಅಥವಾ ಮುಕ್ತಾಯದ ನಿರ್ಣಾಯಕ ಭಾಗಗಳಲ್ಲಿ ಕಾಣೆಯಾದ ರಕ್ಷಣಾತ್ಮಕ ಫಿಲ್ಮ್.
⦿ ಆಯಾಮದಿಂದ ಹೊರಗಿರುವ ಫ್ಲೇಂಜ್ಗಳು: ತಪ್ಪಾದ K- ಅಂಶದೊಂದಿಗೆ ಬೆಂಡ್ ಭತ್ಯೆಯನ್ನು ಲೆಕ್ಕಹಾಕಲಾಗಿದೆ, ಆದ್ದರಿಂದ ಖಾಲಿ ಜಾಗವನ್ನು ತಪ್ಪಾದ ಅಭಿವೃದ್ಧಿ ಹೊಂದಿದ ಉದ್ದಕ್ಕೆ ಕತ್ತರಿಸಲಾಗಿದೆ.
1 ನೇ ಬೆಂಡ್ ಮೊದಲು ಕೆಲಸದ ಹರಿವಿನ ಪರಿಶೀಲನಾಪಟ್ಟಿ
☑ ನಿಮ್ಮ ವಸ್ತುವು ವಾಸ್ತವವಾಗಿ ಪ್ರದರ್ಶಿಸುವ K-ಅಂಶವನ್ನು ಬಳಸಿಕೊಂಡು ಅಭಿವೃದ್ಧಿಪಡಿಸಿದ ಸಮತಟ್ಟಾದ ಉದ್ದವನ್ನು ಲೆಕ್ಕಹಾಕಲಾಗಿದೆ ಎಂದು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಿ.
☑ ಹಾಳೆ ಸಮತಟ್ಟಾಗಿರುವಾಗಲೇ ಎಲ್ಲಾ ರಂಧ್ರಗಳು ಮತ್ತು ನಾಚ್ಗಳನ್ನು ಕತ್ತರಿಸಿ, ನಿರ್ಣಾಯಕ ರಂಧ್ರಗಳನ್ನು ಬಾಗುವ ರೇಖೆಗಳಿಂದ ಕನಿಷ್ಠ 2.5 ಪಟ್ಟು ದಪ್ಪವಾಗಿ ಇರಿಸಿ.
☑ ಭಾಗವು ಅನುಮತಿಸುವ ಧಾನ್ಯದ ದಿಕ್ಕಿನಲ್ಲಿ ಓರಿಯಂಟ್ ಬಾಗುತ್ತದೆ.
☑ ಡೈ ಓಪನಿಂಗ್ 8 ರಿಂದ 12 ಪಟ್ಟು ದಪ್ಪವಿದೆ ಮತ್ತು ಟನ್ಗಳಷ್ಟು ಯಂತ್ರದ ಆರಾಮದಾಯಕ ವ್ಯಾಪ್ತಿಯಲ್ಲಿದೆ ಎಂದು ಪರಿಶೀಲಿಸಿ.
☑ ಬ್ಯಾಚ್ ಅನ್ನು ಮಾಡುವ ಮೊದಲು ಮೊದಲ ಐಟಂ ಅನ್ನು ಚಲಾಯಿಸಿ ಮತ್ತು ಕೋನ ಮತ್ತು ಫ್ಲೇಂಜ್ ಉದ್ದವನ್ನು ಅಳೆಯಿರಿ.
ಕಟಿಂಗ್ ಟೇಬಲ್ನಲ್ಲಿ ಕೆಲಸದ ಹರಿವನ್ನು ಪ್ರಾರಂಭಿಸಿ
ನಿಖರವಾದ ಬಾಗುವಿಕೆ ನಿಖರವಾದ ಖಾಲಿ ಜಾಗಗಳೊಂದಿಗೆ ಪ್ರಾರಂಭವಾಗುತ್ತದೆ. ಅನ್ವೇಷಿಸಿ ಬಾಗುವ ರೇಖೆಗಳನ್ನು ಪೋಷಿಸಲು ನಿರ್ಮಿಸಲಾದ ಫೈಬರ್ ಲೇಸರ್ ಕತ್ತರಿಸುವ ಯಂತ್ರಗಳು ಮತ್ತು ನಿಮ್ಮ ವಸ್ತುಗಳು, ದಪ್ಪಗಳು ಮತ್ತು ದೈನಂದಿನ ಭಾಗದ ಪರಿಮಾಣಕ್ಕೆ ಹೊಂದಿಕೆಯಾಗುವ ಉಚಿತ ಉಲ್ಲೇಖವನ್ನು ಪಡೆಯಿರಿ.