ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ನಲ್ಲಿ ಕಪ್ಪು ಗುರುತು ಹುಡುಕಿದಾಗ ಫಲಿತಾಂಶಗಳು ಪರಸ್ಪರ ವಾದಿಸುತ್ತವೆ, ಏಕೆಂದರೆ 3 ವಿಭಿನ್ನ ಪ್ರಕ್ರಿಯೆಗಳು ಡಾರ್ಕ್ ಫಲಿತಾಂಶವನ್ನು ನೀಡುತ್ತವೆ. ಈ ಮಾರ್ಗದರ್ಶಿ ಅನೀಲಿಂಗ್, ಎಚಿಂಗ್ ಮತ್ತು ಕೆತ್ತನೆಯನ್ನು ಪ್ರತ್ಯೇಕಿಸುತ್ತದೆ, ನಂತರ ಕಾರ್ಪೊರೇಟ್ ವಿವರಣೆಗಾರರು ಬಿಡುವ ಫೈಬರ್ ಸೆಟ್ಟಿಂಗ್ಗಳನ್ನು ಹಸ್ತಾಂತರಿಸುತ್ತದೆ.
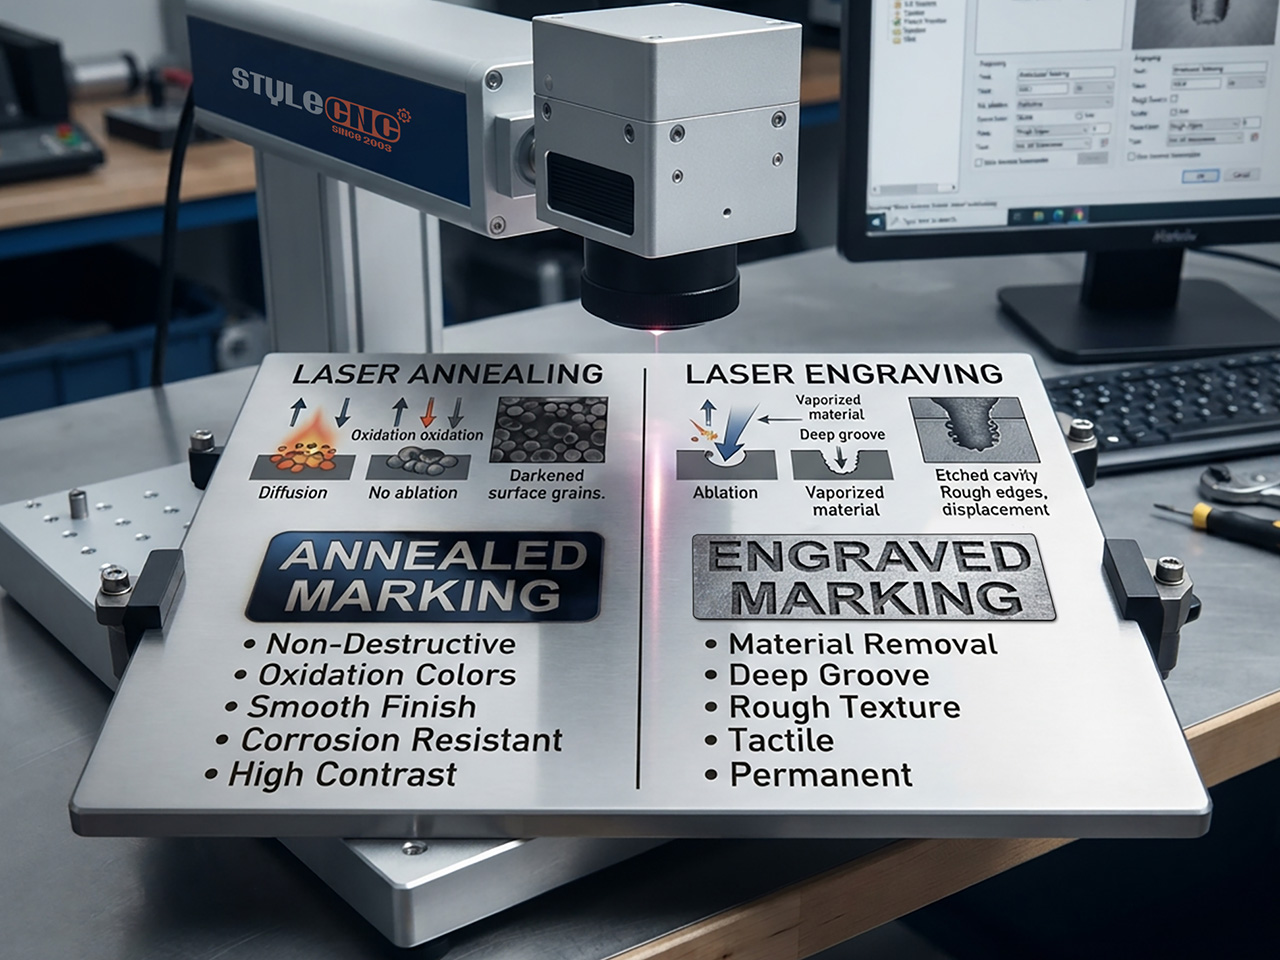
3 ಅಂಕಗಳು, 3 ಆಳಗಳು
ಅನೆಲಿಂಗ್ ಎಂದರೆ ಶುದ್ಧ ಶಾಖ. ಕಿರಣವು ಮೇಲ್ಮೈಯನ್ನು ನಿಯಂತ್ರಿತ ಆಕ್ಸೈಡ್ ಅದರೊಳಗೆ ಬೆಳೆಯುವವರೆಗೆ ಬಿಸಿ ಮಾಡುತ್ತದೆ, ಒಂದೇ ಒಂದು ಮೈಕ್ರಾನ್ ಅನ್ನು ತೆಗೆದುಹಾಕದೆ ಬಣ್ಣವನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ, ಆದ್ದರಿಂದ ಮುಕ್ತಾಯವು ಮೃದುವಾಗಿರುತ್ತದೆ.
ಎಚ್ಚಣೆಯು ಸ್ವಲ್ಪ ವಿನ್ಯಾಸದೊಂದಿಗೆ ಮತ್ತೆ ಘನೀಕರಿಸುವ ಪಿಸುಮಾತು-ತೆಳುವಾದ ಪದರವನ್ನು ಕರಗಿಸುತ್ತದೆ, ನೈಜ ವೇಗಕ್ಕಾಗಿ ಸ್ವಲ್ಪ ಮೇಲ್ಮೈ ಬದಲಾವಣೆಯನ್ನು ವಿನಿಮಯ ಮಾಡಿಕೊಳ್ಳುತ್ತದೆ. ಕೆತ್ತನೆಯು ಮುಂದೆ ಹೋಗಿ ಅಳೆಯಬಹುದಾದ ಆಳವನ್ನು ಅಗೆಯುತ್ತದೆ, ಇದು ಬಂದೂಕುಗಳಿಗೆ ATF ನಿರ್ದಿಷ್ಟಪಡಿಸುವಂತಹ ನಿಯಂತ್ರಕ-ದರ್ಜೆಯ ಸರಣಿಗಳಿಗೆ ಏಕೈಕ ಮಾರ್ಗವಾಗಿದೆ.
ಎಲ್ಲಾ ೩ ಜನ ಒಂದೇ ರೀತಿ ಓಡುತ್ತಾರೆ ಲೇಸರ್ ಗುರುತು ಯಂತ್ರ ಹಾರ್ಡ್ವೇರ್; ಪಾಕವಿಧಾನ ಮಾತ್ರ ಬದಲಾಗುತ್ತದೆ. ಅದಕ್ಕಾಗಿಯೇ ಖರೀದಿಗೆ ಮೊದಲು ಹೋಲಿಕೆ ಮುಖ್ಯವಾಗುತ್ತದೆ, ನಂತರವಲ್ಲ.
ತುಕ್ಕು ಹಿಡಿಯುವ ಪ್ರಶ್ನೆ
ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಸ್ವಯಂ-ಗುಣಪಡಿಸುವ ಕ್ರೋಮಿಯಂ ಆಕ್ಸೈಡ್ ಚರ್ಮದಿಂದಾಗಿ ತುಕ್ಕು ಹಿಡಿಯುವುದಿಲ್ಲ. ಕೆತ್ತನೆಯು ಆ ಚರ್ಮದ ಮೂಲಕ ನೇರವಾಗಿ ಕತ್ತರಿಸುತ್ತದೆ ಮತ್ತು A ಪ್ರಕಟಿಸಿದ ಮಾನದಂಡಗಳಿಗೆ ಭಾಗವನ್ನು ಮರು-ನಿಷ್ಕ್ರಿಯಗೊಳಿಸದ ಹೊರತು, ತಾಜಾ ಚಡಿಗಳು ಆರ್ದ್ರ ಅಥವಾ ಉಪ್ಪು ಸೇವೆಯಲ್ಲಿ ಮೊದಲನೆಯದಾಗಿ ಸವೆದುಹೋಗುತ್ತವೆ.STM ಅಂತಾರಾಷ್ಟ್ರೀಯ.
ಅನೆಲಿಂಗ್ ಚರ್ಮಕ್ಕೆ ವಿರುದ್ಧವಾಗಿ ಕೆಲಸ ಮಾಡುವ ಬದಲು ಅದರೊಂದಿಗೆ ಕೆಲಸ ಮಾಡುತ್ತದೆ. ಬೆಳೆದ ಆಕ್ಸೈಡ್ ರಕ್ಷಣಾತ್ಮಕ ಪದರದೊಂದಿಗೆ ನಿರಂತರವಾಗಿ ಇರುತ್ತದೆ, ಅದಕ್ಕಾಗಿಯೇ ಗುರುತುಗಳು ಆಟೋಕ್ಲೇವ್ಗಳು, ಡಿಟರ್ಜೆಂಟ್ಗಳು ಮತ್ತು ಹೊರಾಂಗಣ ಮಾನ್ಯತೆಗೆ ಒಳಗಾಗದೆ ಉಳಿಯುತ್ತವೆ.
ಆ ಏಕೈಕ ಆಸ್ತಿಯು ವೈದ್ಯಕೀಯ ಮತ್ತು ಆಹಾರ ವಲಯಗಳನ್ನು FDA ವೈದ್ಯಕೀಯ ಸಾಧನ ನಿಯಮಗಳ ಅಡಿಯಲ್ಲಿ ಟ್ರ್ಯಾಕ್ ಮಾಡಲಾದ ಸಾಧನ ಸಂಕೇತಗಳನ್ನು ಒಳಗೊಂಡಂತೆ ಅನೆಲ್ಡ್ ಗುರುತಿಸುವಿಕೆಗಳ ಕಡೆಗೆ ಕರೆದೊಯ್ಯುತ್ತದೆ.
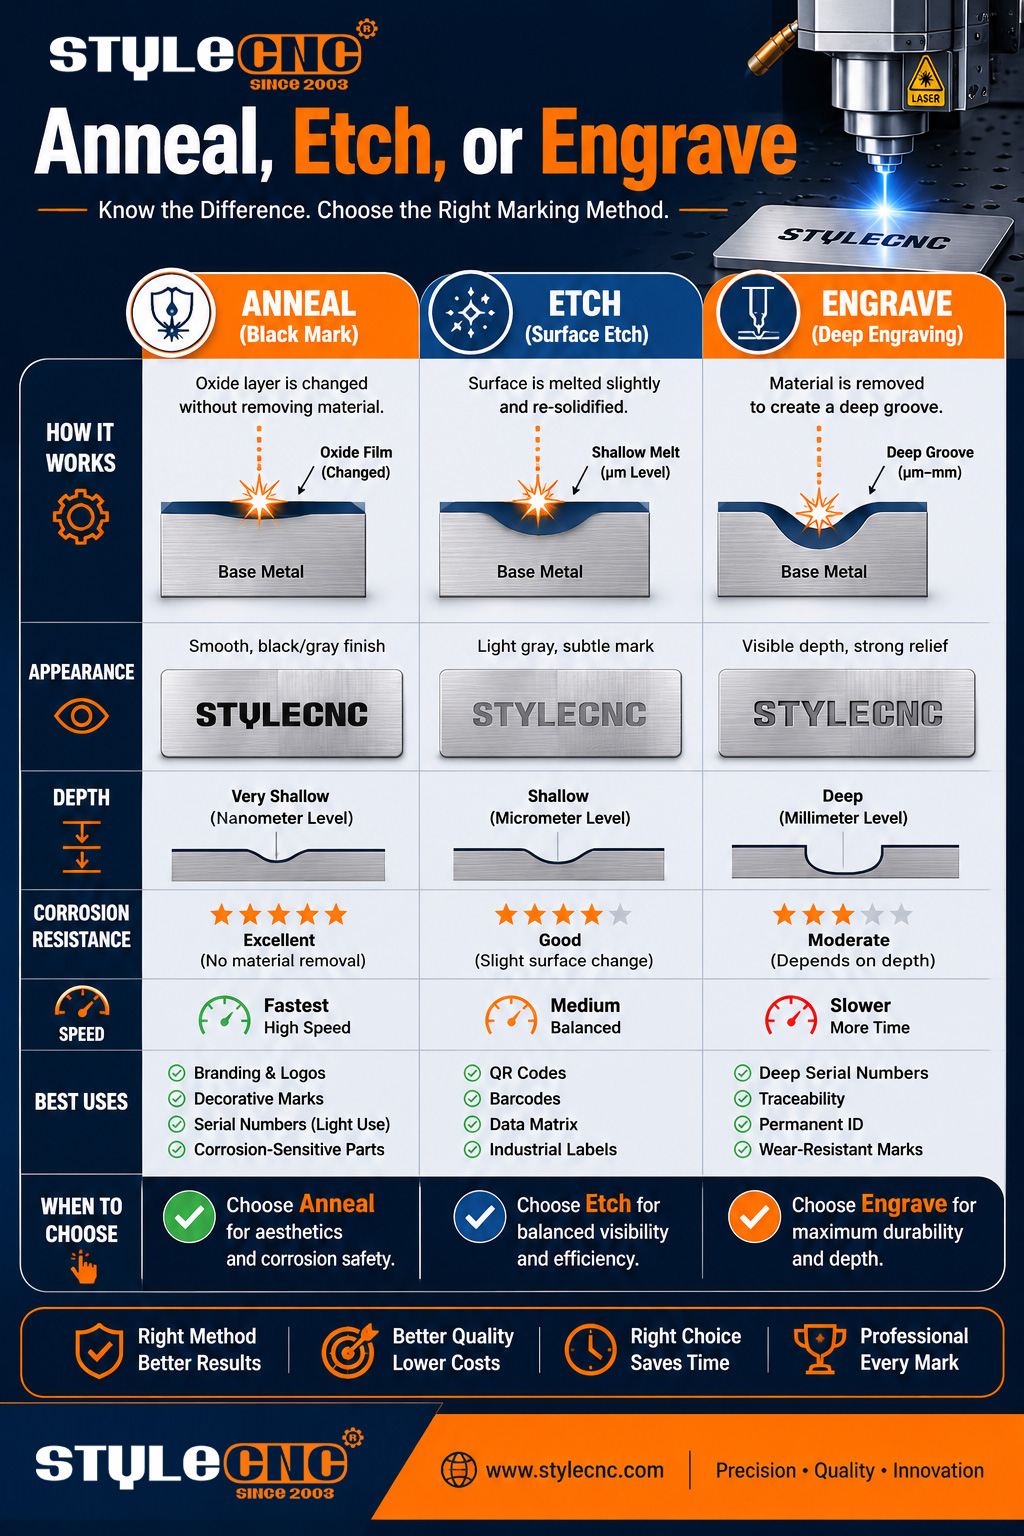
ಅನೆಲಿಂಗ್ vs ಎಚಿಂಗ್ vs ಕೆತ್ತನೆ ಒಂದು ನೋಟದಲ್ಲಿ
| ಲಕ್ಷಣ | ಅನೆಲಿಂಗ್ | ಎಚ್ಚಣೆ | ಕೆತ್ತನೆ |
| ಮಾಪನ | ಆಕ್ಸೈಡ್ ಫಿಲ್ಮ್, ಹತ್ತಾರು ನ್ಯಾನೋಮೀಟರ್ಗಳು | ಕರಗುವ ಪದರ, 25 ಮೈಕ್ರಾನ್ಗಳಿಗಿಂತ ಕಡಿಮೆ | ತೆಗೆದ ಆಳ, 10 ರಿಂದ 500 ಮೈಕ್ರಾನ್ಗಳು |
| ಗುರುತು ಮಾಡಿದ ನಂತರ ಮೇಲ್ಮೈ | ನಯವಾದ, ವಿನ್ಯಾಸ ಬದಲಾಗಿಲ್ಲ | ಸ್ವಲ್ಪ ಎತ್ತರದ ವಿನ್ಯಾಸ | ಹಿನ್ಸರಿತ ಚಡಿಗಳು ಮತ್ತು ರೇಖೆಗಳು |
| ನಿಷ್ಕ್ರಿಯ ಕ್ರೋಮಿಯಂ ಪದರ | ಸಂರಕ್ಷಿಸಲಾಗಿದೆ | ಹೆಚ್ಚಾಗಿ ಸಂರಕ್ಷಿಸಲಾಗಿದೆ | ಗುರುತಿನ ಒಳಭಾಗವನ್ನು ತೆಗೆದುಹಾಕಲಾಗಿದೆ |
| ತುಕ್ಕು ಹಿಡಿಯುವ ವರ್ತನೆ | ಮೂಲ ಲೋಹದಿಂದ ಬದಲಾಗಿಲ್ಲ. | ಮೂಲಕ್ಕೆ ಹತ್ತಿರದಲ್ಲಿದೆ | ಆರ್ದ್ರ ಸೇವೆಗೆ ಮರು-ನಿಷ್ಕ್ರಿಯಗೊಳಿಸುವಿಕೆ ಅಗತ್ಯವಿದೆ |
| ಸಾಪೇಕ್ಷ ವೇಗ | ನಿಧಾನ | ವೇಗವಾಗಿ | ನಿಧಾನವಾಗಿ, ಆಳದೊಂದಿಗೆ ಗುಣಿಸುತ್ತದೆ |
| ವಿಶಿಷ್ಟ ಉಪಯೋಗಗಳು | ವೈದ್ಯಕೀಯ ಉಪಕರಣಗಳು, ಆಹಾರ ಸಾಮಗ್ರಿಗಳು, ಅಲಂಕಾರಿಕ ಕಪ್ಪು | ಲೋಗೋಗಳು, ಕೋಡ್ಗಳು, ವಾಲ್ಯೂಮ್ ಐಡಿ | ಸರಣಿಗಳು, ಅಚ್ಚುಗಳು, ಅಪಘರ್ಷಕ ಸೇವೆ |
ವೇಗ ಹೋಲಿಕೆಗಳು ಒಂದೇ ರೀತಿಯ ಕಲಾಕೃತಿಗಳನ್ನು ಊಹಿಸುತ್ತವೆ 30W ಫೈಬರ್ ಮೂಲ. ಎಚ್ಚಣೆಯ ವಿನ್ಯಾಸವು ಆವರ್ತನದೊಂದಿಗೆ ಬದಲಾಗುತ್ತದೆ ಮತ್ತು ಹೆಚ್ಚಿನ ಸೆಟ್ಟಿಂಗ್ಗಳಲ್ಲಿ ಅನೀಲ್ ಮೃದುತ್ವವನ್ನು ತಲುಪಬಹುದು.
ಪ್ರತಿ ಮಾರ್ಕ್ಗೆ ಪ್ರಾಯೋಗಿಕ ಫೈಬರ್ ಸೆಟ್ಟಿಂಗ್ಗಳು
ಕೆಳಗಿನ ಕಿಟಕಿಗಳು a ಗೆ ಸರಿಹೊಂದುತ್ತವೆ 30W 304 ಪ್ಲೇಟ್ನಲ್ಲಿ ಫೈಬರ್ ಮೂಲವನ್ನು ಬಳಸಿ ಮತ್ತು ಸಿದ್ಧಾಂತವನ್ನು ಮೊದಲ-ರನ್ ಸಂಖ್ಯೆಗಳಾಗಿ ಪರಿವರ್ತಿಸಿ. ಫೈಬರ್ ಲೇಸರ್ ಗುರುತು ಯಂತ್ರಗಳು ಒಮ್ಮೆ ಫೋಕಸ್ ಡಯಲ್ ಮಾಡಿದ ನಂತರ ಈ ಪವರ್ ಕ್ಲಾಸ್ನಾದ್ಯಂತ ಒಂದೇ ರೀತಿ ವರ್ತಿಸುತ್ತವೆ.
| ಗುರಿ ಫಲಿತಾಂಶ | ಸ್ಪೀಡ್ | ಪವರ್ | ಆವರ್ತನ | ಫೋಕಸ್ | ಹಾದುಹೋಗುತ್ತದೆ |
| ಮಾಪನ | mm / s | ರೇಟ್ ಮಾಡಲಾದ ಔಟ್ಪುಟ್ನ ಶೇಕಡಾವಾರು | kHz | ತೀಕ್ಷ್ಣವಾದ ಗಮನದಿಂದ ಆಫ್ಸೆಟ್ | ಎಣಿಕೆ |
| ಡಾರ್ಕ್ ಅನೀಲ್ | 100-250 | 50-70 | 40-60 | ಜೊತೆಗೆ 1 ರಿಂದ 3 ಮಿ.ಮೀ. | 1 |
| ಕಾಂಟ್ರಾಸ್ಟ್ ಎಚ್ಚಣೆ | 500-800 | 35-50 | 30-50 | ತೀಕ್ಷ್ಣ | 1 |
| ಡೀಪ್ ಎನ್ಗ್ರೇವ್ | 400-600 | 80-100 | 20-30 | ತೀಕ್ಷ್ಣವಾದ, ಪ್ರತಿ ಪದರಕ್ಕೂ ಕೆಳಕ್ಕೆ ಇಳಿಸಲಾಗಿದೆ | 10-40 |
ಮೌಲ್ಯಗಳು ಕನ್ನಡಿ ಅಥವಾ ಮ್ಯಾಟ್ 304 ಅನ್ನು ಊಹಿಸುತ್ತವೆ. ಬೀಡ್-ಬ್ಲಾಸ್ಟೆಡ್, ಬ್ರಷ್ಡ್ ಮತ್ತು 316 ಮೇಲ್ಮೈಗಳು ಪ್ರತಿ ವಿಂಡೋವನ್ನು ಬದಲಾಯಿಸುತ್ತವೆ, ಆದ್ದರಿಂದ ಉತ್ಪಾದನೆಯ ಮೊದಲು ಪ್ರತಿ ಮುಕ್ತಾಯವನ್ನು ರ್ಯಾಂಪ್-ಪರೀಕ್ಷಿಸಿ.
ಹೆಚ್ಚಿನ ಸ್ಪೆಕ್ ಶೀಟ್ಗಳು ಬಿಟ್ಟುಬಿಡುವ ಅನೀಲಿಂಗ್ ಲಿವರ್ ಡಿಫೋಕಸ್ ಆಗಿದೆ. ಹೆಡ್ ಅನ್ನು ತೀಕ್ಷ್ಣವಾದ ಫೋಕಸ್ನಿಂದ 1 ರಿಂದ 3 ಮಿಮೀ ಮೇಲೆ ಎತ್ತುವುದರಿಂದ ಸ್ಪಾಟ್ ಹರಡುತ್ತದೆ, ಅಬ್ಲೇಶನ್ ಮಿತಿಗಿಂತ ತೀವ್ರತೆಯನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ ಮತ್ತು ಶಾಖವನ್ನು ಹೀರಿಕೊಳ್ಳಲು ಅನುವು ಮಾಡಿಕೊಡುತ್ತದೆ; ನಾಡಿ ನಿಯಂತ್ರಣ, MOPA ಮತ್ತು Q-ಸ್ವಿಚ್ಡ್ ಮೂಲಗಳ ನಡುವಿನ ವ್ಯತ್ಯಾಸ, ಪ್ರತಿ ನಾಡಿ ಎಷ್ಟು ನಿಧಾನವಾಗಿ ಇಳಿಯುತ್ತದೆ ಎಂಬುದನ್ನು ನಿರ್ಧರಿಸುತ್ತದೆ.
ಆಳವಾದ ಕೆಲಸವು ಪ್ರತಿಯೊಂದು ಆದ್ಯತೆಯನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ: ತೀಕ್ಷ್ಣವಾದ ಗಮನ, ಗರಿಷ್ಠ ಶಕ್ತಿ, ಕಡಿಮೆ ಆವರ್ತನ ಮತ್ತು ತಾಳ್ಮೆ. ಮೀಸಲಾದ ವೇದಿಕೆಗಳು ಉದಾಹರಣೆಗೆ 50W ಲೋಹಕ್ಕಾಗಿ ಫೈಬರ್ ಆಳವಾದ ಕೆತ್ತನೆ ಯಂತ್ರ ಕುಹರ ಬೆಳೆದಂತೆ ಫೋಕಲ್ ಸಮತಲವನ್ನು ಕೆಳಕ್ಕೆ ಇಳಿಸಿ.
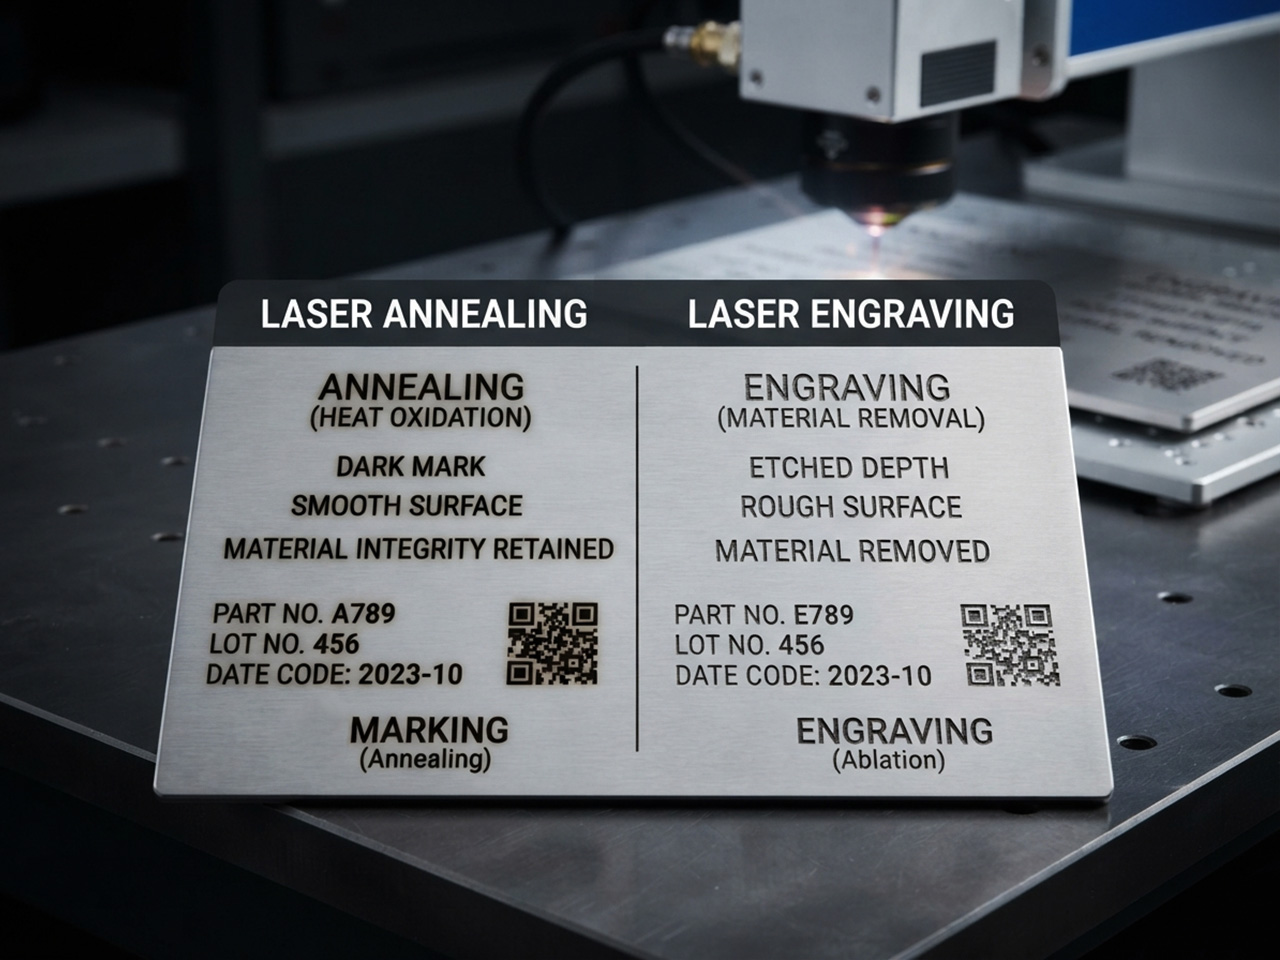
ನೆನಪಿನಲ್ಲಿಟ್ಟುಕೊಳ್ಳಬೇಕಾದ ಪ್ರಮುಖ ಸಂಖ್ಯೆಗಳು
• ಅನಿಯಲ್ ಆಕ್ಸೈಡ್ ಫಿಲ್ಮ್ಗಳು ಹತ್ತಾರು ನ್ಯಾನೊಮೀಟರ್ಗಳನ್ನು ಅಳೆಯುತ್ತವೆ; ಕೆತ್ತನೆಯು 10 ರಿಂದ 500 ಮೈಕ್ರಾನ್ಗಳವರೆಗೆ ಎಲ್ಲಿಯಾದರೂ ತೆಗೆದುಹಾಕುತ್ತದೆ.
• ಹೆಚ್ಚಿನದನ್ನು ಚಲಿಸಲು 1 ರಿಂದ 3 ಮಿಮೀ ಡಿಫೋಕಸ್ ಸಾಕು 20W ಗೆ 50W ಅಬ್ಲೇಶನ್ನಿಂದ ಶುದ್ಧ ತಾಪನದವರೆಗಿನ ಮೂಲಗಳು.
• ಎಚ್ಚಣೆಯು ಸಾಮಾನ್ಯವಾಗಿ ಅದೇ ಕಲಾಕೃತಿಯನ್ನು ಅನೀಲಿಂಗ್ಗಿಂತ ಹಲವಾರು ಪಟ್ಟು ವೇಗವಾಗಿ ಮುಗಿಸುತ್ತದೆ.
• ಆಳವಾದ ಕೆತ್ತನೆಯು 10 ರಿಂದ 40 ಪಾಸ್ಗಳನ್ನು ಹೊಂದಿರುತ್ತದೆ, ಆದ್ದರಿಂದ ಎಚ್ಚಣೆ ಸೆಕೆಂಡುಗಳನ್ನು ತೆಗೆದುಕೊಳ್ಳುವ ಬಜೆಟ್ ನಿಮಿಷಗಳು.
• ಅನೆಲ್ಡ್ ಡೇಟಾ ಮ್ಯಾಟ್ರಿಕ್ಸ್ ಕೋಡ್ಗಳು ನೂರಾರು ಆಟೋಕ್ಲೇವ್ ಚಕ್ರಗಳ ಮೂಲಕ ಓದಬಲ್ಲವು, ಆಸ್ಪತ್ರೆಗಳು ಅವುಗಳನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸಲು ಇದು ಕಾರಣವಾಗಿದೆ.
• STYLECNCನ ಗ್ಯಾಲರಿ ಉಕ್ಕಿನ ಮೇಲೆ ಫಲಿತಾಂಶಗಳನ್ನು ಗುರುತಿಸುವುದು ಅನೆಲ್ಡ್, ಎಚ್ಚಣೆ ಮತ್ತು ಕೆತ್ತಿದ ಮಾದರಿಗಳನ್ನು ಅಕ್ಕಪಕ್ಕದಲ್ಲಿ ತೋರಿಸುತ್ತದೆ.
ನಿರ್ವಾಹಕರು ನಿಜವಾಗಿಯೂ ಕೇಳುವ ಪ್ರಶ್ನೆಗಳು
ಶಸ್ತ್ರಚಿಕಿತ್ಸಾ ಕ್ಲಾಂಪ್ಗಳಿಗೆ ನಾನು ಯಾವ ಪ್ರಕ್ರಿಯೆಯನ್ನು ಉಲ್ಲೇಖಿಸಬೇಕು?
ಬಹುತೇಕ ವಿನಾಯಿತಿ ಇಲ್ಲದೆ ಅನೆಲಿಂಗ್. ಗುರುತು ಆಟೋಕ್ಲೇವ್ ಚಕ್ರಗಳನ್ನು ಉಳಿದುಕೊಳ್ಳುತ್ತದೆ, ಮಾಲಿನ್ಯಕ್ಕೆ ಯಾವುದೇ ಬಿರುಕು ಬಿಡುವುದಿಲ್ಲ ಮತ್ತು ಉಪಕರಣದ ಕೆಲಸದ ಅವಧಿಗೆ ಗುರುತಿಸುವಿಕೆಯನ್ನು ಓದಬಲ್ಲಂತೆ ಇರಿಸುತ್ತದೆ.
ವ್ಯತಿರಿಕ್ತತೆಗಿಂತ ಆಳವು ಏಕೆ ಹೆಚ್ಚು ಸಮಯ ತೆಗೆದುಕೊಳ್ಳುತ್ತದೆ?
ಕೆತ್ತನೆಯು ಪ್ರತಿ ಪಾಸ್ಗೆ ಕೆಲವೇ ಮೈಕ್ರಾನ್ಗಳಷ್ಟು ಲೋಹವನ್ನು ಎತ್ತುತ್ತದೆ, ಆದ್ದರಿಂದ 0.2 ಮಿಮೀ ಸೀರಿಯಲ್ ಡಜನ್ಗಟ್ಟಲೆ ಪಾಸ್ಗಳನ್ನು ಜೋಡಿಸಬಹುದು. ಕಾಂಟ್ರಾಸ್ಟ್ ಎಂದರೆ ಥರ್ಮಲ್ ಪಾಸ್; ಆಳ ಎಂದರೆ ಉತ್ಖನನ.
ಒಂದು ಯಂತ್ರ ನಿಜವಾಗಿಯೂ ಎಲ್ಲಾ 3 ಅಂಕಗಳನ್ನು ಪಡೆಯಬಹುದೇ?
ಹೌದು. ಒಂದೇ ಫೈಬರ್ ಮೂಲವು ಅನೀಲ್, ಎಚ್ಚಣೆ ಮತ್ತು ಕೆತ್ತನೆ ನಡುವೆ ಪಾಕವಿಧಾನದ ಮೂಲಕ ಸಂಪೂರ್ಣವಾಗಿ ಬದಲಾಗುತ್ತದೆ, ಮತ್ತು MOPA ಬಣ್ಣದ ಮೂಲ ಅದೇ ವೇದಿಕೆಯು ಚಿನ್ನ ಮತ್ತು ನೀಲಿ ಬಣ್ಣಗಳನ್ನು ಸಹ ತಲುಪುತ್ತದೆ.
ರೇಖೆಯನ್ನು ಮಸುಕುಗೊಳಿಸುವ ಸಾಮಾನ್ಯ ತಪ್ಪುಗಳು
• ಯಾವುದೇ ಕಪ್ಪು ಚುಕ್ಕೆಯನ್ನು ಅನೀಲ್ ಎಂದು ಕರೆಯುವುದು; ಮೇಲ್ಮೈ ವಿನ್ಯಾಸವೇ ಮುಖ್ಯ.
• ತೀಕ್ಷ್ಣವಾದ ಗಮನದಲ್ಲಿ ಅನಿಯಲಿಂಗ್ ಮತ್ತು ಬದಲಿಗೆ ಸದ್ದಿಲ್ಲದೆ ಅಬ್ಲೇಟಿಂಗ್.
• ಲೆನ್ಸ್ ಅಥವಾ ಮೂಲ ಬದಲಾವಣೆಯ ನಂತರ ಡಿಫೋಕಸ್ ರ್ಯಾಂಪ್ ಪರೀಕ್ಷೆಯನ್ನು ಬಿಟ್ಟುಬಿಡುವುದು.
• ಸ್ಟೇನ್ಲೆಸ್ ಕೆತ್ತನೆ ಮತ್ತು ಮರು-ನಿಷ್ಕ್ರಿಯಗೊಳಿಸುವಿಕೆ ಇಲ್ಲದೆ ಆರ್ದ್ರ ಸೇವೆಗೆ ಸಾಗಿಸುವುದು.
• ಬ್ರಷ್ ಮಾಡಿದ ಅಥವಾ ಮಣಿಗಳಿಂದ ಬ್ಲಾಸ್ಟೆಡ್ ಮಾಡಿದ ಮುಕ್ತಾಯಗಳಲ್ಲಿ ಮಿರರ್-ಪ್ಲೇಟ್ ಪಾಕವಿಧಾನಗಳನ್ನು ಮರುಬಳಕೆ ಮಾಡುವುದು.
• ರುಬ್ಬುವಿಕೆ ಅಥವಾ ಭಾರೀ ಸವೆತದಿಂದ ಅನೀಲ್ ಬದುಕುಳಿಯುವ ನಿರೀಕ್ಷೆ.
• ಅನೀಲ್, ಎಚ್ಚಣೆ ಮತ್ತು ಕೆತ್ತನೆ ಎರಡಕ್ಕೂ ಒಂದೇ ಆವರ್ತನವನ್ನು ಚಲಾಯಿಸುವುದು.
• ಬೆಸುಗೆ ಹಾಕುವ ಮೊದಲು ಅಥವಾ ಬಾಗಿಸುವ ಬದಲು ನಂತರ ಗುರುತಿಸುವುದು.
ಪ್ರಕ್ರಿಯೆ ಆಯ್ಕೆ ಪರಿಶೀಲನಾಪಟ್ಟಿ
✓ ಮೊದಲು ಅವಶ್ಯಕತೆಯನ್ನು ದೃಢೀಕರಿಸಿ: ಕಾಂಟ್ರಾಸ್ಟ್ ಮಾತ್ರ, ಅಥವಾ ಅಳೆಯಬಹುದಾದ ಆಳ.
✓ ಮಿಶ್ರಲೋಹವನ್ನು ಪರಿಶೀಲಿಸಿ; ಅನೆಲಿಂಗ್ಗೆ ಫೆರಸ್ ಅಥವಾ ಟೈಟಾನಿಯಂ ಮೇಲ್ಮೈಗಳು ಬೇಕಾಗುತ್ತವೆ.
✓ ಸ್ಕ್ರ್ಯಾಪ್ನಲ್ಲಿ ಶಾರ್ಪ್ ಫೋಕಸ್ನಿಂದ ಪ್ಲಸ್ 3 ಮಿಮೀ ವರೆಗೆ ಡಿಫೋಕಸ್ ರ್ಯಾಂಪ್ ಅನ್ನು ರನ್ ಮಾಡಿ.
✓ ಪರಿಮಾಣವನ್ನು ಉಲ್ಲೇಖಿಸುವ ಮೊದಲು ಎರಡೂ ಪ್ರಕ್ರಿಯೆಗಳನ್ನು ನೈಜ ಕಲಾಕೃತಿಯಲ್ಲಿ ಸಮಯ ಮಾಡಿ.
✓ ಸಿಂಗಲ್ ಪಾಸ್ಗಳನ್ನು ನಿಧಾನಗೊಳಿಸಲು ಅನೀಲ್ ಕೆಲಸಗಳನ್ನು ಇರಿಸಿ; ಶಾಖವನ್ನು ಪೇರಿಸುವುದನ್ನು ವಿರೋಧಿಸಿ.
✓ ಆರ್ದ್ರ ಸೇವೆಗಾಗಿ ಯಾವುದೇ ಕೆತ್ತಿದ ಸ್ಟೇನ್ಲೆಸ್ ಬೌಂಡ್ ಅನ್ನು ಮರು-ನಿಷ್ಕ್ರಿಯಗೊಳಿಸಿ.
✓ ಪ್ರತಿ ಕೆಲಸದೊಂದಿಗೆ ಲಾಗ್ ಪಾಕವಿಧಾನ, ಫೋಕಸ್ ಆಫ್ಸೆಟ್ ಮತ್ತು ಮೇಲ್ಮೈ ಮುಕ್ತಾಯ.
ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
ಕೆಲವು ವಾರಗಳ ನಂತರ ನನ್ನ ಕಪ್ಪು ಗುರುತು ಏಕೆ ತುಕ್ಕು ಹಿಡಿಯುತ್ತದೆ?
ಏಕೆಂದರೆ ಅದು ಬಹುಶಃ ಅನೀಲ್ ಅಲ್ಲ, ಎಚ್ಚಣೆ ಅಥವಾ ಹಗುರವಾದ ಕೆತ್ತನೆಯಾಗಿತ್ತು. ಅದರ ಮೇಲೆ ಬೆರಳಿನ ಉಗುರನ್ನು ಚಲಾಯಿಸಿ: ಯಾವುದೇ ವಿನ್ಯಾಸ ಎಂದರೆ ವಸ್ತುವು ಮೇಲ್ಮೈಯನ್ನು ಬಿಟ್ಟು ಹೋಗುತ್ತದೆ ಮತ್ತು ನಿಷ್ಕ್ರಿಯ ಪದರವು ಅದರೊಂದಿಗೆ ಹೋಗುತ್ತದೆ. ನಿಜವಾದ ಅನೀಲ್ ಸುತ್ತಮುತ್ತಲಿನ ಉಕ್ಕಿನಂತೆಯೇ ಭಾಸವಾಗುತ್ತದೆ ಮತ್ತು ಅದೇ ಹವಾಮಾನವನ್ನು ಹೊಂದಿರುತ್ತದೆ.
ಅನೀಲಿಂಗ್ಗೆ ಎಷ್ಟು ಡಿಫೋಕಸ್ ಅಗತ್ಯವಿದೆ?
ತೀಕ್ಷ್ಣವಾದ ಫೋಕಸ್ನಿಂದ 1 ಮಿಮೀ ಮೇಲೆ ಪ್ರಾರಂಭಿಸಿ ಮತ್ತು 0.5 ಮಿಮೀ ಏರಿಕೆಗಳಲ್ಲಿ ಸುಮಾರು 3 ಮಿಮೀಗೆ ಮೇಲಕ್ಕೆ ಹೆಜ್ಜೆ ಹಾಕಿ. ಹೆಚ್ಚಿನ ಆಫ್ಸೆಟ್ ಶಕ್ತಿಯನ್ನು ಹರಡುತ್ತದೆ ಮತ್ತು ಆಕ್ಸೈಡ್ ಬೆಳವಣಿಗೆಯನ್ನು ನಿಧಾನಗೊಳಿಸುತ್ತದೆ; ತುಂಬಾ ಹೆಚ್ಚಾದರೆ ಗುರುತು ಬೂದು ಬಣ್ಣಕ್ಕೆ ಮಸುಕಾಗುತ್ತದೆ. ಸ್ಕ್ರ್ಯಾಪ್ನಲ್ಲಿನ ರ್ಯಾಂಪ್ ಪರೀಕ್ಷೆಯು ನಿಮಿಷಗಳಲ್ಲಿ ಸಿಹಿ ತಾಣವನ್ನು ಕಂಡುಕೊಳ್ಳುತ್ತದೆ.
ಎ CO2 ಲೇಸರ್ ಅನೀಲ್ ಸ್ಟೇನ್ಲೆಸ್?
ಇಲ್ಲ. ಬರಿಯ ಲೋಹವು ದೀರ್ಘ CO2 ತರಂಗಾಂತರ, ಆದ್ದರಿಂದ ಮೇಲ್ಮೈ ಆಕ್ಸೈಡ್ ಬೆಳೆಯಲು ಸಾಕಷ್ಟು ಶಾಖವನ್ನು ಹೀರಿಕೊಳ್ಳುವುದಿಲ್ಲ. CO2 ಯಂತ್ರಗಳು ಮೊದಲು ಸಿಂಪಡಿಸಿದ ಬಂಧದ ಸಂಯುಕ್ತದ ಮೂಲಕ ಮಾತ್ರ ಸ್ಟೇನ್ಲೆಸ್ ಗುರುತು ಮಾಡುತ್ತವೆ. ಅನೆಲಿಂಗ್ 1064 nm ನಲ್ಲಿ ಫೈಬರ್ ಮೂಲಗಳಿಗೆ ಸೇರಿದೆ.
ಅನೀಲ್ ಮಾಡಿದ ಗುರುತುಗಳು ಆಟೋಕ್ಲೇವ್ಗಳು ಮತ್ತು ಡಿಶ್ವಾಶರ್ಗಳಲ್ಲಿ ಬದುಕುಳಿಯುತ್ತವೆಯೇ?
ಹೌದು. ಗುರುತು ಎಂದರೆ ಮೇಲ್ಮೈಯ ಮೇಲಿನ ಲೇಪನಕ್ಕಿಂತ ಹೆಚ್ಚಾಗಿ ಅದರೊಳಗೆ ಬೆಳೆದ ಆಕ್ಸೈಡ್, ಆದ್ದರಿಂದ ಪುನರಾವರ್ತಿತ ಉಗಿ ಚಕ್ರಗಳು, ಮಾರ್ಜಕಗಳು ಮತ್ತು ಸೋಂಕುನಿವಾರಕಗಳು ಅದನ್ನು ಮುಟ್ಟದೆ ಬಿಡುತ್ತವೆ. ಆ ಬಾಳಿಕೆ, ಜೊತೆಗೆ ಬಿರುಕು-ಮುಕ್ತ ಮುಕ್ತಾಯ, ವೈದ್ಯಕೀಯ ಸಾಧನ ಗುರುತಿಸುವಿಕೆಗಳು ಪ್ರಕ್ರಿಯೆಯನ್ನು ಅವಲಂಬಿಸಿರುವುದಕ್ಕೆ ನಿಖರವಾಗಿ ಕಾರಣ.
ನನ್ನ ಅನಿಯಲ್ ಕಪ್ಪು ಬಣ್ಣಕ್ಕೆ ಬದಲಾಗಿ ಬೂದು ಬಣ್ಣಕ್ಕೆ ಏಕೆ ಬಂದಿದೆ?
ಬೂದು ಬಣ್ಣ ಎಂದರೆ ಆಕ್ಸೈಡ್ ಸ್ವಲ್ಪ ನಿಂತುಹೋಗಿದೆ ಎಂದರ್ಥ. ವೇಗವನ್ನು ಶೇಕಡಾ 20 ರಷ್ಟು ನಿಧಾನಗೊಳಿಸಿ, ಡಿಫೋಕಸ್ ಅನ್ನು ಒಂದು ಹೆಜ್ಜೆ ಬಿಗಿಗೊಳಿಸಿ, ಅಥವಾ ಶಕ್ತಿಯನ್ನು ಸ್ವಲ್ಪ ಹೆಚ್ಚಿಸಿ, ಪ್ರತಿ ರನ್ಗೆ ಒಂದು ವೇರಿಯೇಬಲ್ ಅನ್ನು ಬದಲಾಯಿಸಿ. ಬ್ರಷ್ ಮಾಡಿದ ಮತ್ತು ಬೀಡ್-ಬ್ಲಾಸ್ಟೆಡ್ ಫಿನಿಶ್ಗಳು ಮಿರರ್ ಪ್ಲೇಟ್ಗಿಂತ ಹಗುರವಾಗಿ ಒಂದೇ ಸಂಖ್ಯೆಯಲ್ಲಿ ಓದುತ್ತವೆ, ಆದ್ದರಿಂದ ನಿಜವಾದ ಫಿನಿಶ್ ಅನ್ನು ನಿರ್ಣಯಿಸಿ.
ಅನೀಲಿಂಗ್ ಆ ಭಾಗವನ್ನು ವಿರೂಪಗೊಳಿಸುತ್ತದೆಯೇ ಅಥವಾ ದುರ್ಬಲಗೊಳಿಸುತ್ತದೆಯೇ?
ಬಿಸಿಯಾದ ವಲಯವು ಆಳವಿಲ್ಲದ ಮತ್ತು ಸ್ಥಳೀಕರಿಸಲ್ಪಟ್ಟಿದೆ, ಆದ್ದರಿಂದ ಸಾಮಾನ್ಯ ಗೇಜ್ಗಳಲ್ಲಿ ರಚನಾತ್ಮಕ ಬದಲಾವಣೆಯು ಅತ್ಯಲ್ಪವಾಗಿದೆ. ತೆಳುವಾದ ಫಾಯಿಲ್ಗಳು ಇದಕ್ಕೆ ಹೊರತಾಗಿವೆ: ಸಾಕಷ್ಟು ಶಾಖವು ಹಿಮ್ಮುಖ ಭಾಗವನ್ನು ಬಣ್ಣ ಮಾಡಬಹುದು ಅಥವಾ ಸ್ವಲ್ಪ ಬಿಲ್ಲನ್ನು ಪರಿಚಯಿಸಬಹುದು. 0.5 ಮಿಮೀಗಿಂತ ಕಡಿಮೆ ಇರುವ ಯಾವುದಾದರೂ ಒಂದರಲ್ಲಿ, ಶಕ್ತಿಯನ್ನು ಬಿಡಿ ಮತ್ತು ಕಮಿಟ್ ಮಾಡುವ ಮೊದಲು ವೇಗವನ್ನು ಸೇರಿಸಿ.
ಬಾರ್ಕೋಡ್ಗಳು ಮತ್ತು ಡೇಟಾ ಮ್ಯಾಟ್ರಿಕ್ಸ್ ಕೋಡ್ಗಳಿಗೆ ಯಾವ ಪ್ರಕ್ರಿಯೆಯು ಸೂಕ್ತವಾಗಿದೆ?
ಹೆಚ್ಚಿನ ಸಂದರ್ಭಗಳಲ್ಲಿ, ಅನೆಲಿಂಗ್. ನಯವಾದ ಡಾರ್ಕ್ ಫೀಲ್ಡ್ ಸ್ವಚ್ಛವಾಗಿ ಸ್ಕ್ಯಾನ್ ಮಾಡುತ್ತದೆ, ಯಾವುದೇ ಬ್ಯಾಕ್ಟೀರಿಯಾವನ್ನು ಮರೆಮಾಡುವುದಿಲ್ಲ ಮತ್ತು ಎಂದಿಗೂ ಶಿಲಾಖಂಡರಾಶಿಗಳಿಂದ ತುಂಬುವುದಿಲ್ಲ. ಹೆಚ್ಚಿನ ಪ್ರಮಾಣದ ರೇಖೆಗಳು ಕೆಲವೊಮ್ಮೆ ವೇಗಕ್ಕಾಗಿ ಎಚ್ಚಣೆ ಮಾಡಿದ ಕೋಡ್ಗಳನ್ನು ಸ್ವೀಕರಿಸುತ್ತವೆ, ಆದರೆ ನೈರ್ಮಲ್ಯ ಅಥವಾ ದೀರ್ಘ ಸೇವಾ ಜೀವನವು ಮುಖ್ಯವಾದಲ್ಲೆಲ್ಲಾ, ಅನೆಲ್ಡ್ ಆವೃತ್ತಿಯು ಕಾಲಾನಂತರದಲ್ಲಿ ಓದಬಲ್ಲ ಸ್ಪರ್ಧೆಯನ್ನು ಗೆಲ್ಲುತ್ತದೆ.
ನಿಯಂತ್ರಿತ ಸರಣಿ ಸಂಖ್ಯೆ ಎಷ್ಟು ಆಳವಾಗಿರಬೇಕು?
ಆಳ ನಿಯಮಗಳು ಉದ್ಯಮ ಮತ್ತು ನ್ಯಾಯವ್ಯಾಪ್ತಿ ನಿರ್ದಿಷ್ಟವಾಗಿವೆ, ಮತ್ತು ಮೇಲ್ಮೈ ಅನೀಲಿಂಗ್ ಅವುಗಳಲ್ಲಿ ಯಾವುದನ್ನೂ ಪೂರೈಸಲು ಸಾಧ್ಯವಿಲ್ಲ. ಉದಾಹರಣೆಗೆ, ಯುನೈಟೆಡ್ ಸ್ಟೇಟ್ಸ್ನಲ್ಲಿ ಬಂದೂಕು ಸರಣಿಗಳನ್ನು ನಿಗದಿತ ಕನಿಷ್ಠ ಆಳಕ್ಕೆ ಕೆತ್ತಬೇಕು, ಅದಕ್ಕಾಗಿಯೇ ಆ ವರ್ಗದಲ್ಲಿ ಆಳವಾದ ಕೆತ್ತನೆ ಕಡ್ಡಾಯವಾಗಿ ಉಳಿದಿದೆ.
ಅನೀಲಿಂಗ್ ಕಪ್ಪು ಬಣ್ಣಕ್ಕೆ ಬದಲಾಗಿ ಬಣ್ಣಗಳನ್ನು ಮಾಡಬಹುದೇ?
ಹೌದು, ಮೂಲವು ನಾಡಿ-ಅಗಲ ನಿಯಂತ್ರಣವನ್ನು ಅನುಮತಿಸಿದಾಗ. ಹೊಂದಾಣಿಕೆ ಮಾಡಬಹುದಾದ ಕಾಳುಗಳು ಆಕ್ಸೈಡ್ ಅನ್ನು ವಿಭಿನ್ನ ದಪ್ಪಗಳಿಗೆ ಬೆಳೆಸುತ್ತವೆ ಮತ್ತು ಪ್ರತಿ ದಪ್ಪವು ಚಿನ್ನದಿಂದ ನೇರಳೆ ಬಣ್ಣದಿಂದ ನೀಲಿ ಬಣ್ಣಕ್ಕೆ ವಿಭಿನ್ನ ಬಣ್ಣವನ್ನು ಪ್ರತಿಬಿಂಬಿಸುತ್ತದೆ. ಪಾಕವಿಧಾನ ಏನೇ ಇರಲಿ, ಸ್ಥಿರ-ನಾಡಿ ಮೂಲಗಳು ಹೆಚ್ಚಾಗಿ ಕಪ್ಪು ಅಥವಾ ಒಣಹುಲ್ಲಿನ ಟೋನ್ಗಳನ್ನು ಇಳಿಸುತ್ತವೆ.