
ಸ್ವಯಂಚಾಲಿತ CNC ಲೇಸರ್ ಯಂತ್ರಗಳು: ಆರಂಭಿಕ ಹಂತದಿಂದ ವೃತ್ತಿಪರವರೆಗೆ
ಕೊನೆಯದಾಗಿ ನವೀಕರಿಸಲಾಗಿದೆ: 2026-10-28 10:37:25
ಕಳೆದ ಕೆಲವು ವರ್ಷಗಳಿಂದ, ಸ್ವಯಂಚಾಲಿತ CNC ಲೇಸರ್ ಯಂತ್ರವು ವ್ಯಾಪಕವಾಗಿ ಹರಡಿದೆ, ಹವ್ಯಾಸ ಅಂಗಡಿಗಳಿಂದ ಸಣ್ಣ ವ್ಯವಹಾರಗಳು, ಶಾಲೆಗಳು ಮತ್ತು ಕಟ್ಟುನಿಟ್ಟಾಗಿ ಕೈಗಾರಿಕಾ ತಯಾರಕರಿಗೆ ವಿಸ್ತರಿಸುತ್ತಿದೆ. ಮಾರುಕಟ್ಟೆಯಲ್ಲಿ ಹೆಚ್ಚಿದ ಸ್ಪರ್ಧೆಯು ಕತ್ತರಿಸುವುದು, ಕೆತ್ತನೆ, ಗುರುತು ಹಾಕುವುದು, ಎಚ್ಚಣೆ, ಶುಚಿಗೊಳಿಸುವಿಕೆ ಮತ್ತು ವೆಲ್ಡಿಂಗ್ಗಾಗಿ ಸರಿಯಾದ CNC ಲೇಸರ್ ಯಂತ್ರವನ್ನು ಆಯ್ಕೆ ಮಾಡುವುದು ಎಂದಿಗಿಂತಲೂ ಕಷ್ಟಕರವಾಗಿರುತ್ತದೆ ಎಂದರ್ಥ. ಹೆಚ್ಚಿನ ಹುಡುಗರಿಗೆ ಎಲ್ಲಿಂದ ಪ್ರಾರಂಭಿಸಬೇಕೆಂದು ತಿಳಿದಿಲ್ಲ. STYLECNC ಆಯ್ಕೆ ಪ್ರಕ್ರಿಯೆಯ ಉದ್ದಕ್ಕೂ ನಿಮಗೆ ಸಹಾಯ ಮಾಡಲು ಬಯಸುತ್ತೇನೆ, ಯಾವುದೇ ನಿರ್ದಿಷ್ಟ CNC ಲೇಸರ್ ಕಿಟ್ ಅನ್ನು ಸೂಚಿಸುವ ಮೂಲಕ ಅಲ್ಲ, ಬದಲಾಗಿ ನಿಮ್ಮ ಅಗತ್ಯತೆಗಳು ಮತ್ತು ಬಜೆಟ್ಗೆ ಅನುಗುಣವಾಗಿ ನಿಮ್ಮ ಸ್ವಂತ ನಿರ್ಧಾರವನ್ನು ತೆಗೆದುಕೊಳ್ಳಲು ಮಾರ್ಗದರ್ಶನ ನೀಡುವ ಮೂಲಕ. ನಿಮ್ಮ ವ್ಯವಹಾರವನ್ನು ಪ್ರಾರಂಭಿಸಲು ಅಥವಾ ಬೆಳೆಸಲು ಸರಿಯಾದ CNC ಲೇಸರ್ ಕಟ್ಟರ್, ಎಂಬ್ರೇವರ್, ಮಾರ್ಕರ್, ಎಚರ್, ಕ್ಲೀನರ್ ಮತ್ತು ವೆಲ್ಡರ್ ಅನ್ನು ನೀವು ಕಂಡುಹಿಡಿಯುವ ಮೊದಲು ತಿಳಿದುಕೊಳ್ಳಲು ಬಹಳಷ್ಟು ಇದೆ. ಸರಿಯಾದ ಮಾಹಿತಿಯನ್ನು ಪಡೆಯಲು ನಿಮಗೆ ಸಹಾಯ ಮಾಡಲು, ನೀವು ತಿಳಿದುಕೊಳ್ಳಬೇಕಾದ ಕೆಲವು CNC ಮತ್ತು ಲೇಸರ್ ಮೂಲಭೂತ ಅಂಶಗಳು ಇಲ್ಲಿವೆ. ನಿಮ್ಮ ವ್ಯವಹಾರಕ್ಕೆ ಯಾವ CNC ಲೇಸರ್ ಯಂತ್ರವು ಉತ್ತಮ ಕಿಟ್ ಎಂದು ನಿರ್ಧರಿಸುವಾಗ ನೀವು ಏನು ಪರಿಗಣಿಸಬೇಕು ಎಂಬುದನ್ನು ಈ ಮಾರ್ಗದರ್ಶಿ ಚರ್ಚಿಸುತ್ತದೆ.
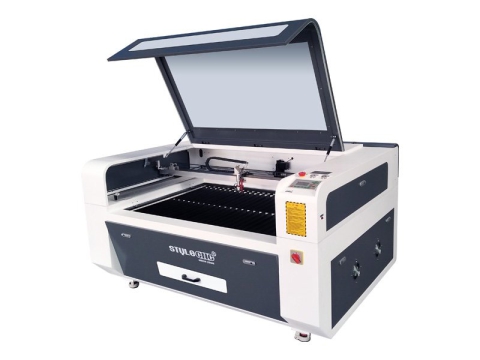
STJ1390
$3,500 - $5,500
ಅಗ್ಗ CO2 ಲೇಸರ್ ಕೆತ್ತನೆಗಾರ 60W, 80W, 100W, 130W, 150W, 180W
ಅಗ್ಗ CO2 ಲೇಸರ್ ಕೆತ್ತನೆ ಯಂತ್ರದೊಂದಿಗೆ 60W, 80W, 100W, 130W, 150W,180W ಮರ, ಬಟ್ಟೆ, ಚರ್ಮ, ಗಾಜು, ಅಕ್ರಿಲಿಕ್, ಕಾಗದ, ಪ್ಲಾಸ್ಟಿಕ್, ಕಲ್ಲುಗಳಿಗೆ ಪವರ್ ಆಪ್ಷನ್ಸ್ ಅನ್ನು ಬಳಸಲಾಗುತ್ತದೆ.
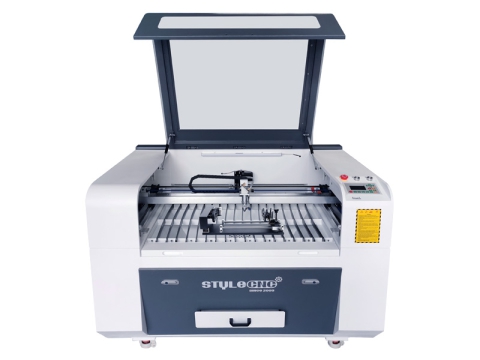
STJ9060
$2,600 - $3,600
ಆರಂಭಿಕರಿಗಾಗಿ 2026 ರ ಅತ್ಯುತ್ತಮ ಪ್ರವೇಶ ಮಟ್ಟದ ಸಣ್ಣ ಲೇಸರ್ ಕೆತ್ತನೆಗಾರ
2026 ರ ಅತ್ಯುತ್ತಮ ಸಣ್ಣ ಲೇಸರ್ ಕೆತ್ತನೆ ಯಂತ್ರವು ಆರಂಭಿಕರಿಗಾಗಿ ಕರಕುಶಲ ವಸ್ತುಗಳು, ಕಲೆಗಳು, ಉಡುಗೊರೆಗಳನ್ನು ಕೆತ್ತಲು ಮತ್ತು ಕತ್ತರಿಸಲು ಕಾಂಪ್ಯಾಕ್ಟ್ ರಚನೆಯನ್ನು ಹೊಂದಿರುವ ಪ್ರವೇಶ ಮಟ್ಟದ ಮಿನಿ ಲೇಸರ್ ಕೆತ್ತನೆ ಯಂತ್ರವಾಗಿದೆ.
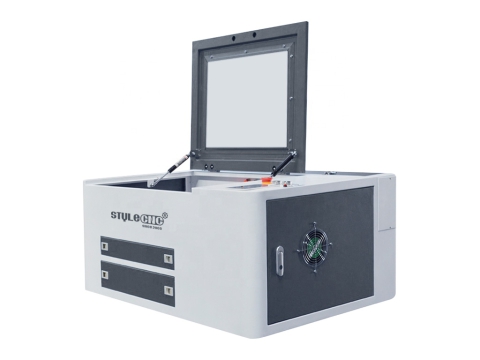
STJ6040
$2,400 - $2,600
ಬಜೆಟ್ ಸ್ನೇಹಿ ಸಣ್ಣ ಡೆಸ್ಕ್ಟಾಪ್ ಲೇಸರ್ ಕೆತ್ತನೆ ಕಟ್ಟರ್ ಯಂತ್ರ
ಸಣ್ಣ ಡೆಸ್ಕ್ಟಾಪ್ ಲೇಸರ್ ಕೆತ್ತನೆ ಕಟ್ಟರ್ ಯಂತ್ರ 40W/60W CO2 ಲೇಸರ್ ಟ್ಯೂಬ್ ಮನೆ ಬಳಕೆ ಮತ್ತು ಸಣ್ಣ ವ್ಯವಹಾರಕ್ಕಾಗಿ ಸಾಂದ್ರ ವಿನ್ಯಾಸದೊಂದಿಗೆ ಕೈಗೆಟುಕುವ ಹವ್ಯಾಸ ಲೇಸರ್ ಆಗಿದೆ.
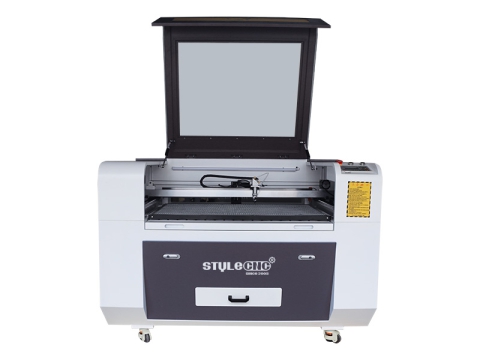
STJ9060
$2,600 - $3,600
2026 ರ ಉನ್ನತ ದರ್ಜೆಯ ಲೇಸರ್ ಮರದ ಕೆತ್ತನೆ ಯಂತ್ರ ಮಾರಾಟಕ್ಕೆ
ಮರ, ಪ್ಲೈವುಡ್, MDF ಅನ್ನು ಕತ್ತರಿಸಲು, ಕೆತ್ತಲು, ಕೆತ್ತಲು ಉತ್ತಮವಾದ ಮರದ ಲೇಸರ್ ಕೆತ್ತನೆ ಯಂತ್ರವನ್ನು ಹುಡುಕುತ್ತಿರುವಿರಾ? 2026 ರ ಉನ್ನತ ದರ್ಜೆಯ ಲೇಸರ್ ಮರದ ಕೆತ್ತನೆ ಯಂತ್ರವನ್ನು ಪರಿಶೀಲಿಸಿ, ಬೆಲೆಯಲ್ಲಿ ಮಾರಾಟಕ್ಕೆ.
STJ9060
$2,600 - $3,600
ಪ್ಲಾಸ್ಟಿಕ್, ಅಕ್ರಿಲಿಕ್, ಗ್ಲಾಸ್, ಪಾಲಿಮರ್ಗಾಗಿ ಹವ್ಯಾಸ ಲೇಸರ್ ಕೆತ್ತನೆಗಾರ
STJ9060 ಹವ್ಯಾಸ ಲೇಸರ್ ಕೆತ್ತನೆಗಾರ 2x3 ಪ್ಲಾಸ್ಟಿಕ್, ಅಕ್ರಿಲಿಕ್, ಗಾಜು, ರಬ್ಬರ್, ಪಾಲಿಮರ್, ಹವ್ಯಾಸಿಗಳಿಗೆ ಮರ, ಸಣ್ಣ ವ್ಯವಹಾರ ಮತ್ತು ಮನೆ ಅಂಗಡಿಯನ್ನು ಕತ್ತರಿಸಿ ಕೆತ್ತಲು ಟೇಬಲ್ ಟಾಪ್.

STJ1390-2
$3,800 - $6,500
ಚರ್ಮ, ಬಟ್ಟೆ, ಕಾಗದ, ಜೀನ್ಸ್ಗಳಿಗೆ ಕೈಗೆಟುಕುವ ಲೇಸರ್ ಕೆತ್ತನೆ ಯಂತ್ರ
ಕೈಗೆಟುಕುವ ಲೇಸರ್ ಕೆತ್ತನೆಗಾರ CO2 ಲೇಸರ್ ಟ್ಯೂಬ್ ಅನ್ನು ಚರ್ಮ, ಬಟ್ಟೆ, ಜವಳಿ, ಕಾಗದ, ಕಾರ್ಡ್ಬೋರ್ಡ್, ಜೀನ್ಸ್ ಮತ್ತು ನಾರುಗಳನ್ನು ಕತ್ತರಿಸುವುದು, ಎಚ್ಚಣೆ ಮಾಡುವುದು ಮತ್ತು ಕೆತ್ತನೆ ಮಾಡಲು ವಿನ್ಯಾಸಗೊಳಿಸಲಾಗಿದೆ.
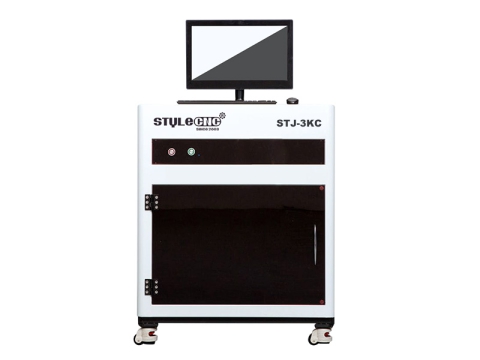
STJ-3KC
$15,000 - $18,000
2026 ಅತ್ಯುತ್ತಮ 3D ಮಾರಾಟಕ್ಕೆ ಲೇಸರ್ ಕ್ರಿಸ್ಟಲ್ ಕೆತ್ತನೆ ಯಂತ್ರ
3D ವೈಯಕ್ತಿಕಗೊಳಿಸಿದ ಬಬಲ್ಗ್ರಾಮ್, ಉಡುಗೊರೆ, ಸ್ಮಾರಕ, ಕಲೆ, ಕರಕುಶಲ, ಸ್ಫಟಿಕ ಮತ್ತು ಗಾಜಿನಿಂದ ಟ್ರೋಫಿಯನ್ನು ರಚಿಸಲು ಸಬ್ಸರ್ಫೇಸ್ ಲೇಸರ್ ಸ್ಫಟಿಕ ಕೆತ್ತನೆ ಯಂತ್ರವು 2026 ರ ಅತ್ಯುತ್ತಮ ಕೆತ್ತನೆಗಾರವಾಗಿದೆ.
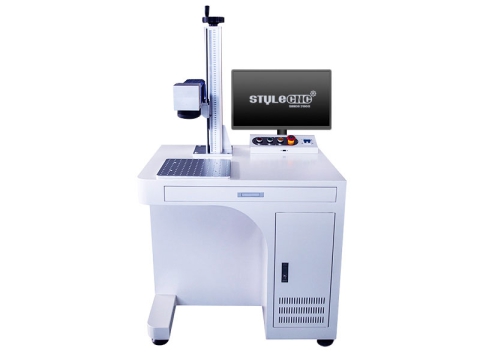
STJ-50F-D
$2,400 - $4,200
50W ಲೋಹಕ್ಕಾಗಿ ಫೈಬರ್ ಲೇಸರ್ ಡೀಪ್ ಕೆತ್ತನೆ ಯಂತ್ರ
ಲೇಸರ್ ಆಳವಾದ ಕೆತ್ತನೆ ಯಂತ್ರದೊಂದಿಗೆ 50W ಫೈಬರ್ ಲೇಸರ್ ಮೂಲವು ರಿಲೀಫ್ ಎಚ್ಚಣೆ ಮತ್ತು ಗುರುತು ಹಾಕುವಿಕೆ ಹಾಗೂ ತೆಳುವಾದ ಲೋಹಗಳನ್ನು ಕತ್ತರಿಸಲು ಅತ್ಯುತ್ತಮ ಲೋಹದ ಲೇಸರ್ ಕೆತ್ತನೆಗಾರವಾಗಿದೆ.
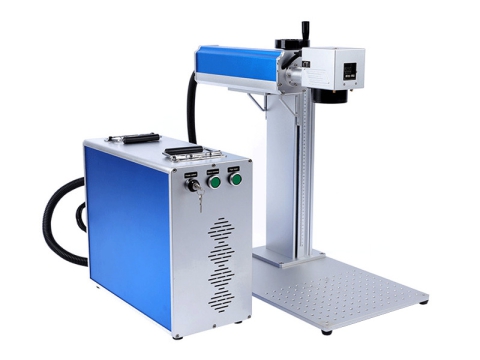
STJ-50F-S
$2,400 - $6,500
ಗನ್ ಸ್ಟಿಪ್ಲಿಂಗ್ ಮತ್ತು ಗ್ರಿಪ್ ಟೆಕ್ಸ್ಚರಿಂಗ್ಗಾಗಿ 2026 ರ ಅತ್ಯುತ್ತಮ ಲೇಸರ್ ಕೆತ್ತನೆಗಾರ
ಗನ್ ಸ್ಟಿಪ್ಲಿಂಗ್ ಮತ್ತು ಗ್ರಿಪ್ ಟೆಕ್ಸ್ಚರಿಂಗ್ಗಾಗಿ 2026 ರ ಅತ್ಯುತ್ತಮ ಬಜೆಟ್ ಲೇಸರ್ ಕೆತ್ತನೆ ಯಂತ್ರ IPG ಫೈಬರ್ ಲೇಸರ್ ಜನರೇಟರ್ 2D/3D ಬಂದೂಕುಗಳ ಮೇಲೆ ಬಣ್ಣದ ಕೆತ್ತನೆ ಅಥವಾ ಆಳವಾದ ಕೆತ್ತನೆ.
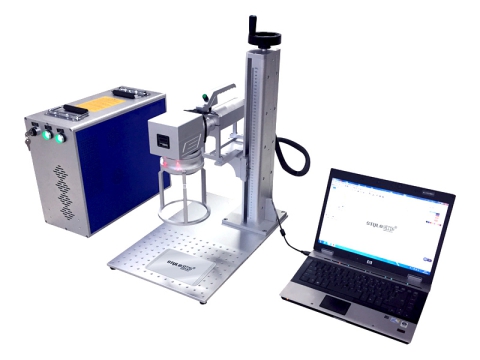
STJ-30F-H
$1,400 - $2,500
ಮಿನಿ ಹ್ಯಾಂಡ್ಹೆಲ್ಡ್ ಫೈಬರ್ ಲೇಸರ್ ಗುರುತು ಮಾಡುವ ಯಂತ್ರ 20W, 30W, 50W
ಮಿನಿ ಹ್ಯಾಂಡ್ಹೆಲ್ಡ್ ಫೈಬರ್ ಲೇಸರ್ ಗುರುತು ಯಂತ್ರದೊಂದಿಗೆ 20W, 30W, 50W, 100W ಪವರ್ ಆಯ್ಕೆಗಳು ಸಾಂದ್ರವಾಗಿದ್ದು, ಒಳಾಂಗಣ ಮತ್ತು ಹೊರಾಂಗಣದಲ್ಲಿ ಎಲ್ಲಿಯಾದರೂ ಉತ್ತಮ ಕೆತ್ತನೆಗಾಗಿ ಪೋರ್ಟಬಲ್ ಆಗಿರುತ್ತವೆ.
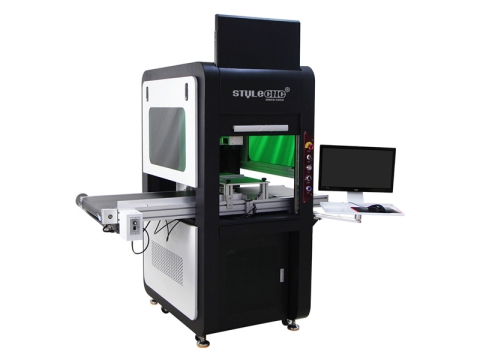
STJ-50F-C
$6,200 - $9,000
ಲೇಸರ್ ಗುರುತು ಮಾಡುವ ಯಂತ್ರದೊಂದಿಗೆ CCD ವಿಷುಯಲ್ ಪೊಸಿಷನಿಂಗ್ ಸಿಸ್ಟಮ್
ಅತ್ಯುತ್ತಮ ಫೈಬರ್ ಲೇಸರ್ ಗುರುತು ಯಂತ್ರ CCD ದೃಶ್ಯ ಸ್ಥಾನೀಕರಣ ವ್ಯವಸ್ಥೆಯನ್ನು ವೈವಿಧ್ಯಮಯ ಮತ್ತು ಸಂಕೀರ್ಣ ಕೆತ್ತನೆಗಳು ಮತ್ತು ಕಡಿತಗಳೊಂದಿಗೆ ಕಡಿಮೆ ವೆಚ್ಚದಲ್ಲಿ ಸಾಮೂಹಿಕ ಉತ್ಪಾದನೆಗೆ ಬಳಸಲಾಗುತ್ತದೆ.
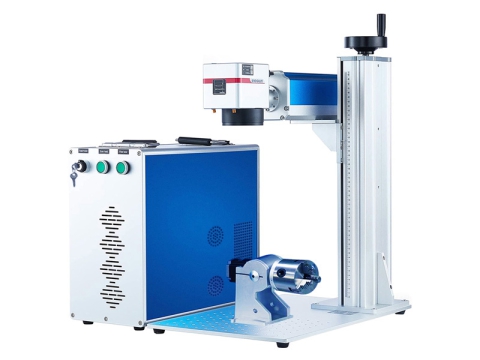
STJ-30FM-S
$2,500 - $5,800
ಬಣ್ಣ ಗುರುತು ಮಾಡಲು ಕೈಗೆಟುಕುವ ಫೈಬರ್ ಲೇಸರ್ ಕೆತ್ತನೆ ಯಂತ್ರ
ಬಣ್ಣ ಗುರುತು ಮಾಡಲು ಕೈಗೆಟುಕುವ ಫೈಬರ್ ಲೇಸರ್ ಕೆತ್ತನೆಗಾರವನ್ನು ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್, ಟೈಟಾನಿಯಂ ಮತ್ತು ಕ್ರೋಮಿಯಂ ಲೋಹಗಳ ಮೇಲೆ ಕಪ್ಪು, ಬಿಳಿ, ಬೂದು ಮತ್ತು ಬಣ್ಣಗಳನ್ನು ಕೆತ್ತಲು ವಿನ್ಯಾಸಗೊಳಿಸಲಾಗಿದೆ.
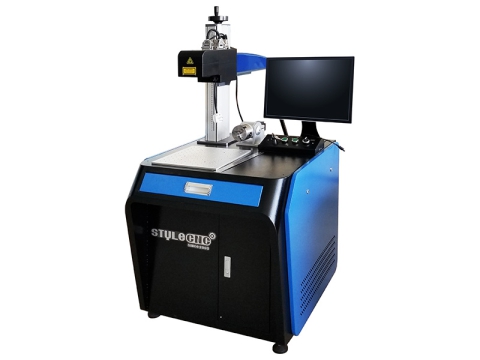
STJ-100FM-3D
$6,800 - $8,800
3D ಮೆಟಲ್ ಟೆಕ್ಸ್ಚರಿಂಗ್ಗಾಗಿ ಫೈಬರ್ ಲೇಸರ್ ಗುರುತು ಮಾಡುವ ಯಂತ್ರ
3D ಫೈಬರ್ ಲೇಸರ್ ಗುರುತು ಮಾಡುವ ಯಂತ್ರವು ಎಚ್ಚಣೆಗಾಗಿ 5-ಅಕ್ಷದ ಲೇಸರ್ ಟೆಕ್ಸ್ಚರಿಂಗ್ ವ್ಯವಸ್ಥೆಯಾಗಿದೆ 3D ಬಾಗಿದ ಲೋಹದ ಮೇಲ್ಮೈಗಳು ಮತ್ತು ಲೋಹದ ಅಚ್ಚುಗಳ ಮೇಲೆ ಆಳವಾದ ಕೆತ್ತನೆ ಟೆಕಶ್ಚರ್ಗಳು ಮತ್ತು ಉಬ್ಬುಗಳು.
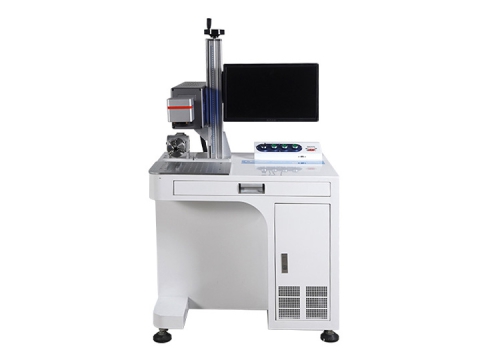
STJ-30C
$4,000 - $6,500
CO2 ಗಾಜು, ಅಕ್ರಿಲಿಕ್, ಪ್ಲಾಸ್ಟಿಕ್ಗಾಗಿ ಲೇಸರ್ ಗುರುತು ಮಾಡುವ ಯಂತ್ರ
2022 ಉತ್ತಮವಾಗಿದೆ CO2 ಪ್ಲಾಸ್ಟಿಕ್, ಅಕ್ರಿಲಿಕ್, ಗಾಜು ಕೆತ್ತನೆ ಮಾಡಲು ಲೇಸರ್ ಗುರುತು ಮಾಡುವ ಯಂತ್ರವನ್ನು ಬಳಸಲಾಗುತ್ತದೆ. ಈಗ ಕೈಗೆಟುಕುವ ಬೆಲೆಯಲ್ಲಿ CO2 ಡೆಸ್ಕ್ಟಾಪ್ ಲೇಸರ್ ಮಾರ್ಕಿಂಗ್ ಸಿಸ್ಟಮ್ ವೆಚ್ಚದ ಬೆಲೆಗೆ ಮಾರಾಟಕ್ಕೆ.
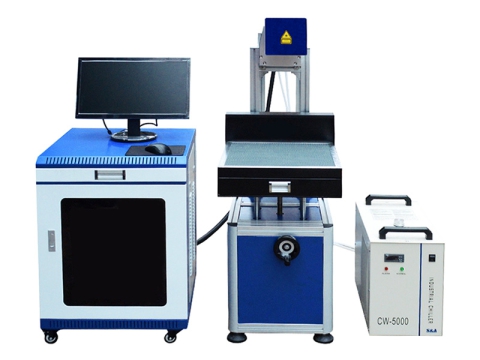
STJ-80C
$4,700 - $5,500
ಕಡಿಮೆ ವೆಚ್ಚ CO2 ಚರ್ಮ ಮತ್ತು ಬಟ್ಟೆಗಾಗಿ ಲೇಸರ್ ಗುರುತು ಮಾಡುವ ಯಂತ್ರ
ಕಡಿಮೆ ವೆಚ್ಚ CO2 ಚರ್ಮ, ಬಟ್ಟೆ, ಜೀನ್ಸ್, ಜವಳಿಗಳನ್ನು ವೈಯಕ್ತೀಕರಿಸಲು ಲೇಸರ್ ಗುರುತು ಮಾಡುವ ಯಂತ್ರವನ್ನು ಬಳಸಲಾಗುತ್ತದೆ. ಈಗ ಅಗ್ಗವಾಗಿದೆ CO2 ಲೇಸರ್ ಮಾರ್ಕರ್ ವ್ಯವಸ್ಥೆಯು ವೆಚ್ಚದ ಬೆಲೆಗೆ ಮಾರಾಟಕ್ಕೆ.
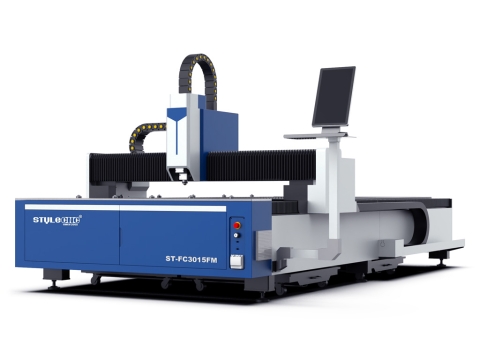
ST-FC3015FM
$15,000 - $43,000
2026 ರ ಅತ್ಯುತ್ತಮ ಶೀಟ್ ಮೆಟಲ್ ಲೇಸರ್ ಕಟ್ಟರ್ ಮಾರಾಟಕ್ಕೆ (1500W - 6000W)
2026 ರ ಅತ್ಯುತ್ತಮ ಶೀಟ್ ಮೆಟಲ್ ಲೇಸರ್ ಕಟ್ಟರ್ ಪೂರ್ಣ ಗಾತ್ರದ ಸ್ವಯಂಚಾಲಿತ CNC ಲೇಸರ್ ಮೆಟಲ್ ಕತ್ತರಿಸುವ ಯಂತ್ರವಾಗಿದೆ 1500W ಗೆ 6000W ಭಾಗಗಳು, ಚಿಹ್ನೆಗಳು, ಕಲೆ ಮತ್ತು ಕರಕುಶಲ ವಸ್ತುಗಳಿಗೆ ವಿದ್ಯುತ್ ಆಯ್ಕೆಗಳು.
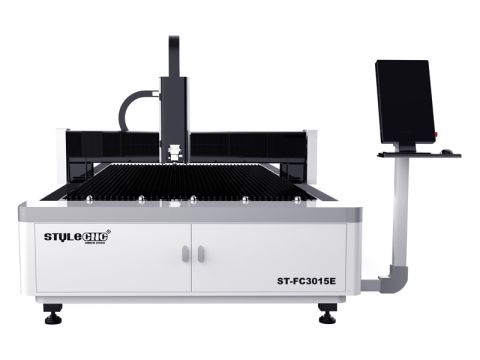
ST-FC3015E
$12,800 - $16,000
2026 ರ ಉನ್ನತ ದರ್ಜೆಯ ಫೈಬರ್ ಲೇಸರ್ ಕತ್ತರಿಸುವ ಯಂತ್ರ ಮಾರಾಟಕ್ಕೆ - 2000W
ಲೋಹದ ತಯಾರಿಕೆಗಾಗಿ ಅತ್ಯಂತ ಜನಪ್ರಿಯ ಮತ್ತು ಉನ್ನತ ದರ್ಜೆಯ ಫೈಬರ್ ಲೇಸರ್ ಕತ್ತರಿಸುವ ಯಂತ್ರವು ಕೈಗೆಟುಕುವ ಬೆಲೆಯಲ್ಲಿ ವಿದ್ಯುತ್ ಆಯ್ಕೆಗಳೊಂದಿಗೆ ಲಭ್ಯವಿದೆ 1500W, 2000W, 3000W.
ST-FC3030
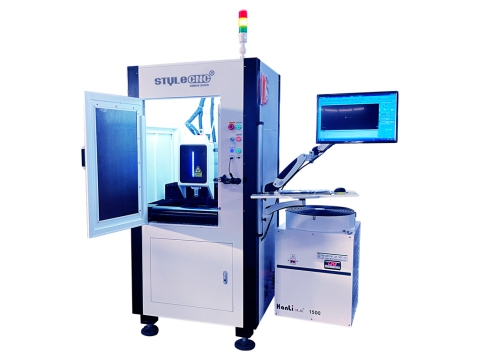
$12,200 - $14,500
ಬೆಳ್ಳಿ, ಚಿನ್ನ, ತಾಮ್ರಕ್ಕಾಗಿ ಮಿನಿ ಲೇಸರ್ ಲೋಹದ ಆಭರಣ ಕಟ್ಟರ್
ಬೆಳ್ಳಿ, ಚಿನ್ನ, ತಾಮ್ರ, ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ನಿಂದ ಲೋಹದ ಆಭರಣಗಳನ್ನು ತಯಾರಿಸಲು ನಿಖರವಾದ ಲೇಸರ್ ಕಟ್ಟರ್ ಅನ್ನು ಹುಡುಕುತ್ತಿದ್ದೀರಾ? ಮಾರಾಟಕ್ಕಿರುವ ಮಿನಿ ಕಾಂಪ್ಯಾಕ್ಟ್ ಲೇಸರ್ ಆಭರಣ ಕಟ್ಟರ್ ಅನ್ನು ಪರಿಶೀಲಿಸಿ.
ST-FC6020T
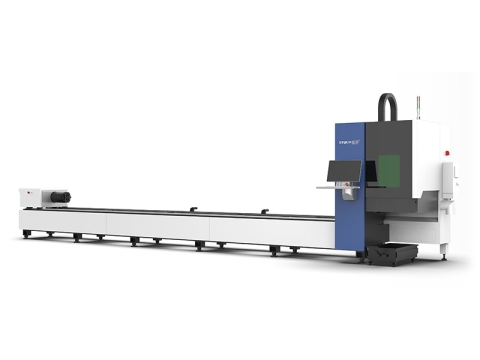
$20,800 - $56,800
2026 ರ ಉನ್ನತ ದರ್ಜೆಯ ಫೈಬರ್ ಲೇಸರ್ ಟ್ಯೂಬ್ ಕತ್ತರಿಸುವ ಯಂತ್ರ ಮಾರಾಟಕ್ಕೆ
ಅತ್ಯುತ್ತಮ ಫೈಬರ್ ಲೇಸರ್ ಟ್ಯೂಬ್ ಕತ್ತರಿಸುವ ಯಂತ್ರವು ಸ್ವಯಂ CNC ಲೋಹದ ಪೈಪ್ ಕಟ್ಟರ್ ಆಗಿದ್ದು, ಇದನ್ನು ಚದರ, ದುಂಡಗಿನ, ಆಯತಾಕಾರದ, ಅಂಡಾಕಾರದ, ಆಕಾರದ ಕೊಳವೆಗಳ ಮೇಲೆ ಆಕಾರಗಳು ಮತ್ತು ಬಾಹ್ಯರೇಖೆಗಳನ್ನು ರಚಿಸಲು ಬಳಸಲಾಗುತ್ತದೆ.
ST-FC1325
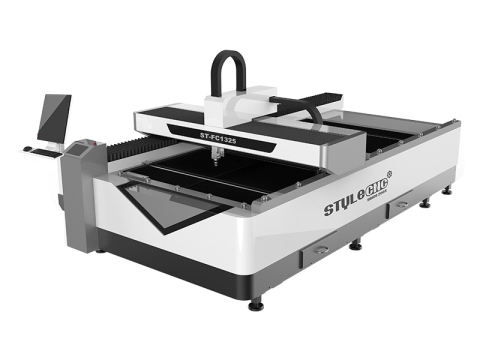
$14,000 - $18,500
2026 ಅಗ್ಗದ 4x8 ಫೈಬರ್ ಲೇಸರ್ ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಕಟ್ಟರ್ 1500W
2026 ಅಗ್ಗದ 4x8 ಲೇಸರ್ ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಕತ್ತರಿಸುವ ಯಂತ್ರದೊಂದಿಗೆ 1500W ಫೈಬರ್ ಲೇಸರ್ ಲೋಹಗಳನ್ನು ಕಡಿಮೆ ಕತ್ತರಿಸಬಹುದು 2mm ಅಲ್ಯೂಮಿನಿಯಂ, 3-4 ಮಿಮೀ ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್, 12mm ಇಂಗಾಲದ ಉಕ್ಕು.
ST-FC1390
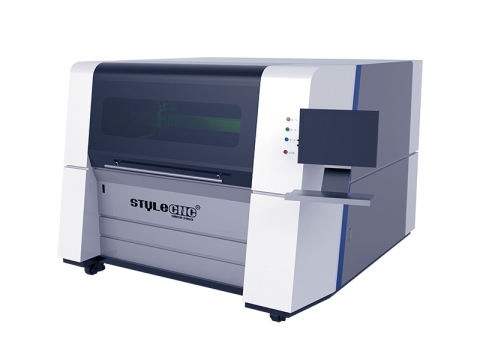
$17,000 - $31,000
ಆರಂಭಿಕರಿಗಾಗಿ ಆರಂಭಿಕ ಹಂತದ ಸಣ್ಣ ಲೋಹದ ಲೇಸರ್ ಕಟ್ಟರ್
ST-FC1390 ಫೈಬರ್ ಲೇಸರ್ ಜನರೇಟರ್ ಹೊಂದಿರುವ ಸಣ್ಣ ಲೋಹದ ಲೇಸರ್ ಕಟ್ಟರ್ ಹವ್ಯಾಸಿಗಳು ಮತ್ತು ಸಣ್ಣ ವ್ಯವಹಾರದಲ್ಲಿ ಮನೆ ಬಳಕೆಗಾಗಿ ಕಾಂಪ್ಯಾಕ್ಟ್ ಎಂಟ್ರಿ ಲೆವೆಲ್ ಫೈಬರ್ ಲೇಸರ್ ಕತ್ತರಿಸುವ ವ್ಯವಸ್ಥೆಯಾಗಿದೆ.
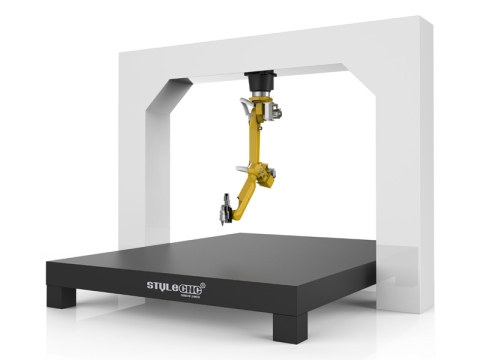
ST-18R
$46,000 - $78,000
ಕೈಗಾರಿಕಾ 3D ಲೋಹಕ್ಕಾಗಿ ರೋಬೋಟಿಕ್ ಫೈಬರ್ ಲೇಸರ್ ಕತ್ತರಿಸುವ ಯಂತ್ರ
ಕೈಗಾರಿಕಾ 3D 5 ಅಕ್ಷದ ರೋಬೋಟ್ ತೋಳು ಹೊಂದಿರುವ ರೋಬೋಟಿಕ್ ಫೈಬರ್ ಲೇಸರ್ ಕತ್ತರಿಸುವ ಯಂತ್ರ 3D ಬಾಗಿದ ಲೋಹದ ಭಾಗಗಳು, ಲೋಹದ ಕೊಳವೆಗಳು, ಆಟೋ ಭಾಗಗಳು, ಅಡುಗೆ ಸಾಮಾನುಗಳು, ಎಲೆಕ್ಟ್ರಾನಿಕ್ ಘಟಕಗಳು.
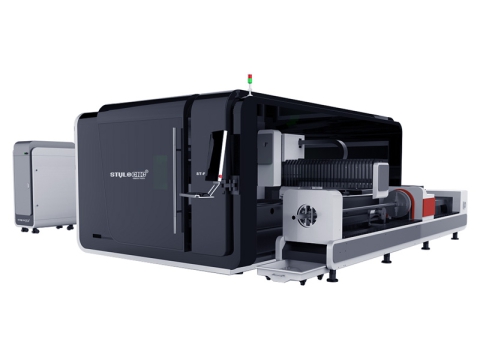
ST-FC3015GAR
$40,000 - $730,000
ಮೆಟಲ್ ಶೀಟ್ ಮತ್ತು ಟ್ಯೂಬ್ಗಾಗಿ ಡ್ಯುಯಲ್-ಪರ್ಪಸ್ 6kW ಫೈಬರ್ ಲೇಸರ್ ಕಟ್ಟರ್
ಉಭಯ ಉದ್ದೇಶ 6000W ಫೈಬರ್ ಲೇಸರ್ ಕತ್ತರಿಸುವ ಯಂತ್ರವು ಸಂಪೂರ್ಣ ಸ್ವಯಂಚಾಲಿತ ಲೋಹದ ತಯಾರಿಕೆಗಾಗಿ ಹೈಬ್ರಿಡ್ ಕತ್ತರಿಸುವ ವ್ಯವಸ್ಥೆಯನ್ನು ಹೊಂದಿರುವ ಸಂಯೋಜನೆಯ ಹಾಳೆ ಮತ್ತು ಕೊಳವೆ ಕಟ್ಟರ್ ಆಗಿದೆ.
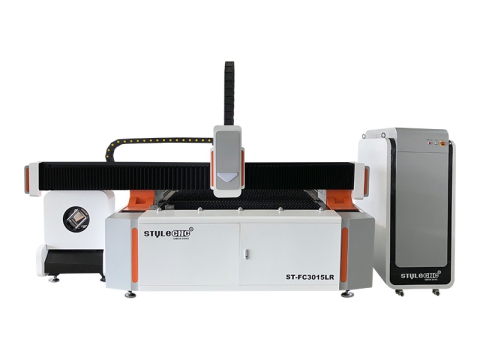
ST-FC3015LR
$19,800 - $46,000
5x10 ಮಾರಾಟಕ್ಕೆ ಕೈಗಾರಿಕಾ ಫೈಬರ್ ಲೇಸರ್ ಮೆಟಲ್ ಕತ್ತರಿಸುವ ಯಂತ್ರ
ಕೈಗೆಟುಕುವ 5x10 ಲೋಹದ ತಯಾರಿಕೆಗಾಗಿ ಶೀಟ್ ಲೋಹಗಳು ಮತ್ತು ಟ್ಯೂಬ್ಗಳನ್ನು ಒಂದೇ ಯಂತ್ರದಲ್ಲಿ ಕತ್ತರಿಸಲು ಕೈಗಾರಿಕಾ ಫೈಬರ್ ಲೇಸರ್ ಲೋಹದ ಕತ್ತರಿಸುವ ಯಂತ್ರವು ವೆಚ್ಚದ ಬೆಲೆಯಲ್ಲಿ ಮಾರಾಟಕ್ಕೆ ಇದೆ.
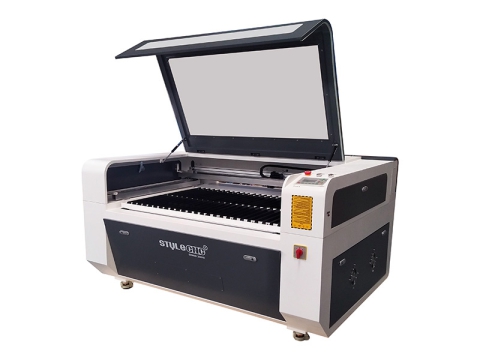
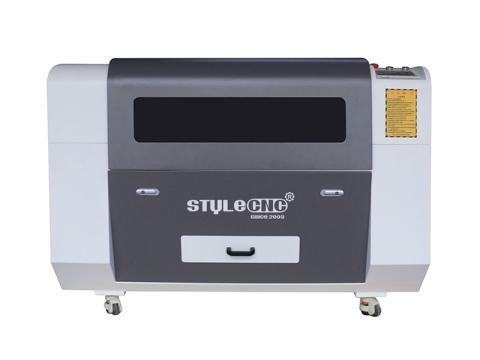
STJ1390
$2,850 - $10,000
2026 ಅತ್ಯುತ್ತಮ CO2 ಸಣ್ಣ ವ್ಯಾಪಾರ ಮತ್ತು ಗೃಹ ಬಳಕೆಗಾಗಿ ಲೇಸರ್ ಕಟ್ಟರ್
2026 ಉತ್ತಮವಾಗಿದೆ CO2 ಲೇಸರ್ ಕಟ್ಟರ್ ಅನ್ನು ಸಣ್ಣ ವ್ಯವಹಾರಗಳು, ಗೃಹ ಬಳಕೆದಾರರು ಮತ್ತು ಹವ್ಯಾಸಿಗಳಿಗೆ ಮರ, ಕಾಗದ, ಅಕ್ರಿಲಿಕ್, ಪ್ಲಾಸ್ಟಿಕ್, ಗಾಜು, ಚರ್ಮ, ಬಟ್ಟೆಗಳನ್ನು ಕೆತ್ತಲು ಮತ್ತು ಕತ್ತರಿಸಲು ವಿನ್ಯಾಸಗೊಳಿಸಲಾಗಿದೆ.
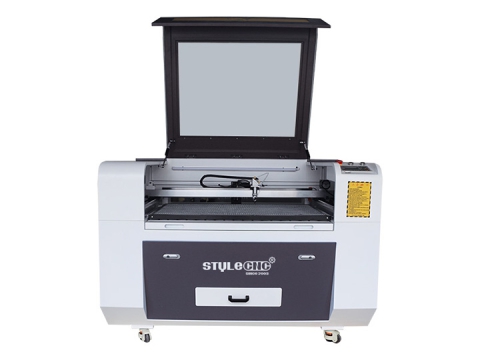
STJ9060
$2,800 - $4,000
ಆರಂಭಿಕ ಹಂತ CO2 ಆರಂಭಿಕರಿಗಾಗಿ ಹವ್ಯಾಸ ಲೇಸರ್ ಕಟ್ಟರ್ ಯಂತ್ರ
CO2 ಆರಂಭಿಕರಿಗಾಗಿ ಹವ್ಯಾಸ ಲೇಸರ್ ಕಟ್ಟರ್ ಯಂತ್ರವು ಪ್ರವೇಶ ಮಟ್ಟದ ಲೇಸರ್ ಕೆತ್ತನೆ ಮತ್ತು ಕತ್ತರಿಸುವ ವ್ಯವಸ್ಥೆಯಾಗಿದೆ 2x3 ಹವ್ಯಾಸಿಗಳಿಗೆ ಟೇಬಲ್ ಕಿಟ್ಗಳು, ಸಣ್ಣ ವ್ಯವಹಾರಗಳು, ಮನೆ ಅಂಗಡಿ.
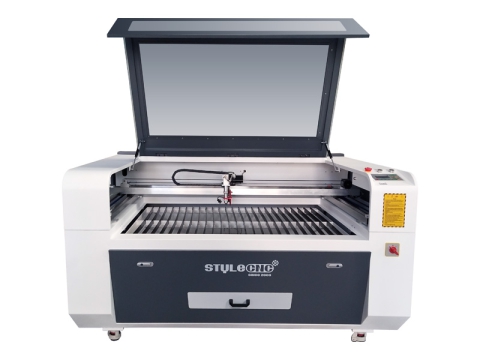
STJ1390
$3,500 - $10,000
100W ಮರಗೆಲಸಕ್ಕಾಗಿ ಲೇಸರ್ ವುಡ್ ಕಟ್ಟರ್ ಕೆತ್ತನೆ ಯಂತ್ರ
100W ಲೇಸರ್ ಮರದ ಕಟ್ಟರ್ ಕೆತ್ತನೆ ಯಂತ್ರವು ಕೈಗೆಟುಕುವ ಬೆಲೆಯಲ್ಲಿದೆ CO2 ಹೊಸಬರು ಮತ್ತು ಆರಂಭಿಕರಿಗಾಗಿ ಗಟ್ಟಿಮರ, ಪ್ಲೈವುಡ್, MDF, ಬಿದಿರುಗಳನ್ನು ಕೆತ್ತಲು ಮತ್ತು ಕತ್ತರಿಸಲು ಲೇಸರ್ ಕಟ್ಟರ್ ಕಿಟ್.
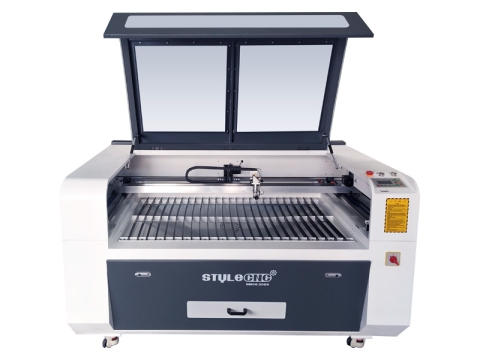
STJ1610
$3,200 - $12,000
2026 ರ ಅತ್ಯುತ್ತಮ ಅಕ್ರಿಲಿಕ್ ಲೇಸರ್ ಕತ್ತರಿಸುವ ಯಂತ್ರ ಮಾರಾಟಕ್ಕೆ
2026 ರ ಅತ್ಯುತ್ತಮ ಅಕ್ರಿಲಿಕ್ ಲೇಸರ್ ಕತ್ತರಿಸುವ ಯಂತ್ರವನ್ನು ಪ್ಲಾಸ್ಟಿಕ್ಗಳು, ಸ್ಪಷ್ಟ ಮತ್ತು ಬಣ್ಣದ ಅಕ್ರಿಲಿಕ್ ಹಾಳೆಗಳನ್ನು ಅಕ್ಷರಗಳು, ಸಂಖ್ಯೆಗಳು, ಚಿಹ್ನೆಗಳು, ಲೋಗೋಗಳು, ಮಾದರಿಗಳು, ಕಲೆಗಳು ಮತ್ತು ಕರಕುಶಲಗಳಾಗಿ ಕತ್ತರಿಸಲು ಬಳಸಲಾಗುತ್ತದೆ.
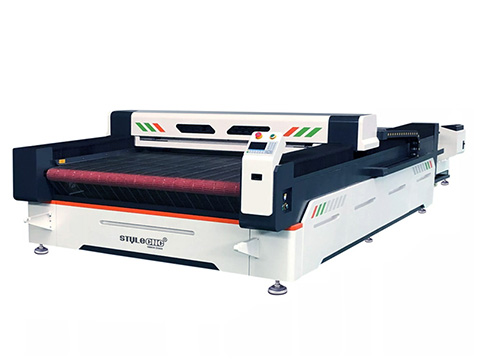
STJ1630A
$9,800 - $10,800
2026 ರ ಅತ್ಯುತ್ತಮ ಕೈಗಾರಿಕಾ ಬಟ್ಟೆ ಲೇಸರ್ ಕತ್ತರಿಸುವ ಯಂತ್ರ ಮಾರಾಟಕ್ಕೆ
ವಾಣಿಜ್ಯ ಬಳಕೆಯಲ್ಲಿ ಬಟ್ಟೆ, ಉಡುಪು, ಫ್ಯಾಷನ್ಗಾಗಿ ದೊಡ್ಡ ಕನ್ವೇಯರ್ ಟೇಬಲ್ ಮತ್ತು ಸ್ವಯಂಚಾಲಿತ ಆಹಾರ ವ್ಯವಸ್ಥೆಯನ್ನು ಹೊಂದಿರುವ 2026 ರ ಅತ್ಯುತ್ತಮ ಕೈಗಾರಿಕಾ ಬಟ್ಟೆಯ ಲೇಸರ್ ಕತ್ತರಿಸುವ ಯಂತ್ರ.
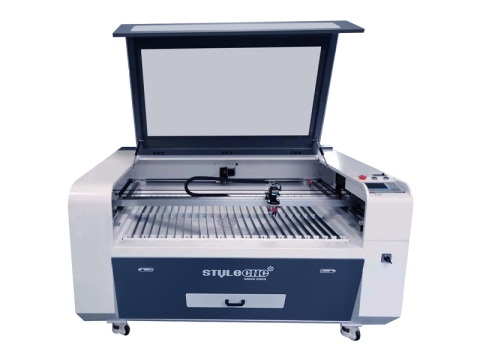
STJ1610-CCD
$4,500 - $12,700
CNC ಲೇಸರ್ ಕಟ್ಟರ್ ಜೊತೆಗೆ CCD ಕ್ಯಾಮೆರಾ ದೃಶ್ಯ ಗುರುತಿಸುವಿಕೆ ವ್ಯವಸ್ಥೆ
ಸಿಎನ್ಸಿ ಲೇಸರ್ ಕಟ್ಟರ್ ಸಂಯೋಜಿಸುತ್ತದೆ a CCD ಕ್ಯಾಮೆರಾ ದೃಶ್ಯ ಗುರುತಿಸುವಿಕೆ ವ್ಯವಸ್ಥೆ, ಪ್ರೀಮಿಯಂ ಫ್ಯಾಬ್ರಿಕ್, ಕ್ಯಾನ್ವಾಸ್ ಮತ್ತು ಹತ್ತಿ ಟ್ವಿಲ್ನಂತಹ ಬಟ್ಟೆಗಳಿಂದ ಸಂಕೀರ್ಣವಾದ ಕಸೂತಿ ಬ್ಯಾಡ್ಜ್ಗಳನ್ನು ತಯಾರಿಸಲು ಸೂಕ್ತವಾಗಿದೆ.
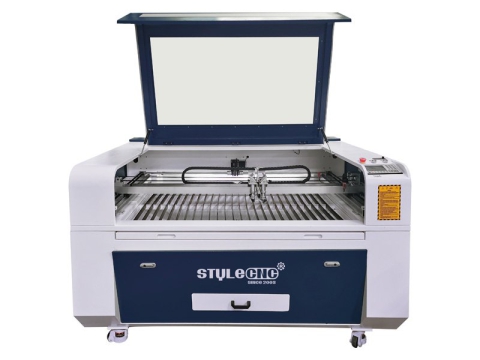
STJ1390-2
$4,200 - $11,000
ಡ್ಯುಯಲ್-ಹೆಡ್ CO2 ಕಾಗದ ಮತ್ತು ರಟ್ಟಿಗಾಗಿ ಲೇಸರ್ ಕಟ್ಟರ್
ಉಭಯ ತಲೆ CO2 ಲೇಸರ್ ಕಟ್ಟರ್ ಪೇಪರ್ ಮತ್ತು ಕಾರ್ಡ್ಬೋರ್ಡ್ ಅನ್ನು ಕತ್ತರಿಸಲು 2 ಲೇಸರ್ ಕಟಿಂಗ್ ಹೆಡ್ಗಳೊಂದಿಗೆ ಬರುತ್ತದೆ, ಇದು ವೈಯಕ್ತಿಕಗೊಳಿಸಿದ ಆಮಂತ್ರಣಗಳು, ಕಾರ್ಡ್ಗಳು, ಮೋಕ್ಅಪ್ಗಳು, ಶೇಖರಣಾ ಪೆಟ್ಟಿಗೆಗಳನ್ನು ರಚಿಸಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ.
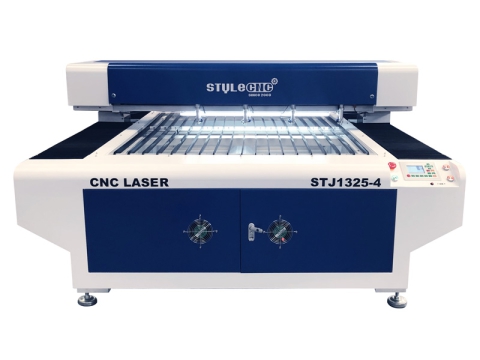
STJ1325-4
$8,400 - $20,000
2026 ರಲ್ಲಿ ಹೆಚ್ಚು ಮಾರಾಟವಾದವು 4x8 ಪ್ಲೈವುಡ್ ಮತ್ತು MDF ಗಾಗಿ ಲೇಸರ್ ಕಟ್ಟರ್
2026 ರಲ್ಲಿ ಹೆಚ್ಚು ಮಾರಾಟವಾಗುವ ಕೈಗೆಟುಕುವ ಬೆಲೆ 4x8 4 ಲೇಸರ್ ಹೆಡ್ಗಳನ್ನು ಹೊಂದಿರುವ ಲೇಸರ್ ಕಟ್ಟರ್ ಪೂರ್ಣ ಹಾಳೆಯ ಪ್ಲೈವುಡ್, MDF ಅನ್ನು ಕತ್ತರಿಸಿ ಒಂದೇ ಸಮಯದಲ್ಲಿ 1 ರಿಂದ 4 ರವರೆಗೆ ಬಹು ಯೋಜನೆಗಳನ್ನು ಮಾಡಬಹುದು.
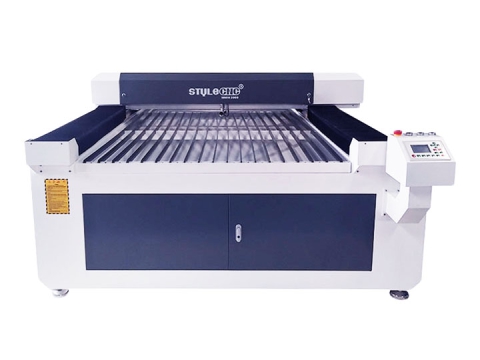
STJ1325
$5,200 - $10,800
2026 ರ ಅತ್ಯುತ್ತಮ ಕೈಗಾರಿಕಾ ಲೇಸರ್ ಫೋಮ್ ಕತ್ತರಿಸುವ ಯಂತ್ರ ಮಾರಾಟಕ್ಕೆ
2026 ರ ಅತ್ಯುತ್ತಮ ಕೈಗಾರಿಕಾ ಲೇಸರ್ ಫೋಮ್ ಕತ್ತರಿಸುವ ಯಂತ್ರವನ್ನು EVA ಫೋಮ್, EPS ಫೋಮ್, XPS ಫೋಮ್, ಸ್ಟೈರೋಫೊಮ್, PE ಫೋಮ್, ರಬ್ಬರ್ ಅನ್ನು ಕತ್ತರಿಸಲು ಕಸ್ಟಮ್ ಫೋಮ್ ಯೋಜನೆಗಳು ಮತ್ತು ಯೋಜನೆಗಳನ್ನು ತಯಾರಿಸಲು ಬಳಸಲಾಗುತ್ತದೆ.
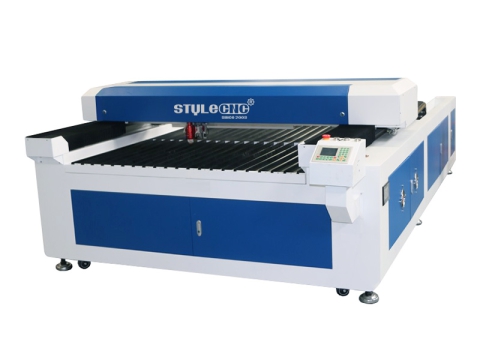
STJ1325M
$6,500 - $13,000
ಲೋಹ ಮತ್ತು ಲೋಹವಲ್ಲದ ಲೇಸರ್ ಕಟ್ಟರ್ ಜೊತೆಗೆ 300W CO2 ಲೇಸರ್ ಟ್ಯೂಬ್
ಲೋಹ ಮತ್ತು ಲೋಹವಲ್ಲದ ಲೇಸರ್ ಕತ್ತರಿಸುವ ಯಂತ್ರ 300W CO2 ಲೇಸರ್ ಟ್ಯೂಬ್ ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್, ಮಿಶ್ರಲೋಹ, ಅಕ್ರಿಲಿಕ್, ಚರ್ಮ, ಪ್ಲೈವುಡ್, MDF, ಮರಕ್ಕಾಗಿ ಹೊಸದಾಗಿ ವಿನ್ಯಾಸಗೊಳಿಸಲಾದ ಲೇಸರ್ ಕಟ್ಟರ್ ಆಗಿದೆ.
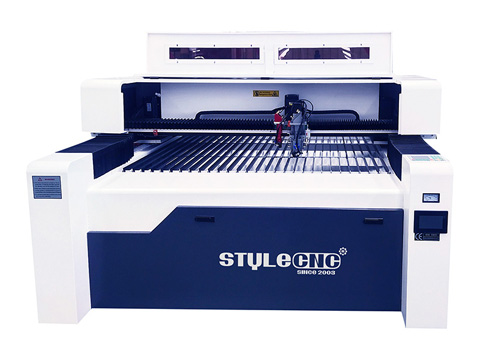
STJ1325M-2
$9,000 - $14,000
ಬಹುಮುಖ 4x8 ಮಾರಾಟಕ್ಕೆ CNC ಲೇಸರ್ ಕೆತ್ತನೆ ಕತ್ತರಿಸುವ ಯಂತ್ರ
4x8 CNC ಲೇಸರ್ ಕೆತ್ತನೆ ಕತ್ತರಿಸುವ ಯಂತ್ರವನ್ನು ಉಕ್ಕು, ಅಲ್ಯೂಮಿನಿಯಂ, ಹಿತ್ತಾಳೆ ಮುಂತಾದ ಲೋಹಗಳು ಮತ್ತು ಅಕ್ರಿಲಿಕ್ ಮತ್ತು ಪ್ಲೈವುಡ್ ಸೇರಿದಂತೆ ಲೋಹವಲ್ಲದವುಗಳನ್ನು ಕೆತ್ತಲು ಮತ್ತು ಕತ್ತರಿಸಲು ಬಳಸಲಾಗುತ್ತದೆ.
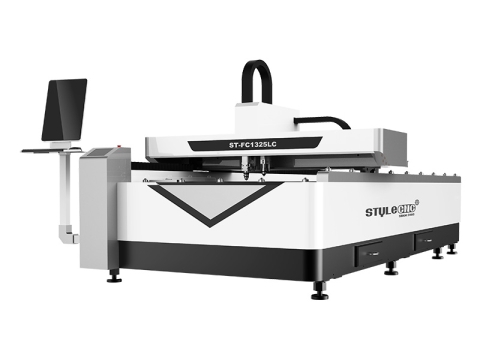
ST-FC1325LC
$15,800 - $20,500
ಫೈಬರ್ & CO2 ಲೋಹ ಮತ್ತು ಲೋಹವಲ್ಲದ ಕಾಂಬೊ ಲೇಸರ್ ಕಟಿಂಗ್ ಸಿಸ್ಟಮ್
1500W ಫೈಬರ್ ಲೇಸರ್ ಲೋಹದ ಕತ್ತರಿಸುವ ಯಂತ್ರವನ್ನು ಸಂಯೋಜಿಸಲಾಗಿದೆ 150W CO2 ಲೇಸರ್ ಕತ್ತರಿಸುವ ವ್ಯವಸ್ಥೆಯು ಲೋಹ, ಮರ, ಅಕ್ರಿಲಿಕ್, ಪ್ಲಾಸ್ಟಿಕ್, ಚರ್ಮ, ಬಟ್ಟೆಗಳಿಗೆ ಹೈಬ್ರಿಡ್ ಲೇಸರ್ ಕಟ್ಟರ್ ಆಗಿದೆ.
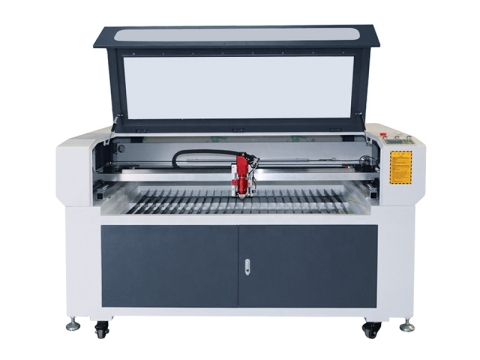
STJ1610M
$7,500 - $12,000
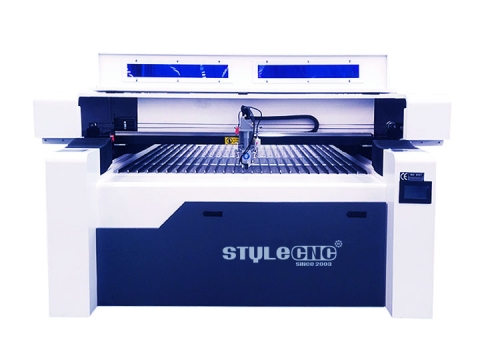
2026 ರ ಅತ್ಯುತ್ತಮ ಲೋಹ ಮತ್ತು ಲೋಹವಲ್ಲದ ಲೇಸರ್ ಕತ್ತರಿಸುವ ಯಂತ್ರ ಮಾರಾಟಕ್ಕೆ
2026 ರ ಅತ್ಯುತ್ತಮ ಮಿಶ್ರ ಹೈಬ್ರಿಡ್ ಲೇಸರ್ ಕತ್ತರಿಸುವ ಯಂತ್ರ STJ1610M ಅಳವಡಿಸಿಕೊಳ್ಳುತ್ತದೆ CO2 ದಪ್ಪವಾದ ಲೋಹೇತರ ವಸ್ತುಗಳನ್ನು ಮತ್ತು ಲೋಹದ ವಸ್ತುಗಳನ್ನು ಕತ್ತರಿಸಬಹುದಾದ ಮೊಹರು ಮಾಡಿದ ಲೇಸರ್ ಟ್ಯೂಬ್, 0.5mm ತನಕ 2mm.
STJ1325M
$8,000 - $12,800
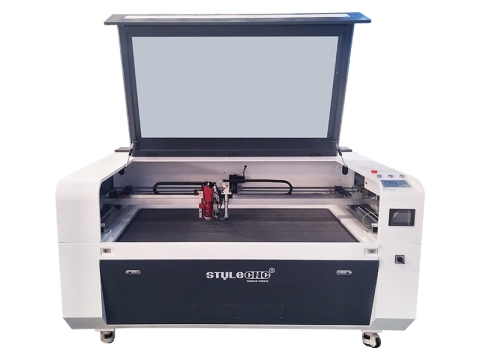
ಮರ ಮತ್ತು ಲೋಹಕ್ಕಾಗಿ ಮಿಶ್ರ CNC ಲೇಸರ್ ಕಟ್ಟರ್ ಕೆತ್ತನೆ ಯಂತ್ರ
ಮಿಶ್ರ CNC ಲೇಸರ್ ಕಟ್ಟರ್ ಕೆತ್ತನೆ ಯಂತ್ರವು ಬಹುಮುಖ ಹೈಬ್ರಿಡ್ ಲೇಸರ್ ಆಗಿದ್ದು, ಇದು ಮರದಂತಹ ಲೋಹವಲ್ಲದ ವಸ್ತುಗಳಿಂದ ಉಕ್ಕಿನಂತಹ ಲೋಹಗಳವರೆಗೆ ವಿವಿಧ ವಸ್ತುಗಳನ್ನು ಕೆತ್ತಬಹುದು ಮತ್ತು ಕತ್ತರಿಸಬಹುದು.
STJ1390M-2
$7,500 - $12,500
ಲಾಭದಾಯಕ ಮಿಶ್ರ CNC ಲೇಸರ್ ಕಟ್ಟರ್ ಹೈಬ್ರಿಡ್ ಕತ್ತರಿಸುವ ಯಂತ್ರ
ಲಾಭದಾಯಕ ಮಿಶ್ರ CNC ಲೇಸರ್ ಕಟ್ಟರ್ ಹೈಬ್ರಿಡ್ ಕತ್ತರಿಸುವ ಯಂತ್ರವು ವಾಣಿಜ್ಯ ಬಳಕೆಯಲ್ಲಿರುವ ಮರ, ಪ್ಲೈವುಡ್, MDF, ಅಕ್ರಿಲಿಕ್ ಮತ್ತು ಲೋಹಗಳಿಗೆ ಪ್ರಯೋಜನಕಾರಿ ಲೇಸರ್ ಕತ್ತರಿಸುವ ವ್ಯವಸ್ಥೆಯಾಗಿದೆ.
ಎಲ್ಸಿ 3000
$3,800 - $6,000
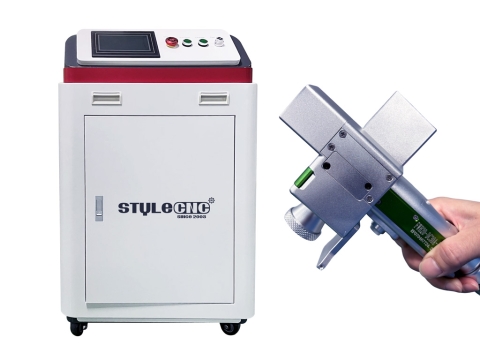
2026 ರ ಅತ್ಯುತ್ತಮ ಹ್ಯಾಂಡ್ಹೆಲ್ಡ್ ಫೈಬರ್ ಲೇಸರ್ ಕ್ಲೀನಿಂಗ್ ಮೆಷಿನ್ ಮಾರಾಟಕ್ಕಿದೆ
2026 ರ ಅತ್ಯುತ್ತಮ ಹ್ಯಾಂಡ್ಹೆಲ್ಡ್ ಫೈಬರ್ ಲೇಸರ್ ಕ್ಲೀನಿಂಗ್ ಮೆಷಿನ್ ತುಕ್ಕು ತೆಗೆಯುವಿಕೆ, ಬಣ್ಣ ತೆಗೆಯುವಿಕೆ ಮತ್ತು ಲೇಪನ ತೆಗೆಯುವಿಕೆಗಾಗಿ ಫೈಬರ್ ಲೇಸರ್ಗಳನ್ನು ಹೊಂದಿರುವ ಹಸ್ತಚಾಲಿತ ಪೋರ್ಟಬಲ್ ಲೇಸರ್ ಕ್ಲೀನರ್ ಆಗಿದೆ.
LCW1500
$3,300 - $4,700
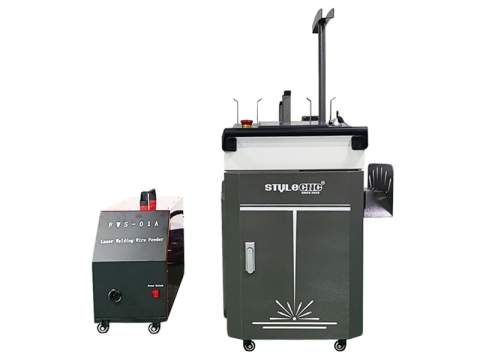
3-ಇನ್-1 ಹ್ಯಾಂಡ್ಹೆಲ್ಡ್ ಲೇಸರ್ ವೆಲ್ಡಿಂಗ್, ಕ್ಲೀನಿಂಗ್, ಕಟಿಂಗ್ ಮೆಷಿನ್
3-ಇನ್-1 ಲೇಸರ್ ವೆಲ್ಡರ್, ಕ್ಲೀನರ್, ಕಟ್ಟರ್ ಎಂಬುದು ಪೋರ್ಟಬಲ್ ಆಲ್-ಇನ್-ಒನ್ ಲೇಸರ್ ಯಂತ್ರವಾಗಿದ್ದು, ಲೋಹವನ್ನು ಕತ್ತರಿಸಲು ಮತ್ತು ಬೆಸುಗೆ ಹಾಕಲು, ತುಕ್ಕು, ಬಣ್ಣ, ಲೇಪನವನ್ನು ಸ್ವಚ್ಛಗೊಳಿಸಲು ಹ್ಯಾಂಡ್ಹೆಲ್ಡ್ ಲೇಸರ್ ಗನ್ ಹೊಂದಿದೆ.

LCW3000
$3,600 - $16,800
2026 ರ ಅತ್ಯುತ್ತಮ ಪೋರ್ಟಬಲ್ ಹ್ಯಾಂಡ್ಹೆಲ್ಡ್ ಲೇಸರ್ ವೆಲ್ಡಿಂಗ್ ಯಂತ್ರ ಮಾರಾಟಕ್ಕೆ
2026 ರ ಅತ್ಯುತ್ತಮ ಪೋರ್ಟಬಲ್ ಲೇಸರ್ ವೆಲ್ಡಿಂಗ್ ಯಂತ್ರವು ಬರುತ್ತದೆ 1500W, 2000W, 3000W, 6000W ಅಂಚು, ಬಟ್, ಟೀ, ಮೂಲೆ, ಲ್ಯಾಪ್ಗಳ ಲೋಹದ ಕೀಲುಗಳಿಗೆ ಹ್ಯಾಂಡ್ಹೆಲ್ಡ್ ಫೈಬರ್ ಲೇಸರ್ ವೆಲ್ಡರ್ ಗನ್.
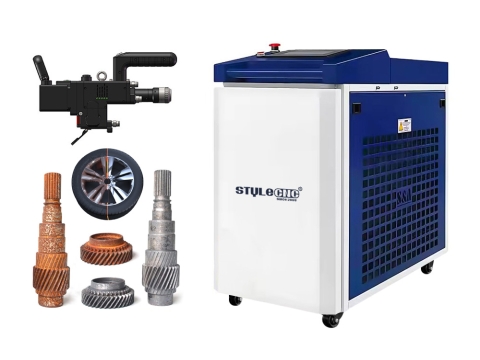
ಎಲ್ಸಿ 6000
$12,500 - $13,500
2026 ರ ಅತ್ಯುತ್ತಮ ಹ್ಯಾಂಡ್ಹೆಲ್ಡ್ ಲೇಸರ್ ತುಕ್ಕು ತೆಗೆಯುವ ಯಂತ್ರ ಮಾರಾಟಕ್ಕಿದೆ
2026 ರ ಅತ್ಯುತ್ತಮ ಹ್ಯಾಂಡ್ಹೆಲ್ಡ್ ಲೇಸರ್ ತುಕ್ಕು ತೆಗೆಯುವ ಯಂತ್ರವು ಫೈಬರ್ ಲೇಸರ್ ಶಕ್ತಿಗಳೊಂದಿಗೆ ಲೋಹಗಳನ್ನು ತುಕ್ಕು ತೆಗೆಯಲು ಬಳಸುವ ಪೋರ್ಟಬಲ್ ಲೇಸರ್ ಕ್ಲೀನರ್ ಆಗಿದೆ 1500W, 2000W, 3000W, 6000W.
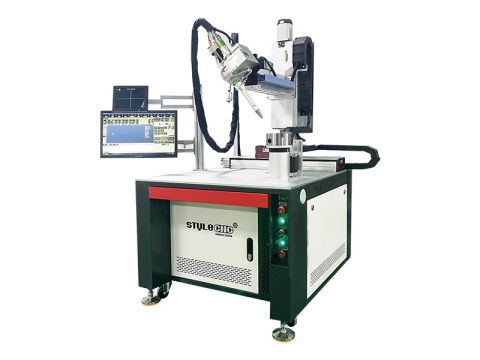
LWT2000
$8,800 - $11,300
ಮಾರಾಟಕ್ಕೆ ಹೈ-ನಿಖರವಾದ ಸ್ವಯಂಚಾಲಿತ CNC ಲೇಸರ್ ವೆಲ್ಡಿಂಗ್ ಯಂತ್ರ
CNC ಲೇಸರ್ ವೆಲ್ಡಿಂಗ್ ಯಂತ್ರವು ಬಟ್, ಲ್ಯಾಪ್, ಕಾರ್ನರ್, ಟೀ, ಎಡ್ಜ್, ಫ್ಲೇಂಜ್ಗಳ ನಿಖರವಾದ ಲೋಹದ ಕೀಲುಗಳಿಗಾಗಿ ಫೈಬರ್ ಲೇಸರ್ ಕಿರಣದ ವೆಲ್ಡಿಂಗ್ ವ್ಯವಸ್ಥೆಯನ್ನು ಹೊಂದಿರುವ ಸ್ವಯಂಚಾಲಿತ ಲೇಸರ್ ವೆಲ್ಡರ್ ಆಗಿದೆ.
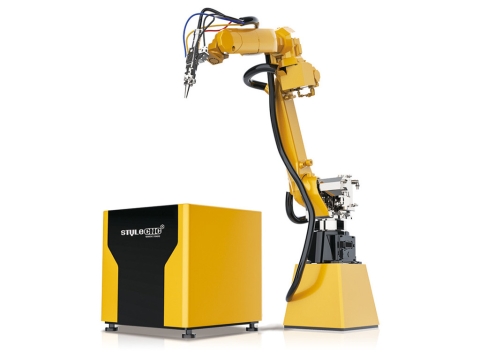
LWR3000
$10,800 - $32,000
ಸ್ವಯಂಚಾಲಿತ ಸ್ಮಾರ್ಟ್ 3D ಕೈಗಾರಿಕಾ ಲೇಸರ್ ವೆಲ್ಡಿಂಗ್ ರೋಬೋಟ್ ಮಾರಾಟಕ್ಕೆ
ಸ್ವಯಂಚಾಲಿತವಾಗಿ ಹುಡುಕಿ ಮತ್ತು ಖರೀದಿಸಿ 3D ಜನಪ್ರಿಯ ವೆಲ್ಡಿಂಗ್ ಯಂತ್ರ ತಯಾರಕರು ಮತ್ತು ಬ್ರ್ಯಾಂಡ್ಗಳಿಂದ 6-ಅಕ್ಷದ ಕೈಗಾರಿಕಾ ರೋಬೋಟಿಕ್ ತೋಳಿನೊಂದಿಗೆ ವೆಚ್ಚದ ಬೆಲೆಯಲ್ಲಿ ಫೈಬರ್ ಲೇಸರ್ ವೆಲ್ಡಿಂಗ್ ರೋಬೋಟ್.
ನಿಮಗೆ ಆಸಕ್ತಿಯಿರುವ ವೈಶಿಷ್ಟ್ಯಪೂರ್ಣ ಕಥೆಗಳು ಮತ್ತು ಲೇಖನಗಳು
ನಿಮ್ಮ ಮೊದಲ CNC ಲೇಸರ್ ಯಂತ್ರವನ್ನು ಹುಡುಕಿ ಮತ್ತು ಖರೀದಿಸಿ
ವ್ಯಾಖ್ಯಾನ
ಸಿಎನ್ಸಿ ಲೇಸರ್ ಯಂತ್ರವು ಫೈಬರ್, ಇಂಗಾಲದ ಡೈಆಕ್ಸೈಡ್ () ಅನ್ನು ಬಳಸುವ ಸ್ವಯಂಚಾಲಿತ ಉತ್ಪಾದನಾ ಸಾಧನವಾಗಿದೆ.CO2), ಅಥವಾ ಲೋಹೀಯ ಮತ್ತು ಲೋಹವಲ್ಲದ ವಸ್ತುಗಳನ್ನು ಗುರುತಿಸಲು, ಕೆತ್ತಲು, ಕೆತ್ತಲು ಮತ್ತು ಕತ್ತರಿಸಲು, ಲೋಹದ ಘಟಕಗಳನ್ನು ಬೆಸುಗೆ ಹಾಕಲು ಮತ್ತು ಮಾಲಿನ್ಯಕಾರಕಗಳು, ತುಕ್ಕು, ಬಣ್ಣ ಅಥವಾ ಲೇಪನಗಳನ್ನು ತೆಗೆದುಹಾಕಲು ನೇರಳಾತೀತ (UV) ಲೇಸರ್ ಕಿರಣಗಳನ್ನು ಬಳಸಲಾಗುತ್ತದೆ. ಉಪಕರಣವು ಮೆಷಿನ್ ಬೆಡ್, ನಿಯಂತ್ರಕ, ವಿದ್ಯುತ್ ಸರಬರಾಜು, ಲೇಸರ್ ಜನರೇಟರ್, ಲೇಸರ್ ಟ್ಯೂಬ್, ಸಂಸ್ಕರಣಾ ತಲೆ, ಕನ್ನಡಿಗಳು, ಲೆನ್ಸ್ಗಳು, ವಾಟರ್ ಚಿಲ್ಲರ್, ಸ್ಟೆಪ್ಪರ್ ಅಥವಾ ಸರ್ವೋ ಮೋಟಾರ್ಗಳು, ಏರ್ ಕಂಪ್ರೆಸರ್, ಗ್ಯಾಸ್ ಸಿಲಿಂಡರ್ಗಳು, ಏರ್ ಸ್ಟೋರೇಜ್ ಟ್ಯಾಂಕ್, ಧೂಳು ಸಂಗ್ರಾಹಕ, ಏರ್-ಕೂಲಿಂಗ್ ಫಿಲ್ಟರ್ ಮತ್ತು ಡ್ರೈಯರ್ ಅನ್ನು ಪೋಷಕ ಸಾಫ್ಟ್ವೇರ್ ಮತ್ತು ವ್ಯವಸ್ಥೆಗಳೊಂದಿಗೆ ಒಳಗೊಂಡಿದೆ. ಈ ಯಂತ್ರಗಳನ್ನು ಕೈಗಾರಿಕಾ ಉತ್ಪಾದನೆ, ಶಿಕ್ಷಣ, ಸಣ್ಣ ವ್ಯವಹಾರಗಳು, ಮನೆ ಕಾರ್ಯಾಗಾರಗಳು, ಜಾಹೀರಾತು, ಕಲೆ ಮತ್ತು ಕರಕುಶಲ ವಸ್ತುಗಳು, ಉಡುಗೊರೆಗಳು, ಆಟಿಕೆಗಳು, ಪ್ಯಾಕೇಜಿಂಗ್, ಮುದ್ರಣ, ಚರ್ಮದ ಸಂಸ್ಕರಣೆ, ಉಡುಪು, ಆಟೋಮೋಟಿವ್ ಉತ್ಪಾದನೆ, ಸಂಗೀತ ಉಪಕರಣ ಉತ್ಪಾದನೆ, ನಿರ್ಮಾಣ, ಲೇಬಲ್ ತಯಾರಿಕೆ ಮತ್ತು ವೈದ್ಯಕೀಯ ಕ್ಷೇತ್ರ ಸೇರಿದಂತೆ ವಿವಿಧ ಕ್ಷೇತ್ರಗಳಲ್ಲಿ ವ್ಯಾಪಕವಾಗಿ ಅನ್ವಯಿಸಲಾಗುತ್ತದೆ.
ಅಪ್ಲಿಕೇಶನ್ಗಳು
ಸಿಎನ್ಸಿ (ಕಂಪ್ಯೂಟರ್ ಸಂಖ್ಯಾತ್ಮಕ ನಿಯಂತ್ರಣ) ಲೇಸರ್ ಯಂತ್ರಗಳನ್ನು ವಿವಿಧ ರೀತಿಯ ಲೋಹೀಯ ಮತ್ತು ಲೋಹವಲ್ಲದ ವಸ್ತುಗಳನ್ನು ಗುರುತು ಹಾಕುವುದು, ಎಚ್ಚಣೆ ಮಾಡುವುದು, ಕೆತ್ತನೆ ಮಾಡುವುದು, ಕತ್ತರಿಸುವುದು, ಬೆಸುಗೆ ಹಾಕುವುದು ಮತ್ತು ಸ್ವಚ್ಛಗೊಳಿಸಲು ಬಳಸಲಾಗುತ್ತದೆ:
ಮೆಟಾಲಿಕ್ ಮೆಟೀರಿಯಲ್ಸ್: ಕಾರ್ಬನ್ ಸ್ಟೀಲ್, ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್, ಟೂಲ್ ಸ್ಟೀಲ್, ಸ್ಪ್ರಿಂಗ್ ಸ್ಟೀಲ್, ಕಲಾಯಿ ಉಕ್ಕು, ಅಲ್ಯೂಮಿನಿಯಂ, ತಾಮ್ರ, ಚಿನ್ನ, ಬೆಳ್ಳಿ, ಮಿಶ್ರಲೋಹಗಳು, ಟೈಟಾನಿಯಂ, ಕಬ್ಬಿಣ, ಹಿತ್ತಾಳೆ, ಮ್ಯಾಂಗನೀಸ್, ಕ್ರೋಮಿಯಂ, ನಿಕಲ್, ಕೋಬಾಲ್ಟ್ ಮತ್ತು ಸೀಸ.
ಲೋಹವಲ್ಲದ ವಸ್ತುಗಳು: ಮರ, ಮಧ್ಯಮ ಸಾಂದ್ರತೆಯ ಫೈಬರ್ಬೋರ್ಡ್ (MDF), ಪ್ಲೈವುಡ್, ಪಾರ್ಟಿಕಲ್ಬೋರ್ಡ್, ಅಕ್ರಿಲಿಕ್, ಪ್ಲಾಸ್ಟಿಕ್ಗಳು, ಪಾಲಿಮೀಥೈಲ್ ಮೆಥಾಕ್ರಿಲೇಟ್ (PMMA), ಚರ್ಮ, ಬಟ್ಟೆಗಳು, ಕಾರ್ಡ್ಬೋರ್ಡ್, ಕಾಗದ, ರಬ್ಬರ್, ಡೆಪ್ರಾನ್ ಫೋಮ್, EPM, ಗೇಟರ್ಫೋಮ್, ಪಾಲಿಯೆಸ್ಟರ್ (PES), ಪಾಲಿಥಿಲೀನ್ (PE), ಪಾಲಿಯುರೆಥೇನ್ (PUR), ನಿಯೋಪ್ರೀನ್, ಜವಳಿ, ಬಿದಿರು, ದಂತ, ಕಾರ್ಬನ್ ಫೈಬರ್, ಪಾಲಿವಿನೈಲ್ ಕ್ಲೋರೈಡ್ (PVC), ಪಾಲಿವಿನೈಲ್ ಬ್ಯುಟೈರಲ್ (PVB), ಪಾಲಿಟೆಟ್ರಾಫ್ಲೋರೋಎಥಿಲೀನ್ (PTFE/ಟೆಫ್ಲಾನ್), ಮತ್ತು ಬೆರಿಲಿಯಮ್ ಆಕ್ಸೈಡ್, ಹಾಗೆಯೇ ಹ್ಯಾಲೊಜೆನ್ಗಳನ್ನು (ಕ್ಲೋರಿನ್, ಫ್ಲೋರಿನ್, ಅಯೋಡಿನ್, ಅಸ್ಟಟೈನ್ ಅಥವಾ ಬ್ರೋಮಿನ್), ಫೀನಾಲಿಕ್ ರೆಸಿನ್ಗಳು ಅಥವಾ ಎಪಾಕ್ಸಿ ರೆಸಿನ್ಗಳನ್ನು ಒಳಗೊಂಡಿರುವ ಯಾವುದೇ ವಸ್ತುಗಳು.
ವಿಧಗಳು
ಸಿಎನ್ಸಿ ಲೇಸರ್ ಯಂತ್ರಗಳನ್ನು ಕತ್ತರಿಸುವುದು, ಕೆತ್ತನೆ, ಗುರುತು ಹಾಕುವುದು, ಸ್ವಚ್ಛಗೊಳಿಸುವುದು ಮತ್ತು ವೆಲ್ಡಿಂಗ್ ಯಂತ್ರಗಳಾಗಿ ವರ್ಗೀಕರಿಸಲಾಗಿದೆ.
ಕತ್ತರಿಸುವ ಯಂತ್ರಗಳಲ್ಲಿ ಫೈಬರ್ ಸೇರಿದೆ, CO2 ಮತ್ತು ಹೈಬ್ರಿಡ್ ಲೇಸರ್ ಕಟ್ಟರ್ಗಳು,
ಕೆತ್ತನೆಗಾರರು ಫೈಬರ್, UV ಮತ್ತು CO2 ಲೇಸರ್ ಕೆತ್ತನೆಗಾರ.
ಗುರುತುಗಳಲ್ಲಿ ಫೈಬರ್ ಸೇರಿವೆ, CO2 ಮತ್ತು ಯುವಿ ಲೇಸರ್ ಗುರುತು ಯಂತ್ರ.
ವೆಲ್ಡರ್ಗಳಲ್ಲಿ ಹ್ಯಾಂಡ್ಹೆಲ್ಡ್ ಮತ್ತು ಸ್ವಯಂಚಾಲಿತ ಲೇಸರ್ ವೆಲ್ಡಿಂಗ್ ಯಂತ್ರ ಸೇರಿವೆ.
ತಾಂತ್ರಿಕ ನಿಯತಾಂಕಗಳು - ವಿಶೇಷಣಗಳು
| ಬ್ರ್ಯಾಂಡ್ | STYLECNC |
| ಲೇಸರ್ ಶಕ್ತಿ | 20W - 60000W |
| ಲೇಸರ್ ತರಂಗಾಂತರ | ೧೦.೬ μm, ೧೦೬೪ nm, ೩೫೫ nm |
| ಲೇಸರ್ ಕೌಟುಂಬಿಕತೆ | ಫೈಬರ್, CO2 ಮತ್ತು UV ಲೇಸರ್ |
| ಸಾಮರ್ಥ್ಯ | ಕತ್ತರಿಸುವುದು, ಕೆತ್ತನೆ, ಎಚ್ಚಣೆ, ಗುರುತು ಹಾಕುವುದು, ಸ್ವಚ್ಛಗೊಳಿಸುವುದು, ವೆಲ್ಡಿಂಗ್ |
| ಬೆಲೆ ಶ್ರೇಣಿ | $2,400 - $260,000 |
ವೆಚ್ಚ ಮತ್ತು ಬೆಲೆ
CNC ಲೇಸರ್ ಯಂತ್ರದ ವೆಚ್ಚ ರಚನೆಯು ವಿವಿಧ ಘಟಕಗಳನ್ನು ಒಳಗೊಂಡಿದೆ (ಉದಾಹರಣೆಗೆ CNC ನಿಯಂತ್ರಕಗಳು, ವಿದ್ಯುತ್ ಸರಬರಾಜುಗಳು, ಲೇಸರ್ ಜನರೇಟರ್ಗಳು, ಲೇಸರ್ ಹೆಡ್ಗಳು, ಲೇಸರ್ ಟ್ಯೂಬ್ಗಳು, ಲೆನ್ಸ್ಗಳು, ಕನ್ನಡಿಗಳು, ಯಂತ್ರ ಚೌಕಟ್ಟುಗಳು, ನೀರಿನ ಚಿಲ್ಲರ್ಗಳು, ಸ್ಟೆಪ್ಪರ್ ಅಥವಾ ಸರ್ವೋ ಮೋಟಾರ್ಗಳು, ಧೂಳು ಸಂಗ್ರಹ ವ್ಯವಸ್ಥೆಗಳು, ಏರ್ ಕಂಪ್ರೆಸರ್ಗಳು, ಗ್ಯಾಸ್ ಸಿಲಿಂಡರ್ಗಳು, ಗಾಳಿ ಸಂಗ್ರಹ ಟ್ಯಾಂಕ್ಗಳು, ಗಾಳಿ ತಂಪಾಗಿಸುವ ಫಿಲ್ಟರ್ಗಳು ಮತ್ತು ಡ್ರೈಯರ್ಗಳು), ಹಾಗೆಯೇ ಸಾಫ್ಟ್ವೇರ್ ಮತ್ತು ನಿಯಂತ್ರಣ ವ್ಯವಸ್ಥೆಗಳು, ಸಾರಿಗೆ ವೆಚ್ಚಗಳು, ತೆರಿಗೆಗಳು, ಕಸ್ಟಮ್ಸ್ ಕ್ಲಿಯರೆನ್ಸ್ ಶುಲ್ಕಗಳು ಮತ್ತು ಸೇವೆಗಳು ಮತ್ತು ತಾಂತ್ರಿಕ ಬೆಂಬಲ.
CNC ಲೇಸರ್ ಕತ್ತರಿಸುವ ಯಂತ್ರಗಳ ಬೆಲೆ ಶ್ರೇಣಿಯು ನಡುವೆ ಇರುತ್ತದೆ $2,600 ಮತ್ತು $300,000; ಸಿಎನ್ಸಿ ಲೇಸರ್ ಕೆತ್ತನೆ ಯಂತ್ರಗಳು $2,400 ವರೆಗೆ $70,000; ಸಿಎನ್ಸಿ ಲೇಸರ್ ಗುರುತು ಮಾಡುವ ಯಂತ್ರಗಳ ಬೆಲೆ $3,000 ಮತ್ತು $70,000; ಮತ್ತು CNC ಲೇಸರ್ ವೆಲ್ಡಿಂಗ್ ಯಂತ್ರಗಳು ಇವುಗಳಿಂದ ಹಿಡಿದು $16,800 ಗೆ $28,000. ಒಟ್ಟಾರೆಯಾಗಿ, 2026 ರ ಹೊತ್ತಿಗೆ, CNC ಲೇಸರ್ ಉಪಕರಣದ ತುಣುಕನ್ನು ಖರೀದಿಸಲು ಸರಾಸರಿ ವೆಚ್ಚವು ಸರಿಸುಮಾರು $6, 000.
ಪ್ರಯೋಜನಗಳು ಮತ್ತು ಅನುಕೂಲಗಳು
ಆಧುನಿಕ ತಾಂತ್ರಿಕ ಪ್ರಗತಿಯಾಗಿ, CNC (ಕಂಪ್ಯೂಟರ್ ಸಂಖ್ಯಾತ್ಮಕ ನಿಯಂತ್ರಣ) ಲೇಸರ್ ಸಂಸ್ಕರಣಾ ಯಂತ್ರಗಳು ಹೆಚ್ಚಿನ ಶಕ್ತಿ-ಸಾಂದ್ರತೆಯ ಲೇಸರ್ ಕಿರಣವನ್ನು ವರ್ಕ್ಪೀಸ್ಗೆ ನಿರ್ದೇಶಿಸುತ್ತವೆ. ಇದು ಸ್ಥಳೀಯ ತಾಪನ ಮತ್ತು ಕರಗುವಿಕೆಗೆ ಕಾರಣವಾಗುತ್ತದೆ, ನಂತರ ಹೆಚ್ಚಿನ ಒತ್ತಡದ ಅನಿಲವು ಕರಗಿದ ವಸ್ತುವನ್ನು ಹಾರಿಸುತ್ತದೆ - ನಿಖರವಾದ ಕತ್ತರಿಸುವುದು (ಆಕಾರ ಅಥವಾ ಬಾಹ್ಯರೇಖೆ) ಅಥವಾ ಕೆತ್ತನೆ (ಪಠ್ಯ ಮತ್ತು ಮಾದರಿಗಳ) ಸಕ್ರಿಯಗೊಳಿಸುತ್ತದೆ.
• ಕಿರಿದಾದ ಕೆರ್ಫ್ ಅಗಲಗಳು, ಹೆಚ್ಚಿನ ನಿಖರತೆ ಮತ್ತು ಅತ್ಯುತ್ತಮ ಮೇಲ್ಮೈ ಮುಕ್ತಾಯವನ್ನು ಹೊಂದಿದ್ದು, ದ್ವಿತೀಯ ಸಂಸ್ಕರಣೆಯ ಅಗತ್ಯವನ್ನು ನಿವಾರಿಸುತ್ತದೆ.
• ಇದು ಉನ್ನತ ಮಟ್ಟದ ಯಾಂತ್ರೀಕರಣವನ್ನು ನೀಡುತ್ತದೆ ಮತ್ತು ಸಂಪೂರ್ಣವಾಗಿ ಸುತ್ತುವರಿದ ಕಾರ್ಯಾಚರಣೆಯನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ; ಇದು ಸ್ವಚ್ಛ, ಶಾಂತ ಮತ್ತು ನಿರ್ವಾಹಕರಿಗೆ ಕೆಲಸದ ವಾತಾವರಣವನ್ನು ಗಮನಾರ್ಹವಾಗಿ ಸುಧಾರಿಸುತ್ತದೆ.
• ಸಂಸ್ಕರಣಾ ವೆಚ್ಚವನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ. ಉಪಕರಣಗಳಲ್ಲಿ ಆರಂಭಿಕ ಹೂಡಿಕೆ ಗಣನೀಯವಾಗಿದ್ದರೂ, ನಿರಂತರ, ದೊಡ್ಡ ಪ್ರಮಾಣದ ಉತ್ಪಾದನೆಯ ಮೂಲಕ ಪ್ರತಿ ಯೂನಿಟ್ನ ವೆಚ್ಚವು ಗಮನಾರ್ಹವಾಗಿ ಕಡಿಮೆಯಾಗುತ್ತದೆ.
• ಕಡಿಮೆ ಜಡತ್ವದೊಂದಿಗೆ ಸಂಪರ್ಕವಿಲ್ಲದ ಸಂಸ್ಕರಣಾ ವಿಧಾನವನ್ನು ಬಳಸುತ್ತದೆ, ಇದರಿಂದಾಗಿ ಹೆಚ್ಚಿನ ಸಂಸ್ಕರಣಾ ವೇಗ ಉಂಟಾಗುತ್ತದೆ. CNC ವ್ಯವಸ್ಥೆಯ ಮೂಲಕ CAD/CAM ಸಾಫ್ಟ್ವೇರ್ನೊಂದಿಗೆ ಸಂಯೋಜಿಸಿದಾಗ, ಇದು ಅನುಕೂಲಕರ, ಸಮಯ ಉಳಿಸುವ ಕಾರ್ಯಾಚರಣೆ ಮತ್ತು ಅಸಾಧಾರಣ ಒಟ್ಟಾರೆ ದಕ್ಷತೆಯನ್ನು ನೀಡುತ್ತದೆ.
• ಲೇಸರ್ ಕಿರಣದ ಹೆಚ್ಚಿನ ಶಕ್ತಿಯ ಸಾಂದ್ರತೆಯು ಯಾವುದೇ ಲೋಹವನ್ನು ಕರಗಿಸಬಹುದು, ಇದು ಹೆಚ್ಚಿನ ಗಡಸುತನ, ಹೆಚ್ಚಿನ ಭಂಗುರತೆ ಅಥವಾ ಹೆಚ್ಚಿನ ಕರಗುವ ಬಿಂದುಗಳಂತಹ ಸವಾಲಿನ ವಸ್ತುಗಳನ್ನು ಸಂಸ್ಕರಿಸಲು ವಿಶೇಷವಾಗಿ ಪರಿಣಾಮಕಾರಿಯಾಗಿದೆ.
• ಕಡಿಮೆ ಸಂವಹನ ಸಮಯ ಮತ್ತು ಸಣ್ಣ ಶಾಖ-ಪೀಡಿತ ವಲಯ (HAZ) ದಿಂದ ನಿರೂಪಿಸಲ್ಪಟ್ಟಿದೆ, ಇದು ಉಷ್ಣ ವಿರೂಪ ಮತ್ತು ಆಂತರಿಕ ಒತ್ತಡವನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ. ಇದಲ್ಲದೆ, ಇದು ಯಾಂತ್ರಿಕವಲ್ಲದ ಸಂಪರ್ಕ ಪ್ರಕ್ರಿಯೆಯಾಗಿರುವುದರಿಂದ, ವರ್ಕ್ಪೀಸ್ ಯಾಂತ್ರಿಕ ಒತ್ತಡದಿಂದ ಮುಕ್ತವಾಗಿರುತ್ತದೆ, ಇದು ನಿಖರವಾದ ಯಂತ್ರೋಪಕರಣಕ್ಕೆ ಸೂಕ್ತವಾಗಿದೆ.
• ಕಂಪ್ಯೂಟರ್ ಆಧಾರಿತ ವ್ಯವಸ್ಥೆಯಾಗಿ, CNC ಲೇಸರ್ ತಂತ್ರಜ್ಞಾನವು ಹೊಂದಿಕೊಳ್ಳುವ ಹೊಂದಾಣಿಕೆಗಳು ಮತ್ತು ಮಾರ್ಪಾಡುಗಳಿಗೆ ಅವಕಾಶ ನೀಡುತ್ತದೆ. ಇದು ಕಸ್ಟಮೈಸ್ ಮಾಡಿದ ಉತ್ಪಾದನೆಗೆ - ವಿಶೇಷವಾಗಿ ಸಂಕೀರ್ಣ ಬಾಹ್ಯರೇಖೆಗಳು ಮತ್ತು ಆಕಾರಗಳನ್ನು ಹೊಂದಿರುವ ಶೀಟ್ ಮೆಟಲ್ ಘಟಕಗಳಿಗೆ - ಹೆಚ್ಚು ಸೂಕ್ತವಾಗಿದೆ. ವೇರಿಯಬಲ್ ಬ್ಯಾಚ್ ಗಾತ್ರಗಳು ಅಥವಾ ಸಣ್ಣ ಉತ್ಪನ್ನ ಜೀವನಚಕ್ರಗಳನ್ನು ಒಳಗೊಂಡಿರುವ ಸನ್ನಿವೇಶಗಳಲ್ಲಿ, ಸಾಂಪ್ರದಾಯಿಕ ಅಚ್ಚು ತಯಾರಿಕೆಯು ಸಾಮಾನ್ಯವಾಗಿ ವೆಚ್ಚ-ಪರಿಣಾಮಕಾರಿಯಾಗಿರುವುದಿಲ್ಲ ಅಥವಾ ಸಮಯ-ಸಮರ್ಥವಾಗಿರುವುದಿಲ್ಲ; ಅಂತಹ ಸಂದರ್ಭಗಳಲ್ಲಿ, ಲೇಸರ್ ಕತ್ತರಿಸುವುದು ಮತ್ತು ಕೆತ್ತನೆಯು ಸ್ಪಷ್ಟ ಪ್ರಯೋಜನವನ್ನು ನೀಡುತ್ತದೆ.
ಸಿಎನ್ಸಿ ಲೇಸರ್ ಯಂತ್ರವು ಕೇವಲ ಗ್ರಾಹಕ ಉತ್ಪನ್ನವಲ್ಲ, ಬದಲಾಗಿ ಸಂಪತ್ತು ಸೃಷ್ಟಿಗೆ ಪ್ರಬಲ ಸಾಧನವಾಗಿದೆ. ಅಂತಹ ಉಪಕರಣಗಳನ್ನು ಸ್ವಾಧೀನಪಡಿಸಿಕೊಳ್ಳುವ ಪ್ರಾಥಮಿಕ ಉದ್ದೇಶವು ಉತ್ಪಾದನಾ ಸಾಮರ್ಥ್ಯವನ್ನು ಹೆಚ್ಚಿಸುವುದು, ದಕ್ಷತೆಯನ್ನು ಹೆಚ್ಚಿಸುವುದು, ವೆಚ್ಚವನ್ನು ಕಡಿಮೆ ಮಾಡುವುದು ಮತ್ತು ತಾಂತ್ರಿಕ ಸಾಮರ್ಥ್ಯಗಳನ್ನು ಹೆಚ್ಚಿಸುವುದು ಆಗಿರುವುದರಿಂದ, ಸರಿಯಾದ ಯಂತ್ರವನ್ನು ಆಯ್ಕೆ ಮಾಡುವುದು ನಿರ್ಣಾಯಕ ಮಹತ್ವದ್ದಾಗಿದೆ.
ಬಳಸುವುದು ಹೇಗೆ?
ಹಂತ 1. ಉತ್ಪಾದನಾ ವೇಳಾಪಟ್ಟಿಯನ್ನು ಆಧರಿಸಿ ಉತ್ಪಾದನಾ ಯೋಜನೆಯನ್ನು ನಿರ್ಧರಿಸಿ ಮತ್ತು ಸಂಸ್ಕರಣಾ ರೇಖಾಚಿತ್ರಗಳನ್ನು ಉಪಕರಣ ಕಾರ್ಯಾಚರಣೆ ತಂಡಕ್ಕೆ ವಿತರಿಸಿ.
ಹಂತ 2. ಡ್ರಾಫ್ಟ್ಮನ್ಗಳು ಯೋಜನೆಯ ಪ್ರಕಾರ ರೇಖಾಚಿತ್ರಗಳನ್ನು ವಿಶ್ಲೇಷಿಸುತ್ತಾರೆ ಮತ್ತು ಅಗತ್ಯ ತಾಂತ್ರಿಕ ರೇಖಾಚಿತ್ರಗಳನ್ನು ರಚಿಸಲು CAD ಸಾಫ್ಟ್ವೇರ್ ಅನ್ನು ಬಳಸುತ್ತಾರೆ.
ಹಂತ 3. ಡ್ರಾಫ್ಟ್ಮನ್ಗಳು ಸಿದ್ಧಪಡಿಸಿದ ರೇಖಾಚಿತ್ರಗಳ ನಿಖರತೆಯನ್ನು ಗುಣಮಟ್ಟದ ನಿರೀಕ್ಷಕರು ಪರಿಶೀಲಿಸುತ್ತಾರೆ ಮತ್ತು ದೃಢೀಕರಿಸುತ್ತಾರೆ.
ಹಂತ 4. ಉತ್ಪಾದನಾ ಮೇಲ್ವಿಚಾರಕರು ಡಿಜಿಟಲ್ ರೇಖಾಚಿತ್ರಗಳ ಆಧಾರದ ಮೇಲೆ ಅಂದಾಜು ಪೂರ್ಣಗೊಳಿಸುವ ಸಮಯವನ್ನು ಲೆಕ್ಕಹಾಕುತ್ತಾರೆ ಮತ್ತು ಅಗತ್ಯವಿರುವ ವಸ್ತುಗಳು ಮತ್ತು ಸಹಾಯಕ ಕತ್ತರಿಸುವ ಅನಿಲಗಳನ್ನು ಸಿದ್ಧಪಡಿಸುತ್ತಾರೆ.
ಹಂತ 5. ಪ್ರೋಗ್ರಾಮರ್ಗಳು NC (ಸಂಖ್ಯಾತ್ಮಕ ನಿಯಂತ್ರಣ) ಮ್ಯಾಚಿಂಗ್ ಪ್ರೋಗ್ರಾಂ ಫೈಲ್ಗಳನ್ನು ಉತ್ಪಾದಿಸಲು ವಿಶೇಷ ಸಾಫ್ಟ್ವೇರ್ ಅನ್ನು ಬಳಸುತ್ತಾರೆ.
ಹಂತ 6. ಮೇಲ್ವಿಚಾರಕರು ಸಲಕರಣೆ ನಿರ್ವಾಹಕರಿಗೆ ಕಾರ್ಯ ಆದೇಶವನ್ನು ನೀಡುತ್ತಾರೆ (ಕಾರ್ಯ ಆದೇಶವು ಒಳಗೊಂಡಿದೆ: ಪ್ರೋಗ್ರಾಂ ಹೆಸರು, ವಸ್ತು ಪ್ರಕಾರ, ವಸ್ತು ದಪ್ಪ, ವರ್ಕ್ಪೀಸ್ನ ಗರಿಷ್ಠ ಆಯಾಮಗಳು ಮತ್ತು ಅಗತ್ಯವಿರುವ ಪ್ರಮಾಣ).
ಹಂತ 7. ಮೊದಲ ತುಣುಕಿನ ಪ್ರಾಯೋಗಿಕ ಕಟ್ ಮಾಡಿ ಮತ್ತು ಪರಿಶೀಲನೆಗಾಗಿ ಅದನ್ನು ಗುಣಮಟ್ಟದ ನಿರೀಕ್ಷಕರಿಗೆ ಸಲ್ಲಿಸಿ. ಆಯಾಮಗಳು ನಿರ್ದಿಷ್ಟತೆಗಳಲ್ಲಿವೆ ಎಂದು ದೃಢಪಡಿಸಿದ ನಂತರ, ಮೊದಲ ತುಣುಕನ್ನು ಆರ್ಕೈವ್ ಮಾಡಿ.
ಹಂತ 8. ಬ್ಯಾಚ್ ಪ್ರಕ್ರಿಯೆಯನ್ನು ಪ್ರಾರಂಭಿಸಿ.
ಹಂತ 9. ಮುಗಿದ ವರ್ಕ್ಪೀಸ್ಗಳಿಗೆ ಗುರುತಿನ ಸಂಖ್ಯೆಗಳನ್ನು ನಿಗದಿಪಡಿಸಿ.
ಮುನ್ನೆಚ್ಚರಿಕೆಗಳು
ಆರಂಭಿಕ ಮುನ್ನೆಚ್ಚರಿಕೆಗಳು
• ಕೆಲಸದ ಕೋಷ್ಟಕವನ್ನು ಪರೀಕ್ಷಿಸಿ ಮತ್ತು X, Y ಮತ್ತು Z ಅಕ್ಷಗಳು ತಮ್ಮ ಮೂಲ (ಶೂನ್ಯ) ಸ್ಥಾನಗಳಿಗೆ ಹಿಂತಿರುಗಲು ಅಡ್ಡಿಯಾಗಬಹುದಾದ ಯಾವುದೇ ಅಡಚಣೆಗಳನ್ನು ಪರಿಶೀಲಿಸಿ. ಅಂತಹ ಯಾವುದೇ ಅಡಚಣೆಗಳು ಕಂಡುಬಂದರೆ, ದಯವಿಟ್ಟು ಅವುಗಳನ್ನು ತೆಗೆದುಹಾಕಿ.
• ಕತ್ತರಿಸಲು ಅಗತ್ಯವಾದ ಅನಿಲಗಳನ್ನು ತಯಾರಿಸಿ ಮತ್ತು ಅವುಗಳ ಒತ್ತಡವನ್ನು ಅಗತ್ಯ ಮಟ್ಟಕ್ಕೆ ಹೊಂದಿಸಿ. ಉದಾಹರಣೆಗೆ, ಕತ್ತರಿಸಲು ಆಮ್ಲಜನಕದ ಒತ್ತಡವನ್ನು 0.4–0.5 MPa ಗೆ ಮತ್ತು ಸಾರಜನಕದ ಒತ್ತಡವನ್ನು 1.8–2.2 MPa ಗೆ ಹೊಂದಿಸಬೇಕು. (ಗಮನಿಸಿ: ಕತ್ತರಿಸಬೇಕಾದ ವಸ್ತುವಿನ ದಪ್ಪವನ್ನು ಆಧರಿಸಿ ಒತ್ತಡವನ್ನು ಸರಿಹೊಂದಿಸಬೇಕು - ತೆಳುವಾದ ಹಾಳೆಗಳಿಗೆ ಕಡಿಮೆ ಒತ್ತಡವನ್ನು ಮತ್ತು ದಪ್ಪ ಫಲಕಗಳಿಗೆ ಹೆಚ್ಚಿನ ಒತ್ತಡವನ್ನು ಬಳಸಿ.)
• ಏರ್ ಕಂಪ್ರೆಸರ್ನ ಶೇಖರಣಾ ತೊಟ್ಟಿಯ ಮೇಲಿನ ಡ್ರೈನ್ ಕವಾಟವನ್ನು ತೆರೆಯಿರಿ ಮತ್ತು ಸಂಗ್ರಹವಾದ ನೀರು ಮತ್ತು ಕಲ್ಮಶಗಳನ್ನು ತೆಗೆದುಹಾಕಿ, ನಂತರ ಕವಾಟವನ್ನು ಮುಚ್ಚಿ ಮತ್ತು ಏರ್ ಕಂಪ್ರೆಸರ್ ಅನ್ನು ಪ್ರಾರಂಭಿಸಿ. (ಏರ್ ಕಂಪ್ರೆಸರ್ಗೆ ಲೋಡಿಂಗ್ ಮತ್ತು ಅನ್ಲೋಡಿಂಗ್ ಒತ್ತಡಗಳನ್ನು ಕ್ರಮವಾಗಿ 0.8 MPa ಮತ್ತು 1 MPa ಗೆ ಹೊಂದಿಸಬೇಕು.)
• ವೋಲ್ಟೇಜ್ ಸ್ಟೆಬಿಲೈಜರ್ ಅನ್ನು ಆನ್ ಮಾಡಿ (ಔಟ್ಪುಟ್ ವೋಲ್ಟೇಜ್ ಅನ್ನು 380 V ಮತ್ತು 400 V ನಡುವೆ ಹೊಂದಿಸಿ).
• ಏರ್ ಡ್ರೈಯರ್ ಅನ್ನು ಆನ್ ಮಾಡಿ (ಇದು ಏರ್ ಕಂಪ್ರೆಸರ್ನಿಂದ ಉತ್ಪತ್ತಿಯಾಗುವ ಅನಿಲವನ್ನು ಕನ್ನಡಿಗಳಿಗೆ ತಲುಪಿಸುವ ಮೊದಲು ತಂಪಾಗಿಸುತ್ತದೆ ಮತ್ತು ಒಣಗಿಸುತ್ತದೆ).
• ನೀರಿನ ಚಿಲ್ಲರ್ ಅನ್ನು ಆನ್ ಮಾಡಿ, ನೀರಿನ ಮಟ್ಟ ಮತ್ತು ಒತ್ತಡವು ಸಾಮಾನ್ಯ ವ್ಯಾಪ್ತಿಯಲ್ಲಿದೆಯೇ ಎಂದು ಪರಿಶೀಲಿಸಿ, ಮತ್ತು ತಂಪಾಗಿಸುವ ನೀರು ಮತ್ತು ಸುತ್ತುವರಿದ-ತಾಪಮಾನದ ನೀರಿನ ಸರಬರಾಜುಗಳನ್ನು ಸಕ್ರಿಯಗೊಳಿಸಿ. ತಂಪಾಗಿಸುವ ನೀರಿನ ಒತ್ತಡವನ್ನು ಸರಿಸುಮಾರು 0.5 MPa ಗೆ ಹೊಂದಿಸಬೇಕು, ಮೇಲಿನ ತಾಪಮಾನ ಮಿತಿ 20°C ಆಗಿರಬೇಕು. ಸುತ್ತುವರಿದ-ತಾಪಮಾನದ ನೀರಿನ ಒತ್ತಡವು ಸರಿಸುಮಾರು 0.3 MPa ಆಗಿರಬೇಕು, ಮೇಲಿನ ತಾಪಮಾನ ಮಿತಿ 30°C ಬೇಸಿಗೆಯಲ್ಲಿ ಮತ್ತು 25°C ಇತರ ಋತುಗಳಲ್ಲಿ.
• ಹೆಚ್ಚಿನ ಶುದ್ಧತೆಯ ಸಾರಜನಕ (ಶುದ್ಧತೆ ≥99.999%), ಹೆಚ್ಚಿನ ಶುದ್ಧತೆಯ ಇಂಗಾಲದ ಡೈಆಕ್ಸೈಡ್ (ಶುದ್ಧತೆ ≥99.999%), ಮತ್ತು ಹೆಚ್ಚಿನ ಶುದ್ಧತೆಯ ಹೀಲಿಯಂ (ಶುದ್ಧತೆ ≥99.999%) ಗಳ ಪೂರೈಕೆ ಒತ್ತಡಗಳು 0.4 MPa ಗಿಂತ ಹೆಚ್ಚಿವೆ ಎಂದು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಿ.
• ಲೇಸರ್ ಜನರೇಟರ್ ಅನ್ನು ಆನ್ ಮಾಡಿ.
• ಉಪಕರಣವನ್ನು ಆನ್ ಮಾಡಿ ಮತ್ತು ಆಪರೇಟರ್ ಸಿಸ್ಟಮ್ಗೆ ಲಾಗಿನ್ ಮಾಡಿ (ಪಾಸ್ವರ್ಡ್: "ಬಳಕೆದಾರ"). ತುರ್ತು ನಿಲುಗಡೆ ಬಟನ್ ಬಿಡುಗಡೆ ಮಾಡಿ ಮತ್ತು ಯಾವುದೇ ಅಲಾರಮ್ಗಳನ್ನು ತೆರವುಗೊಳಿಸಿ. "ರೆಫರೆನ್ಸ್ ಪಾಯಿಂಟ್ಗೆ ಹಿಂತಿರುಗಿ" (ಹೋಮಿಂಗ್/ಸೆಟ್ ಝೀರೋ) ಕಾರ್ಯವಿಧಾನವನ್ನು ನಿರ್ವಹಿಸಿ. CLC ಬಟನ್ ಅನ್ನು ಸಕ್ರಿಯಗೊಳಿಸಿ, ನಂತರ ಸ್ಟಾರ್ಟ್ ಬಟನ್ ಒತ್ತಿರಿ (LASER ON). ವಿದ್ಯುತ್ ನಿಯಂತ್ರಣ ಕ್ಯಾಬಿನೆಟ್ ಪ್ಯಾನೆಲ್ನಲ್ಲಿ "HV READY" ಕಾಣಿಸಿಕೊಂಡ ನಂತರ, ನೀವು CNC ನಿಯಂತ್ರಣ ಫಲಕದಲ್ಲಿ "HV ON" ಬಟನ್ ಅನ್ನು ಒತ್ತಬಹುದು.
• ಉತ್ಪಾದನಾ ವೇಳಾಪಟ್ಟಿಯ ಪ್ರಕಾರ ಅಗತ್ಯವಿರುವ ಯಂತ್ರೀಕರಣ ಕಾರ್ಯಕ್ರಮವನ್ನು CNC ವ್ಯವಸ್ಥೆಗೆ ನಮೂದಿಸಿ ಮತ್ತು ಯಂತ್ರೀಕರಣ ಪ್ರಕ್ರಿಯೆಯೊಂದಿಗೆ ಮುಂದುವರಿಯಿರಿ.
ಸ್ಥಗಿತಗೊಳಿಸುವ ಮುನ್ನೆಚ್ಚರಿಕೆಗಳು
• X, Y ಮತ್ತು Z ಅಕ್ಷಗಳನ್ನು ಅವುಗಳ ಉಲ್ಲೇಖ ಬಿಂದುಗಳಿಗೆ ಹಿಂತಿರುಗಿಸಿ.
• ಹೈ-ವೋಲ್ಟೇಜ್ ಸ್ವಿಚ್ (HV ON) ಆಫ್ ಮಾಡಿ.
• ವಿದ್ಯುತ್ ಆಫ್ ಮಾಡಿ (ಲೇಸರ್ ಆಫ್).
• CNC ಪ್ಯಾನೆಲ್ ಅನ್ನು ಸ್ಥಗಿತಗೊಳಿಸಲು ತುರ್ತು ನಿಲುಗಡೆ ಬಟನ್ ಒತ್ತಿರಿ. (CNC ಪ್ಯಾನೆಲ್ಗೆ ವಿದ್ಯುತ್ ಕಡಿತವನ್ನು ಒತ್ತಾಯಿಸಬೇಡಿ; ಅನುಚಿತ ಸ್ಥಗಿತಗೊಳಿಸುವಿಕೆಯು ಸಿಸ್ಟಮ್ ಡೇಟಾ ನಷ್ಟಕ್ಕೆ ಕಾರಣವಾಗಬಹುದು.)
• ಯಂತ್ರ ಉಪಕರಣದ ವಿದ್ಯುತ್ ನಿಯಂತ್ರಣ ಕ್ಯಾಬಿನೆಟ್ಗೆ ವಿದ್ಯುತ್ ಸರಬರಾಜನ್ನು ಸಂಪರ್ಕ ಕಡಿತಗೊಳಿಸಿ.
• ಚಿಲ್ಲರ್ ಅನ್ನು ನಿಲ್ಲಿಸಿ ಮತ್ತು ಅದರ ವಿದ್ಯುತ್ ಸರಬರಾಜನ್ನು ಸಂಪರ್ಕ ಕಡಿತಗೊಳಿಸಿ.
• ವಿದ್ಯುತ್ ನಿಯಂತ್ರಣ ಕ್ಯಾಬಿನೆಟ್ಗೆ ವಿದ್ಯುತ್ ಸರಬರಾಜನ್ನು ಸಂಪರ್ಕ ಕಡಿತಗೊಳಿಸಿ.
• ಏರ್ ಕಂಪ್ರೆಸರ್ ಅನ್ನು ನಿಲ್ಲಿಸಿ ಮತ್ತು ಅದರ ವಿದ್ಯುತ್ ಸರಬರಾಜನ್ನು ಸಂಪರ್ಕ ಕಡಿತಗೊಳಿಸಿ.
• ಕಂಡೆನ್ಸರ್ ಅನ್ನು ನಿಲ್ಲಿಸಿ ಮತ್ತು ಅದರ ವಿದ್ಯುತ್ ಸರಬರಾಜನ್ನು ಸಂಪರ್ಕ ಕಡಿತಗೊಳಿಸಿ.
• ಎಲ್ಲಾ ಸಹಾಯಕ ಅನಿಲ ಕವಾಟಗಳನ್ನು ಮುಚ್ಚಿ.
• ಸಿಎನ್ಸಿ ಲೇಸರ್ ಯಂತ್ರವನ್ನು ಸ್ವಚ್ಛಗೊಳಿಸಿ.
ಕಾರ್ಯಾಚರಣೆಯ ಸಮಯದಲ್ಲಿ ಮುನ್ನೆಚ್ಚರಿಕೆಗಳು
• ಚುಚ್ಚುವ ಪ್ರಕ್ರಿಯೆಯಲ್ಲಿ (ರಕ್ಷಣಾತ್ಮಕ ಮಸೂರವನ್ನು ಬಳಸುವ ಮೂಲಕ) ಕಲ್ಮಶಗಳು ರೂಪುಗೊಳ್ಳುವುದನ್ನು ತಡೆಯಿರಿ.
• ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್, ಕಲಾಯಿ ಹಾಳೆಗಳು ಅಥವಾ ಅಲ್ಯೂಮಿನಿಯಂನಂತಹ ವಸ್ತುಗಳನ್ನು ಕತ್ತರಿಸುವಾಗ, ಡ್ರಾಸ್ ಸುಲಭವಾಗಿ ಫೋಕಸಿಂಗ್ ಲೆನ್ಸ್ ಅನ್ನು ರೂಪಿಸಿ ಕಲುಷಿತಗೊಳಿಸಬಹುದು. ಅನುಚಿತ ಪ್ಯಾರಾಮೀಟರ್ ಸೆಟ್ಟಿಂಗ್ಗಳಿಂದ ಉಂಟಾಗುವ ಅಂತಹ ಸಮಸ್ಯೆಗಳನ್ನು ತಪ್ಪಿಸಲು, ದಯವಿಟ್ಟು ಈ ಕೆಳಗಿನ ಮಾರ್ಗಸೂಚಿಗಳನ್ನು ಗಮನಿಸಿ:
• ಚುಚ್ಚುವ h8 ಅನ್ನು 2–5 mm ಗೆ ಹೊಂದಿಸಿ; ದಪ್ಪವಾದ ವಸ್ತುಗಳಿಗೆ ಈ h8 ಅನ್ನು ಹೆಚ್ಚಿಸಿ.
• 2.5 ಮಿಮೀ ಅಥವಾ ಅದಕ್ಕಿಂತ ಹೆಚ್ಚಿನ ದಪ್ಪವಿರುವ ವಸ್ತುಗಳಿಗೆ, "ಚುಚ್ಚುವ ನಂತರ ಸಣ್ಣ ರಂಧ್ರಗಳನ್ನು ಕತ್ತರಿಸಿ" ಕಾರ್ಯವನ್ನು ಸಕ್ರಿಯಗೊಳಿಸಿ ಮತ್ತು ಸಣ್ಣ ರಂಧ್ರದ ತ್ರಿಜ್ಯವನ್ನು 0.5–1 ಮಿಮೀಗೆ ಹೊಂದಿಸಿ.
• 3 ಮಿಮೀ ಅಥವಾ ಅದಕ್ಕಿಂತ ಕಡಿಮೆ ದಪ್ಪವಿರುವ ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ಗೆ, ಚುಚ್ಚುವಿಕೆಗೆ ಸಾರಜನಕವನ್ನು ಬಳಸಬೇಕು.
• 3 ಮಿ.ಮೀ ಗಿಂತ ದಪ್ಪವಿರುವ ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ಗೆ, ಚುಚ್ಚುವಿಕೆಗೆ ಸಾರಜನಕ ಅಥವಾ ಆಮ್ಲಜನಕವನ್ನು ಬಳಸಬಹುದು.
• ಅಲ್ಯೂಮಿನಿಯಂ ಅಥವಾ ಕಲಾಯಿ ಹಾಳೆಗಳಿಗೆ, ಚುಚ್ಚುವಿಕೆಗೆ ಆಮ್ಲಜನಕವನ್ನು ಬಳಸಬೇಕು.
• ಚುಚ್ಚುವಿಕೆಗೆ ಆಮ್ಲಜನಕವನ್ನು ಬಳಸುವಾಗ, "ಆಮ್ಲಜನಕ/ಸಾರಜನಕ ಸ್ವಿಚ್ಗಾಗಿ ಕಾಯಿರಿ" ಕಾರ್ಯವನ್ನು ಸಕ್ರಿಯಗೊಳಿಸಿ ಮತ್ತು ಸ್ವಿಚಿಂಗ್ ಸಮಯವನ್ನು 1–3 ಸೆಕೆಂಡುಗಳಿಗೆ ಹೊಂದಿಸಿ.
• ಕತ್ತರಿಸುವ ಪ್ರಕ್ರಿಯೆಯಲ್ಲಿ, ವಸ್ತುವು ವಿರೂಪಗೊಂಡಿದೆಯೇ ಎಂದು ಎಚ್ಚರಿಕೆಯಿಂದ ಮೇಲ್ವಿಚಾರಣೆ ಮಾಡಿ. ಹಾಳೆ ಬಾಗಿದರೆ ಅಥವಾ ಕಂಪಿಸಿದರೆ (ಬೌನ್ಸ್ ಆಗಿದ್ದರೆ), ಅಪೂರ್ಣ ಕಡಿತ ಅಥವಾ ಅಂತಹ ಚಲನೆಯಿಂದ ಉಂಟಾಗುವ ಕೊಳೆಯನ್ನು ತಡೆಯಲು ಕತ್ತರಿಸುವ ಮೊದಲು ಅದನ್ನು ಚಪ್ಪಟೆಗೊಳಿಸಿ.
ವೈಯಕ್ತಿಕ ಸುರಕ್ಷತಾ ಸಲಹೆಗಳು
• ಕತ್ತರಿಸಬೇಕಾದ ವಸ್ತುವಿನ ಸ್ವರೂಪವನ್ನು ಗುರುತಿಸಿ, ಕತ್ತರಿಸುವ ಪ್ರಕ್ರಿಯೆಯಲ್ಲಿ ಅದು ವಿಷಕಾರಿ ಅನಿಲಗಳನ್ನು ಬಿಡುಗಡೆ ಮಾಡುತ್ತದೆಯೇ ಎಂದು ನಿರ್ಧರಿಸಿ ಮತ್ತು ಸಾಕಷ್ಟು ಹೊಗೆ/ಹೊಗೆ ಹೊರತೆಗೆಯುವ ವ್ಯವಸ್ಥೆ ಜಾರಿಯಲ್ಲಿದೆ ಎಂದು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಿ. (ಗಮನಿಸಿ: ನಿರ್ವಾಹಕರು ರಕ್ಷಣಾ ಸಾಧನಗಳನ್ನು ಧರಿಸಬೇಕು.)
• ಸಲಕರಣೆಗಳ ಕಾರ್ಯಾಚರಣೆ ಕೈಪಿಡಿಯಲ್ಲಿ ಒದಗಿಸಲಾದ ಸೂಚನೆಗಳನ್ನು ಎಚ್ಚರಿಕೆಯಿಂದ ಗಮನಿಸಿ.
ಯಂತ್ರ ಸುರಕ್ಷತಾ ಸಲಹೆಗಳು
• ಯಂತ್ರೋಪಕರಣ ಕಾರ್ಯಾಚರಣೆಗಳನ್ನು ಪ್ರಾರಂಭಿಸುವ ಮೊದಲು, ದಯವಿಟ್ಟು ಈ ಕೆಳಗಿನವುಗಳನ್ನು ಗಮನಿಸಿ: ಕತ್ತರಿಸಬೇಕಾದ ವಸ್ತುವಿನ ಗುಣಲಕ್ಷಣಗಳನ್ನು ಪರಿಶೀಲಿಸಿ, ಅದು ಲೇಸರ್ ಕಿರಣವನ್ನು ಹೇಗೆ ಪ್ರತಿಫಲಿಸುತ್ತದೆ ಎಂಬುದನ್ನು ಅರ್ಥಮಾಡಿಕೊಳ್ಳಿ ಮತ್ತು ಪ್ರತಿಫಲಿತ ಬೆಳಕು ಲೇಸರ್ ಮೂಲಕ್ಕೆ ಹಾನಿಯಾಗದಂತೆ ತಡೆಯಲು ಅದು ಸಾಕಷ್ಟು ಬೆಳಕನ್ನು ಹೀರಿಕೊಳ್ಳುವ ಸಾಮರ್ಥ್ಯವನ್ನು ಹೊಂದಿದೆ ಎಂದು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಿ.
• ಕಾರ್ಯಾಚರಣೆಯ ಸಮಯದಲ್ಲಿ, ವಿದ್ಯುತ್ ಅಪಾಯಗಳು ಮತ್ತು ಸಂಭಾವ್ಯ ಲೇಸರ್ ಸಂಬಂಧಿತ ಗಾಯಗಳ ವಿರುದ್ಧ ಮುನ್ನೆಚ್ಚರಿಕೆಗಳನ್ನು ತೆಗೆದುಕೊಳ್ಳಿ.
ವಿದ್ಯುತ್ ಸುರಕ್ಷತೆ
ಈ ಉಪಕರಣವು 390–400V AC ಯಿಂದ ಚಾಲಿತವಾಗಿದ್ದು, ಅಗತ್ಯವಾದ ಪ್ರಚೋದನಾ ಶಕ್ತಿಯನ್ನು ಒದಗಿಸಲು ಹೈ-ವೋಲ್ಟೇಜ್ ಟ್ರಾನ್ಸ್ಫಾರ್ಮರ್ ಮೂಲಕ 10kV ಗಿಂತ ಹೆಚ್ಚಿನ ವೋಲ್ಟೇಜ್ಗೆ ಹೆಚ್ಚಿಸಲಾಗುತ್ತದೆ.
• ಉಪಕರಣವು ಆನ್ ಆಗಿರುವಾಗ ವಿದ್ಯುತ್ ಕ್ಯಾಬಿನೆಟ್ ಅಥವಾ ಲೇಸರ್ ಹೆಡ್ನ ರಕ್ಷಣಾತ್ಮಕ ಬಾಗಿಲುಗಳನ್ನು ತೆರೆಯಬೇಡಿ, ಏಕೆಂದರೆ ಇದು ವಿದ್ಯುತ್ ಆಘಾತದ ಅಪಾಯವನ್ನುಂಟುಮಾಡುತ್ತದೆ.
• ಉಪಕರಣವನ್ನು ಆಫ್ ಮಾಡಿದ ನಂತರವೂ, ವಿದ್ಯುತ್ ಕ್ಯಾಬಿನೆಟ್ ಅಥವಾ ಲೇಸರ್ ಹೆಡ್ನ ರಕ್ಷಣಾತ್ಮಕ ಬಾಗಿಲುಗಳನ್ನು (ವಿಶೇಷವಾಗಿ ವಿದ್ಯುತ್ ಕ್ಯಾಬಿನೆಟ್ನ ಹಿಂಭಾಗದ ಬಾಗಿಲು) ತೆರೆಯಬೇಡಿ.
• ಏಕೆಂದರೆ ಲೇಸರ್ ವ್ಯವಸ್ಥೆಯೊಳಗೆ ಉಳಿದಿರುವ ವಿದ್ಯುತ್ ಚಾರ್ಜ್ ಇನ್ನೂ ಇರಬಹುದು, ಇದು ಸಿಬ್ಬಂದಿಗೆ ಸುಲಭವಾಗಿ ಗಾಯವನ್ನು ಉಂಟುಮಾಡಬಹುದು.
ಲೇಸರ್ ಸುರಕ್ಷತೆ
ಲೇಸರ್ ಎನ್ನುವುದು ಹೆಚ್ಚಿನ ಶಕ್ತಿಯ ಸಾಂದ್ರತೆಯನ್ನು ಹೊಂದಿರುವ ಅದೃಶ್ಯ ಬೆಳಕಿನ ಒಂದು ರೂಪವಾಗಿದ್ದು, ಮಾನವ ದೇಹಕ್ಕೆ ಸುಟ್ಟಗಾಯಗಳು ಮತ್ತು ವಿಕಿರಣ ಸಂಬಂಧಿತ ಗಾಯಗಳನ್ನು ಉಂಟುಮಾಡುವ ಸಾಮರ್ಥ್ಯವನ್ನು ಹೊಂದಿದೆ. ಲೇಸರ್ ಬಳಸುವಾಗ, ಕಿರಣದ ಹಾದಿಯಲ್ಲಿ ನಿಲ್ಲಬೇಡಿ, ಏಕೆಂದರೆ ಇದು ಸುಟ್ಟಗಾಯಗಳಿಗೆ ಕಾರಣವಾಗಬಹುದು; ಲೇಸರ್ ಅನ್ನು ಎಂದಿಗೂ ನೇರವಾಗಿ ನೋಡಬೇಡಿ, ಏಕೆಂದರೆ ಹಾಗೆ ಮಾಡುವುದರಿಂದ ಗಾಯವಾಗಬಹುದು. ಸಾಧನವನ್ನು ನಿರ್ವಹಿಸುವಾಗ ರಕ್ಷಣಾತ್ಮಕ ಕನ್ನಡಕಗಳನ್ನು ಧರಿಸಲು ಶಿಫಾರಸು ಮಾಡಲಾಗಿದೆ.
ಫೋಕಸಿಂಗ್ ಲೆನ್ಸ್ಗಳ ಮುನ್ನೆಚ್ಚರಿಕೆಗಳು
ಫೋಕಸಿಂಗ್ ಲೆನ್ಸ್ನ ಶುಚಿತ್ವಕ್ಕೆ ಗಮನ ಕೊಡಿ ಮತ್ತು ಅದನ್ನು ನಿಯಮಿತವಾಗಿ ಸ್ವಚ್ಛಗೊಳಿಸಿ. ಆಪ್ಟಿಕಲ್ ಪಥದಲ್ಲಿ ಯಾವುದೇ ವಿಚಲನ ಪತ್ತೆಯಾದರೆ, ಅದನ್ನು ಮಾಸಿಕ ಆಧಾರದ ಮೇಲೆ ಸರಿಹೊಂದಿಸಬೇಕು. ಇದಲ್ಲದೆ, ಆಪರೇಟಿಂಗ್ ಮ್ಯಾನುವಲ್ನಲ್ಲಿ ವಿವರಿಸಿರುವ ಅವಶ್ಯಕತೆಗಳಿಗೆ ಅನುಗುಣವಾಗಿ ಉಪಕರಣವು ಉತ್ತಮ ಕಾರ್ಯಾಚರಣಾ ಸ್ಥಿತಿಯಲ್ಲಿ ಸ್ಥಿರವಾಗಿ ಉಳಿಯುವುದನ್ನು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಲು ನಿಯಮಿತ ನಿರ್ವಹಣೆಯನ್ನು ನಿರ್ವಹಿಸಿ.
ಕೋಲ್ಡ್ ಡ್ರೈಯರ್ ಮುನ್ನೆಚ್ಚರಿಕೆಗಳು
• ಒಳಾಂಗಣ ತಾಪಮಾನವು ಮೀರಬಾರದು 35°C.
• ಪ್ರತಿದಿನ ತ್ಯಾಜ್ಯ ನೀರನ್ನು ಹೊರಹಾಕಿ.
• ವಾರಕ್ಕೊಮ್ಮೆ (ಏರ್ ಗನ್ ಬಳಸಿ) ಗಾಳಿಯ ದ್ವಾರಗಳನ್ನು ಸ್ವಚ್ಛಗೊಳಿಸಿ.
• ತಿಂಗಳಿಗೊಮ್ಮೆ ಫಿಲ್ಟರ್ಗಳನ್ನು ಸ್ವಚ್ಛಗೊಳಿಸಿ (ಮೃದುವಾದ ಬ್ರಷ್ ಮತ್ತು ಸಾಬೂನು ನೀರನ್ನು ಬಳಸಿ).
ನಿರ್ವಹಣೆ ಮತ್ತು ದೋಷನಿವಾರಣೆ
ಯಂತ್ರೋಪಕರಣಗಳ ದೈನಂದಿನ ನಿರ್ವಹಣೆ
• ಪ್ರತಿ 1 ರಿಂದ 2 ತಿಂಗಳಿಗೊಮ್ಮೆ ಬಾಹ್ಯ ಆಪ್ಟಿಕಲ್ ಮಾರ್ಗವನ್ನು ಪರೀಕ್ಷಿಸಿ. ತಾಮ್ರದ ಕನ್ನಡಿಗಳು ಕಲುಷಿತಗೊಂಡಿರುವುದು ಕಂಡುಬಂದರೆ, ಅವುಗಳನ್ನು ತಕ್ಷಣವೇ ಸ್ವಚ್ಛಗೊಳಿಸಿ (ಪ್ರಮಾಣಿತ ಕಾರ್ಯಾಚರಣಾ ವಿಧಾನಗಳನ್ನು ಅನುಸರಿಸಿ). ಸ್ವಚ್ಛಗೊಳಿಸಿದ ನಂತರ, ಬಾಹ್ಯ ಆಪ್ಟಿಕಲ್ ಮಾರ್ಗವನ್ನು ಮರುಜೋಡಿಸಬೇಕು; ಒಮ್ಮೆ ಜೋಡಿಸಿದ ನಂತರ, ಯಾವುದೇ ಘಟಕಗಳನ್ನು ಚಲಿಸಬೇಡಿ.
• ಪ್ರತಿ 2 ವಾರಗಳಿಂದ 1 ತಿಂಗಳಿಗೊಮ್ಮೆ ಲೀಡ್ ಸ್ಕ್ರೂಗಳು ಮತ್ತು ಲೀನಿಯರ್ ಗೈಡ್ಗಳನ್ನು ನಯಗೊಳಿಸಿ ಮತ್ತು ನಿರ್ವಹಿಸಿ.
• ವಾರಕ್ಕೊಮ್ಮೆ ಇಡೀ ಯಂತ್ರದ ಮೇಲ್ಮೈಯನ್ನು ಸ್ವಚ್ಛಗೊಳಿಸಿ.
• ವಾರಕ್ಕೊಮ್ಮೆ ಚಿಲ್ಲರ್ನ ರೇಡಿಯೇಟರ್ನಿಂದ ಧೂಳನ್ನು ತೆಗೆದುಹಾಕಿ (ರೇಡಿಯೇಟರ್ ಮೂಲಕ ಗಾಳಿಯನ್ನು ಊದಲು ನೀವು ಗಾಳಿಯ ಹರಿವನ್ನು ಬಳಸಬಹುದು). ಚಿಲ್ಲರ್ನಲ್ಲಿ ನೀರಿನ ಮಟ್ಟವನ್ನು ಮಾಸಿಕ ಪರಿಶೀಲಿಸಿ ಮತ್ತು ಅಗತ್ಯವಿರುವಂತೆ ಅದನ್ನು ಮೇಲಕ್ಕೆತ್ತಿ (ಬಳಸಿದ ನೀರು ಸಾಧ್ಯವಾದಷ್ಟು ಶುದ್ಧವಾಗಿದೆ ಎಂದು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಿ).
• ಪ್ರತಿ 2 ರಿಂದ 3 ತಿಂಗಳಿಗೊಮ್ಮೆ ರೆಫ್ರಿಜರೇಟೆಡ್ ಏರ್ ಡ್ರೈಯರ್ ಫಿಲ್ಟರ್ ಅನ್ನು ಪರೀಕ್ಷಿಸಿ ಮತ್ತು ಫಿಲ್ಟರ್ ಎಲಿಮೆಂಟ್ ಅನ್ನು ಸ್ವಚ್ಛಗೊಳಿಸಿ (ಆಲ್ಕೋಹಾಲ್ ಬಳಸಿ). ಸ್ವಚ್ಛಗೊಳಿಸುವಾಗ ಸೌಮ್ಯ ಒತ್ತಡವನ್ನು ಅನ್ವಯಿಸಿ; ಎಣ್ಣೆಯುಕ್ತ ಶೇಷವಿದ್ದರೆ, ಅದನ್ನು ಸ್ವಚ್ಛಗೊಳಿಸಲು ಗ್ಯಾಸೋಲಿನ್ ಬಳಸಿ. ಫಿಲ್ಟರ್ ಎಲಿಮೆಂಟ್ ಹಾನಿಗೊಳಗಾಗಿದ್ದರೆ ಅದನ್ನು ಬದಲಾಯಿಸಿ.
• ತಿಂಗಳಿಗೊಮ್ಮೆ ವರ್ಕ್ಟೇಬಲ್ ಮತ್ತು ಲಿಫ್ಟಿಂಗ್ ಪ್ಲಾಟ್ಫಾರ್ಮ್ನ ಗೈಡ್ ರೈಲ್ಗಳನ್ನು ಸ್ವಚ್ಛಗೊಳಿಸಿ.
• ಪ್ರತಿ ತಿಂಗಳು ಚಿಲ್ಲರ್ ಅನ್ನು ಪರಿಶೀಲಿಸಿ. ನೀರಿನ ಮಟ್ಟ ಕಡಿಮೆಯಿದ್ದರೆ, ನೀರನ್ನು ಸೇರಿಸಿ. ಪ್ರತಿ 2 ತಿಂಗಳಿಗೊಮ್ಮೆ ಶುದ್ಧ ನೀರನ್ನು ಮತ್ತು ಪ್ರತಿ 6 ತಿಂಗಳಿಗೊಮ್ಮೆ ಬಟ್ಟಿ ಇಳಿಸಿದ ನೀರನ್ನು ಬದಲಾಯಿಸಬೇಕು. ತಪಾಸಣೆಯ ಸಮಯದಲ್ಲಿ ನೀರಿನ ಗುಣಮಟ್ಟ ಕಳಪೆಯಾಗಿ ಕಂಡುಬಂದರೆ, ಅದನ್ನು ತಕ್ಷಣ ಬದಲಾಯಿಸಿ.
• 9.6 ಮಿ.ಮೀ ಗಿಂತ ದಪ್ಪವಿರುವ ಕಾರ್ಬನ್ ಸ್ಟೀಲ್ ಅಥವಾ 5 ಮಿ.ಮೀ ಗಿಂತ ದಪ್ಪವಿರುವ ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಅನ್ನು ಕತ್ತರಿಸುವಾಗ, ಲೆನ್ಸ್ ಅನ್ನು ಉತ್ತಮವಾಗಿ ರಕ್ಷಿಸಲು ದೀರ್ಘ-ಫೋಕಲ್-ಉದ್ದದ ಲೆನ್ಸ್ ಅನ್ನು ಬಳಸಲು ಶಿಫಾರಸು ಮಾಡಲಾಗುತ್ತದೆ.
• ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್, ಮರ, ರಬ್ಬರ್, ಸಾವಯವ ಗಾಜು (ಅಕ್ರಿಲಿಕ್) ಅಥವಾ ಸ್ಫಟಿಕ ಶಿಲೆಯ ವಸ್ತುಗಳನ್ನು ಕತ್ತರಿಸಿದ ನಂತರ ಯಾವಾಗಲೂ ಲೆನ್ಸ್ ಅನ್ನು ಸ್ವಚ್ಛಗೊಳಿಸಿ.
• ಬೇಸಿಗೆಯಲ್ಲಿ, ತಾಪಮಾನ ಹೆಚ್ಚಿರುವಾಗ, CNC ಲೇಸರ್ ಉಪಕರಣಗಳ ದೀರ್ಘಕಾಲದ ಕಾರ್ಯಾಚರಣೆಯ ಸಮಯದಲ್ಲಿ Z- ಅಕ್ಷ ಮತ್ತು ಅದರ ವಸತಿ ಸ್ವಲ್ಪ ಬೆಚ್ಚಗಾಗಬಹುದು; ಇದು ಸಾಮಾನ್ಯ. ಆದಾಗ್ಯೂ, ತಾಪಮಾನವು ಅತಿಯಾಗಿ ಹೆಚ್ಚಾದರೆ - ಸ್ಪರ್ಶಕ್ಕೆ ಬಿಸಿಯಾಗುವ ಹಂತಕ್ಕೆ - ಅದು ಅಸಹಜವಾಗಿರುತ್ತದೆ. ಅಂತಹ ಸಂದರ್ಭಗಳಲ್ಲಿ, ಈ ಕೆಳಗಿನವುಗಳನ್ನು ಪರಿಶೀಲಿಸಿ:
- ಚಿಲ್ಲರ್ನಲ್ಲಿರುವ ಬಾಹ್ಯ ಆಪ್ಟಿಕಲ್ ಮಾರ್ಗದ ನಿಯಂತ್ರಣ ಸ್ವಿಚ್ ಆನ್ ಆಗಿದೆಯೇ ಎಂದು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಿ.
- Z-ಅಕ್ಷದ ಆಪ್ಟಿಕಲ್ ಮಾರ್ಗವು ಸರಿಯಾಗಿ ಜೋಡಿಸಲ್ಪಟ್ಟಿದೆಯೇ ಎಂದು ಪರಿಶೀಲಿಸಿ.
- ಫೋಕಸಿಂಗ್ ಲೆನ್ಸ್ನ ಮೇಲ್ಮೈಯಲ್ಲಿ ಗಮನಾರ್ಹ ಹಾನಿಯಾಗಿದೆಯೇ ಎಂದು ಪರಿಶೀಲಿಸಿ (ಉದಾ. ಹಲವಾರು ಕಲೆಗಳ ಉಪಸ್ಥಿತಿ).
- Z-ಅಕ್ಷವು ಲಂಬವಾಗಿ ಇರಿಸಲ್ಪಟ್ಟಿದೆಯೆ ಎಂದು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಿ. - Y-ಅಕ್ಷದ ಬಳಿ ಇರುವ 2 ತಾಮ್ರದ ಕನ್ನಡಿಗಳು ಸ್ವಚ್ಛವಾಗಿವೆಯೇ ಎಂದು ಪರಿಶೀಲಿಸಿ. ಮೇಲೆ ತಿಳಿಸಲಾದ ಯಾವುದೇ ಸಮಸ್ಯೆಗಳು Z-ಅಕ್ಷ ಮತ್ತು ಅದರ ವಸತಿ ಬಿಸಿಯಾಗಲು ಕಾರಣವಾಗಬಹುದು; ದಯವಿಟ್ಟು ನಂತರದ ಕಾರ್ಯಾಚರಣೆಗಳ ಸಮಯದಲ್ಲಿ ಜಾಗರೂಕರಾಗಿರಿ.
- ಗ್ಯಾಸ್ ಮಿಶ್ರಣವನ್ನು ಬದಲಾಯಿಸಿದ ನಂತರ, ಗ್ಯಾಸ್ ಮಿಶ್ರಣ ಕವಾಟವನ್ನು ಬಿಗಿಗೊಳಿಸಲಾಗಿದೆಯೆ ಎಂದು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಿ, ನಂತರ ಕವರ್ ಪ್ಯಾನಲ್ ಅನ್ನು ನಿಧಾನವಾಗಿ ಮುಚ್ಚಿ.
• ಯಾವಾಗಲೂ ಸರಿಯಾದ ಕಾರ್ಯಾಚರಣಾ ವಿಧಾನಗಳನ್ನು ಅನುಸರಿಸಿ. "RETRACT" ಆಜ್ಞೆಯನ್ನು ಅನುಸರಿಸಿ "CYCLE START" ಅಥವಾ "SET TO CUT" ಆಜ್ಞೆಯನ್ನು ಅನುಸರಿಸಿ "CYCLE START" ಅನ್ನು ಕಾರ್ಯಗತಗೊಳಿಸುವಾಗ, ಪ್ರೋಗ್ರಾಂ ಪ್ರದರ್ಶನಕ್ಕೆ ಹೆಚ್ಚು ಗಮನ ಕೊಡಿ. ಕತ್ತರಿಸುವ ತಲೆ ಕೆಳಮುಖವಾಗಿದ್ದಾಗ ಎಂದಿಗೂ ತ್ವರಿತ ಚಲನೆಯನ್ನು ಪ್ರಾರಂಭಿಸಬೇಡಿ (ಹಾಗೆ ಮಾಡುವುದರಿಂದ ಘರ್ಷಣೆಗೆ ಕಾರಣವಾಗುವ ಹೆಚ್ಚಿನ ಅಪಾಯವಿದೆ).
• ಈ ಕೆಳಗಿನ ಪರಿಸ್ಥಿತಿಗಳು ಆಗಾಗ್ಗೆ "ಚುಚ್ಚುವ ಬ್ಲೋಔಟ್ಗಳು" (ಇದು ಲೆನ್ಸ್ಗಳಿಗೆ ಹಾನಿಯನ್ನುಂಟುಮಾಡಬಹುದು) ಗೆ ಕಾರಣವಾಗಬಹುದು:
- ಕಾರ್ಯಾಚರಣಾ ವೋಲ್ಟೇಜ್ನಲ್ಲಿನ ಏರಿಳಿತಗಳು ಅಥವಾ ಇತರ ಅಂಶಗಳಿಂದ ಉಂಟಾಗುವ ಅಸ್ಥಿರ ಲೇಸರ್ ಪಲ್ಸ್ಗಳು.
- ಆಪ್ಟಿಕಲ್ ಮಾರ್ಗದ ತಪ್ಪು ಜೋಡಣೆ.
- ಅನುಚಿತ ಚುಚ್ಚುವ ನಿಯತಾಂಕ ಸೆಟ್ಟಿಂಗ್ಗಳು.
• ಝಡ್-ಆಕ್ಸಿಸ್ ಅಸೆಂಬ್ಲಿಯ ಒಳಭಾಗವನ್ನು ಹತ್ತಿ ಸ್ವ್ಯಾಬ್ ಅಥವಾ ಸ್ವಲ್ಪ ಪ್ರಮಾಣದ ಅಸಿಟೋನ್ನಿಂದ ತೇವಗೊಳಿಸಲಾದ ಹೀರಿಕೊಳ್ಳುವ ಹತ್ತಿಯನ್ನು ಬಳಸಿ ನಿಯತಕಾಲಿಕವಾಗಿ ಸ್ವಚ್ಛಗೊಳಿಸಿ.
ಸಿಎನ್ಸಿ ಲೇಸರ್ ದೈನಂದಿನ ನಿರ್ವಹಣೆ
CNC ಲೇಸರ್ ಯಂತ್ರವು ಅತ್ಯುತ್ತಮ ಕಾರ್ಯಕ್ಷಮತೆಯನ್ನು ಸಾಧಿಸುತ್ತದೆ ಮತ್ತು ನಿರ್ವಹಿಸುತ್ತದೆ ಎಂದು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಲು, ಅದಕ್ಕೆ ಸೂಕ್ತವಾದ ಕಾರ್ಯಾಚರಣಾ ವಾತಾವರಣವನ್ನು ಒದಗಿಸಬೇಕು - ನಿರ್ದಿಷ್ಟವಾಗಿ, ನೀರು, ಅನಿಲ ಮತ್ತು ವಿದ್ಯುತ್ ಪೂರೈಕೆಗೆ ಸಂಬಂಧಿಸಿದ ಎಲ್ಲಾ ಅವಶ್ಯಕತೆಗಳನ್ನು ಪೂರೈಸುವ ಒಂದು.
ಯಂತ್ರದ ಕಾರ್ಯಾಚರಣೆಯ ಸಮಯದಲ್ಲಿ ಉತ್ಪತ್ತಿಯಾಗುವ ಶಾಖವನ್ನು ಹೊರಹಾಕುವುದು, ಇದು ಅತಿಯಾದ ಹೆಚ್ಚಿನ ತಾಪಮಾನದಲ್ಲಿ ಕಾರ್ಯನಿರ್ವಹಿಸುವುದನ್ನು ತಡೆಯುವುದು ತಂಪಾಗಿಸುವ ನೀರಿನ ಪ್ರಾಥಮಿಕ ಕಾರ್ಯವಾಗಿದೆ. ವಿದ್ಯುತ್ ಕ್ಯಾಬಿನೆಟ್ ಮತ್ತು ಅನುರಣನ ಕುಹರದಿಂದ ಶಾಖವನ್ನು ತೆಗೆದುಹಾಕಲು ಚಿಲ್ಲರ್ ತಂಪಾಗಿಸುವ ನೀರನ್ನು ಪರಿಚಲನೆ ಮಾಡುತ್ತದೆ, ಇದರಿಂದಾಗಿ ಉಪಕರಣಗಳು ಸರಿಯಾಗಿ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತವೆ ಎಂದು ಖಚಿತಪಡಿಸುತ್ತದೆ. ತಂಪಾಗಿಸುವ ನೀರಿನ ತಾಪಮಾನವನ್ನು 20°C ನಲ್ಲಿ ನಿರ್ವಹಿಸಬೇಕು. ತಂಪಾಗಿಸುವ ನೀರು ಚಿಲ್ಲರ್ನ ಪೈಪಿಂಗ್ ಮತ್ತು ಅನುರಣನ ಕುಹರದೊಳಗಿನ ತಾಮ್ರದ ಫಲಕಗಳ ಮೂಲಕ ಹರಿಯುವುದರಿಂದ, ನೀರಿನ pH ಮಟ್ಟ ಮತ್ತು ವಿದ್ಯುತ್ ವಾಹಕತೆಗೆ ಕಟ್ಟುನಿಟ್ಟಾದ ಅವಶ್ಯಕತೆಗಳಿವೆ. ನೀರಿನ ಗುಣಮಟ್ಟ ಕಳಪೆಯಾಗಿದ್ದರೆ, ದೀರ್ಘಕಾಲೀನ ಬಳಕೆಯು ಲೇಸರ್ ಅನ್ನು ಹಾನಿಗೊಳಿಸುತ್ತದೆ. ಅಂತಹ ಸಮಸ್ಯೆಗಳನ್ನು ತಡೆಗಟ್ಟಲು, ನೀರಿಗೆ ವಿರೋಧಿ ತುಕ್ಕು ಏಜೆಂಟ್ಗಳನ್ನು ಸೇರಿಸಬೇಕು ಮತ್ತು ಅಗತ್ಯವಿರುವ ವಿಶೇಷಣಗಳಲ್ಲಿ ಅದು ಉಳಿದಿದೆ ಎಂದು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಲು ವಿದ್ಯುತ್ ವಾಹಕತೆಯನ್ನು ನಿಯಮಿತವಾಗಿ ಮೇಲ್ವಿಚಾರಣೆ ಮಾಡಬೇಕು. ರೇಡಿಯೋ-ಫ್ರೀಕ್ವೆನ್ಸಿ (RF) ಜನರೇಟರ್ ಅನ್ನು ಡಿಯೋನೈಸ್ಡ್ ನೀರನ್ನು ಬಳಸಿ ತಂಪಾಗಿಸಲಾಗುತ್ತದೆ, ಇದು ಅದರ ವಿದ್ಯುತ್ ವಾಹಕತೆಯು ನಿಗದಿತ ಮಾನದಂಡಗಳನ್ನು ಪೂರೈಸುತ್ತದೆ ಎಂದು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಲು ನಿರ್ದಿಷ್ಟ ಏಜೆಂಟ್ಗಳನ್ನು ಸೇರಿಸುವ ಅಗತ್ಯವಿರುತ್ತದೆ.
ಕಾರ್ಯನಿರ್ವಹಿಸುವ ಅನಿಲಗಳು 2 ವರ್ಗಗಳಾಗಿ ಬರುತ್ತವೆ: ಅನುರಣನ ಕುಹರಕ್ಕೆ ಮಾಧ್ಯಮವಾಗಿ ಕಾರ್ಯನಿರ್ವಹಿಸುವ ಅನಿಲ ಮಿಶ್ರಣ ಮತ್ತು ಹೆಚ್ಚಿನ ಶುದ್ಧತೆಯ ಸಾರಜನಕ. ಹೆಚ್ಚಿನ ಶುದ್ಧತೆಯ ಸಾರಜನಕವು ಕನಿಷ್ಠ 99.99% ಶುದ್ಧತೆಯ ಮಟ್ಟವನ್ನು ಹೊಂದಿರಬೇಕು; ಇಲ್ಲದಿದ್ದರೆ, ಅದು ಆಂತರಿಕ ಆಪ್ಟಿಕಲ್ ಮಾರ್ಗದೊಳಗಿನ ಮಸೂರಗಳನ್ನು ಕಲುಷಿತಗೊಳಿಸಬಹುದು ಮತ್ತು ಹಾನಿಗೊಳಿಸಬಹುದು. ಅನಿಲ ಗುಣಮಟ್ಟಕ್ಕೆ ಆದ್ಯತೆ ನೀಡುವುದು ಬಹಳ ಮುಖ್ಯ, ಏಕೆಂದರೆ ಹಾಗೆ ಮಾಡಲು ವಿಫಲವಾದರೆ ಲೇಸರ್ಗೆ ಸುಲಭವಾಗಿ ಹಾನಿಯಾಗಬಹುದು.
ಏರ್ ಕಂಪ್ರೆಸರ್ಗಳ ನಿರ್ವಹಣೆ
• ಪ್ರತಿದಿನ ಸ್ಟಾರ್ಟ್ ಮಾಡುವ ಮೊದಲು ಎಣ್ಣೆಯ ಮಟ್ಟವನ್ನು ಪರಿಶೀಲಿಸಿ (ಅದು 3/4 ಅಂಕದಲ್ಲಿರಬೇಕು) ಮತ್ತು ಆಫ್ ಮಾಡಿದ ನಂತರ ಸಂಗ್ರಹವಾದ ನೀರನ್ನು ಹರಿಸಿ.
• ಎರಡೂ ಬದಿಗಳಲ್ಲಿರುವ ಕೂಲಿಂಗ್ ಗ್ರಿಡ್ಗಳನ್ನು (ಏರ್ ಗನ್ ಬಳಸಿ) ಮತ್ತು ಏರ್ ಫಿಲ್ಟರ್ ಅನ್ನು ವಾರಕ್ಕೊಮ್ಮೆ ಸ್ವಚ್ಛಗೊಳಿಸಿ.
• ಪ್ರತಿ 1,000 ಕಾರ್ಯಾಚರಣಾ ಗಂಟೆಗಳಿಗೊಮ್ಮೆ, ತೈಲ ಮತ್ತು ಗಾಳಿ ತಂಪಾಗಿಸುವ ಯಂತ್ರಗಳನ್ನು ಸ್ವಚ್ಛಗೊಳಿಸಿ, ಮತ್ತು ಬೆಲ್ಟ್ ಒತ್ತಡವನ್ನು ಪರಿಶೀಲಿಸಿ ಮತ್ತು ಹೊಂದಿಸಿ.
• ಪ್ರತಿ 4,000 ಕಾರ್ಯಾಚರಣಾ ಗಂಟೆಗಳಿಗೊಮ್ಮೆ, ಏರ್ ಫಿಲ್ಟರ್, ಆಯಿಲ್ ಫಿಲ್ಟರ್ ಮತ್ತು ಕಂಪ್ರೆಸರ್ ಆಯಿಲ್ ಅನ್ನು ಬದಲಾಯಿಸಿ.
• ಕಾರ್ಯಾಚರಣಾ ತಾಪಮಾನವು 110°C ಮೀರಬಾರದು (ಸಾಮಾನ್ಯ ಕಾರ್ಯಾಚರಣಾ ಪರಿಸ್ಥಿತಿಗಳಲ್ಲಿ, ಇದು 80°C ಮತ್ತು ನಡುವೆ ಇರಬೇಕು 90°ಸಿ).
• ವಿದ್ಯುತ್ ಮೋಟರ್ ಅನ್ನು ಗಂಟೆಗೆ 20 ಕ್ಕಿಂತ ಹೆಚ್ಚು ಬಾರಿ ಪ್ರಾರಂಭಿಸಬಾರದು.
• ನಿಜವಾದ ತುರ್ತು ಪರಿಸ್ಥಿತಿಯನ್ನು ಹೊರತುಪಡಿಸಿ ತುರ್ತು ನಿಲುಗಡೆ ಗುಂಡಿಯನ್ನು ಬಳಸಬೇಡಿ.
• ಫ್ಯಾನ್ ಬ್ಲೇಡ್ಗಳು ಅಪ್ರದಕ್ಷಿಣಾಕಾರವಾಗಿ ತಿರುಗಬೇಕು; ಇದು ವೈರಿಂಗ್ ಸರಿಯಾಗಿದೆ ಎಂದು ಸೂಚಿಸುತ್ತದೆ (ಅಂದರೆ, ಹಿಮ್ಮುಖವಾಗಿಲ್ಲ).
ಸುರಕ್ಷತೆ ಮತ್ತು ಭದ್ರತೆ
ಅಗ್ನಿ ರಕ್ಷಣೆ
CNC ಲೇಸರ್ ಯಂತ್ರದ ಕಾರ್ಯಾಚರಣೆಗೆ ಆಮ್ಲಜನಕದ ಅಗತ್ಯವಿದೆ, ಆದ್ದರಿಂದ ಗುಪ್ತ ಅಪಾಯಗಳು ಮತ್ತು ಅನಗತ್ಯ ಹಾನಿಯನ್ನು ತಡೆಗಟ್ಟಲು ಯಂತ್ರದ ಸುತ್ತಲಿನ ಪ್ರದೇಶದಲ್ಲಿ, ವಿಶೇಷವಾಗಿ ಆಮ್ಲಜನಕ ಸಿಲಿಂಡರ್ ಬಳಿ ಧೂಮಪಾನ ಮಾಡುವುದನ್ನು ನಿಷೇಧಿಸಬೇಕು. (ಪರಿಸ್ಥಿತಿಗಳು ಅನುಮತಿಸಿದರೆ, ಉಪಕರಣಗಳ ಪಕ್ಕದಲ್ಲಿ ಅಗ್ನಿಶಾಮಕಗಳನ್ನು ಒದಗಿಸಬೇಕು)
ಲೇಸರ್ ರಕ್ಷಣೆ
ಕೇಂದ್ರವನ್ನು ಹೊಡೆಯುವಾಗ, ವ್ಯಕ್ತಿಯ ಕೈ ಮೊದಲು ದೂರದಲ್ಲಿದೆ ಎಂದು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಲು ಗಮನ ಕೊಡಬೇಕು, h8 ನಿಯಂತ್ರಣವನ್ನು ಆಫ್ ಮಾಡಿ (CLC ಅನ್ನು ಆಫ್ ಮಾಡಿ) ಮತ್ತು ನಂತರ ಬೆಳಕನ್ನು ಆಫ್ ಮಾಡಿ. ಬಾಹ್ಯ ಬೆಳಕಿನ ಮಾರ್ಗವನ್ನು ಸರಿಹೊಂದಿಸುವಾಗ, ಬೆಳಕಿನ ಮಾರ್ಗ ವ್ಯಾಪ್ತಿಯಲ್ಲಿ ಯಾರೂ ನಿಂತಿಲ್ಲ ಎಂದು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಬೇಕು. ಬೆಳಕು ಬೆಳಗುವ ಮೊದಲು ಜನರಿಗೆ ತಾಗದಂತೆ ನೋಡಿಕೊಳ್ಳಲು ಆಪರೇಟರ್ ಗಮನ ಹರಿಸಬೇಕು. ಬೆಳಕಿನ ಶಕ್ತಿ ಮತ್ತು ಸಮಯವನ್ನು ಸಮಂಜಸವಾದ ವ್ಯಾಪ್ತಿಗೆ ನಿಯಂತ್ರಿಸಬೇಕು (ಕೇಂದ್ರ ಶಕ್ತಿ ಸಾಮಾನ್ಯವಾಗಿ 200 ಮತ್ತು 0.01S ನಡುವೆ 0.02 ಇರುತ್ತದೆ. ಬಾಹ್ಯ ಆಪ್ಟಿಕಲ್ ಮಾರ್ಗವನ್ನು ಸರಿಹೊಂದಿಸುವಾಗ, ಬೆಳಕಿನ ಔಟ್ಪುಟ್ ಶಕ್ತಿಯನ್ನು ಸಾಮಾನ್ಯವಾಗಿ ಸುಮಾರು ನಿಯಂತ್ರಿಸಲಾಗುತ್ತದೆ 300W, ಮತ್ತು ಬೆಳಕಿನ ಔಟ್ಪುಟ್ ಸಮಯವನ್ನು 0.2 ಮತ್ತು 0.5S ನಡುವೆ ನಿಯಂತ್ರಿಸಲಾಗುತ್ತದೆ). ಬಾಹ್ಯ ಆಪ್ಟಿಕಲ್ ಮಾರ್ಗವನ್ನು ಸರಿಹೊಂದಿಸಿದ ನಂತರ, ಕತ್ತರಿಸುವ ಮೊದಲು ಎಲ್ಲಾ ರಕ್ಷಣಾತ್ಮಕ ಕವರ್ಗಳನ್ನು ಸ್ಥಾಪಿಸಬೇಕು. ಗಾಳಿಯನ್ನು ವಿನಿಮಯ ಮಾಡುವಾಗ, ಮೊದಲು ಹೆಚ್ಚಿನ ವೋಲ್ಟೇಜ್ ಅನ್ನು ತೆಗೆದುಹಾಕಿ ಮತ್ತು ಗಾಳಿಯನ್ನು ವಿನಿಮಯ ಮಾಡಿದ ತಕ್ಷಣ ಬಾಗಿಲನ್ನು ಮುಚ್ಚಿ. ವಿದ್ಯುತ್ ಕ್ಯಾಬಿನೆಟ್ನ ಬಾಗಿಲನ್ನು ಆಕಸ್ಮಿಕವಾಗಿ ತೆರೆಯಬೇಡಿ ಮತ್ತು ಒಳಗಿನ ಸರ್ಕ್ಯೂಟ್ಗಳು ಮತ್ತು ಎಲೆಕ್ಟ್ರಾನಿಕ್ ಘಟಕಗಳನ್ನು ಮುಟ್ಟಬೇಡಿ.
ಟ್ರೆಂಡ್ಸ್
ಬುದ್ಧಿಮತ್ತೆಯ ಯುಗವು ಎಲ್ಲಾ ರೀತಿಯಲ್ಲೂ ಬರುತ್ತದೆ. ಅದು ಜರ್ಮನಿಯ ಇಂಡಸ್ಟ್ರಿ 4.0 ಆಗಿರಲಿ ಅಥವಾ ಚೀನಾದ ಸ್ಮಾರ್ಟ್ ಉತ್ಪಾದನೆಯಾಗಿರಲಿ, ಕೈಗಾರಿಕಾ ಕ್ಷೇತ್ರದಲ್ಲಿ 4 ನೇ ಕೈಗಾರಿಕಾ ಕ್ರಾಂತಿ ಸದ್ದಿಲ್ಲದೆ ಬರುತ್ತಿದೆ. ಹೆಚ್ಚಿನ ನಿಖರತೆಯ ಲೇಸರ್ ಸಿಎನ್ಸಿ ಯಂತ್ರವಾಗಿ, ಲೇಸರ್ ಸಿಎನ್ಸಿ ಕತ್ತರಿಸುವ ಯಂತ್ರ ಅಥವಾ ಲೇಸರ್ ಸಿಎನ್ಸಿ ಕೆತ್ತನೆ ಯಂತ್ರವು ಸಮಯಕ್ಕೆ ತಕ್ಕಂತೆ ಮತ್ತು ತಂತ್ರಜ್ಞಾನದೊಂದಿಗೆ ಹಾರಲು ಬದ್ಧವಾಗಿದೆ. ಲೇಸರ್ ಸಿಎನ್ಸಿ ಯಾಂತ್ರೀಕರಣದ ಅಭಿವೃದ್ಧಿಯು ಕಾರ್ಯಾಗಾರದ ಉತ್ಪಾದನಾ ಸಾಮರ್ಥ್ಯ ಮತ್ತು ಯಾಂತ್ರೀಕೃತಗೊಂಡ ಮಟ್ಟವನ್ನು ಹೆಚ್ಚು ಸುಧಾರಿಸಿದೆ.
ಭವಿಷ್ಯದಲ್ಲಿ, ಈ ಆಧಾರದ ಮೇಲೆ, ನೆಟ್ವರ್ಕ್ ತಂತ್ರಜ್ಞಾನ, ಸಂವಹನ ತಂತ್ರಜ್ಞಾನ ಮತ್ತು ಕಂಪ್ಯೂಟರ್ ಸಾಫ್ಟ್ವೇರ್ ತಂತ್ರಜ್ಞಾನದ ಕ್ಷೇತ್ರಗಳಲ್ಲಿ ಬುದ್ಧಿವಂತ ಉತ್ಪಾದನೆಯೊಂದಿಗೆ ಸಂಯೋಜಿಸಲ್ಪಟ್ಟ ಲೇಸರ್ CNC ಕೆತ್ತನೆ ಮತ್ತು ಕತ್ತರಿಸುವ ಯಂತ್ರಗಳ ಯುಗವು ಆಳವಾಗಿ ಬೆಳೆಯುತ್ತಿದೆ. ಬುದ್ಧಿವಂತ ಉತ್ಪಾದನಾ ಪೈಲಟ್ ಪ್ರದರ್ಶನ ಘಟಕವಾಗಿ, STYLECNC ಭವಿಷ್ಯದ ಅಭಿವೃದ್ಧಿ ನಿರ್ದೇಶನ ಮತ್ತು ತಾಂತ್ರಿಕ ಕಮಾಂಡಿಂಗ್ ಎತ್ತರಗಳ ಮೇಲೆ ಕೇಂದ್ರೀಕರಿಸುವುದು ಮತ್ತು ಸಂಪೂರ್ಣ ಬುದ್ಧಿವಂತ ಲೇಸರ್ ಸಿಎನ್ಸಿ ಯಂತ್ರ ಕಾರ್ಖಾನೆಯನ್ನು ನಿರ್ಮಿಸಲು ಮತ್ತು ಬುದ್ಧಿವಂತ ಲೇಸರ್ ಸಿಎನ್ಸಿ ಕೆತ್ತನೆಗಾರ ಮತ್ತು ಲೇಸರ್ ಸಿಎನ್ಸಿ ಕಟ್ಟರ್ಗಾಗಿ ಹೊಸ ಪರಿಸ್ಥಿತಿಯನ್ನು ಸೃಷ್ಟಿಸಲು ಕಾರ್ಯತಂತ್ರದ ಪಾಲುದಾರರನ್ನು ಸೇರುವುದು, ತನ್ನದೇ ಆದ ಸಿಸ್ಟಮ್ ತಂತ್ರಜ್ಞಾನ ಏಕೀಕರಣ ಸಾಮರ್ಥ್ಯಗಳನ್ನು ಅವಲಂಬಿಸಿದೆ.
ಯಂತ್ರದಿಂದಲ್ಲ, ಪ್ರಕ್ರಿಯೆಯಿಂದ ಪ್ರಾರಂಭಿಸಿ
ಈ ಪುಟವು ಒಂದೇ ಪದದ ಅಡಿಯಲ್ಲಿ 5 ವಿಭಿನ್ನ ಕಾರ್ಯಗಳನ್ನು ಸಂಗ್ರಹಿಸುತ್ತದೆ. ಕತ್ತರಿಸುವಿಕೆಯು ಹಾಳೆಯಿಂದ ಭಾಗಗಳನ್ನು ಬೇರ್ಪಡಿಸುತ್ತದೆ, ಕೆತ್ತನೆಯು ಆಳ ಮತ್ತು ವಿನ್ಯಾಸಕ್ಕಾಗಿ ವಸ್ತುಗಳನ್ನು ತೆಗೆದುಹಾಕುತ್ತದೆ, ಗುರುತು ಮಾಡುವಿಕೆಯು ಹೆಚ್ಚು ತೆಗೆದುಹಾಕದೆಯೇ ಮೇಲ್ಮೈಯನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ, ವೆಲ್ಡಿಂಗ್ ಲೋಹವನ್ನು ಸೇರುತ್ತದೆ, ಮತ್ತು ಶುದ್ಧೀಕರಣ ತುಕ್ಕು ಮತ್ತು ಲೇಪನಗಳನ್ನು ತೆಗೆದುಹಾಕುತ್ತದೆ. ಪ್ರಕ್ರಿಯೆಯನ್ನು ಮೊದಲು ಹೆಸರಿಸುವುದರಿಂದ ಆಯ್ಕೆಯು ಅಗಾಧವಾಗಿ ಕಡಿಮೆಯಾಗುತ್ತದೆ, ಏಕೆಂದರೆ ಒಬ್ಬರಿಗಾಗಿ ನಿರ್ಮಿಸಲಾದ ಯಂತ್ರವು ಇನ್ನೊಂದಕ್ಕೆ ವಿರಳವಾಗಿ ಉತ್ತಮವಾಗಿ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತದೆ. ಪ್ರಕ್ರಿಯೆಯ ಬದಲು ಬಜೆಟ್ನಿಂದ ಪ್ರಾರಂಭವಾಗುವ ಅಂಗಡಿಗಳು ಸಾಮಾನ್ಯವಾಗಿ ಅವರು ಬಯಸಿದ್ದರಲ್ಲಿ ಹೆಚ್ಚಿನದನ್ನು ಮಾಡುವ ಯಂತ್ರದೊಂದಿಗೆ ಕೊನೆಗೊಳ್ಳುತ್ತವೆ ಮತ್ತು ಅದರಲ್ಲಿ ಯಾವುದನ್ನೂ ಅತ್ಯುತ್ತಮವಾಗಿ ಮಾಡುವುದಿಲ್ಲ. ಕೆಲಸವನ್ನು ಬರೆಯಿರಿ, ನಂತರ ವಸ್ತು, ನಂತರ ಪರಿಮಾಣ ಮತ್ತು ವರ್ಗವು ತನ್ನನ್ನು ತಾನೇ ಆಯ್ಕೆ ಮಾಡಿಕೊಳ್ಳುತ್ತದೆ.
ತರಂಗಾಂತರವು ವಸ್ತುವನ್ನು ನಿರ್ಧರಿಸುತ್ತದೆ, ಶಕ್ತಿ ಅಲ್ಲ
ಈ ಪುಟದಲ್ಲಿರುವ ಅತ್ಯಂತ ಉಪಯುಕ್ತವಾದ ಏಕೈಕ ನಿಯಮವನ್ನು ಅದರ ವಿಶೇಷಣ ಕೋಷ್ಟಕದಲ್ಲಿ ಹೂತುಹಾಕಲಾಗಿದೆ: 3 ತರಂಗಾಂತರಗಳನ್ನು ಪಟ್ಟಿ ಮಾಡಲಾಗಿದೆ, ಮತ್ತು ಪ್ರತಿಯೊಂದೂ ವಿಭಿನ್ನ ವಸ್ತುಗಳಿಗೆ ಸರಿಹೊಂದುತ್ತದೆ. CO2 ತರಂಗಾಂತರವನ್ನು ಮರ, ಅಕ್ರಿಲಿಕ್, ಚರ್ಮ ಮತ್ತು ಗಾಜು ಹೀರಿಕೊಳ್ಳುತ್ತದೆ, ಅದಕ್ಕಾಗಿಯೇ ಲೇಸರ್ ಕಟ್ಟರ್ ಆ ಸಾಮಗ್ರಿಗಳಿಗೆ CO2. ಕಡಿಮೆ ಫೈಬರ್ ತರಂಗಾಂತರವನ್ನು ಲೋಹವು ಹೀರಿಕೊಳ್ಳುತ್ತದೆ ಮತ್ತು ನೇರಳಾತೀತವನ್ನು ಪ್ಲಾಸ್ಟಿಕ್ ಮತ್ತು ಗಾಜು ತುಂಬಾ ನಿಧಾನವಾಗಿ ಹೀರಿಕೊಳ್ಳುತ್ತದೆ, ಏನೂ ಸುಡುವುದಿಲ್ಲ. ಶಕ್ತಿಯನ್ನು ಸೇರಿಸುವುದರಿಂದ ಇದು ಎಂದಿಗೂ ಬದಲಾಗುವುದಿಲ್ಲ: ಬಹಳ ಬಲವಾದ CO2 ಲೇಸರ್ ಇನ್ನೂ ದಪ್ಪ ಉಕ್ಕನ್ನು ಕತ್ತರಿಸುವುದಿಲ್ಲ ಮತ್ತು ಫೈಬರ್ ಮೂಲವು ಇನ್ನೂ ಸ್ಪಷ್ಟ ಅಕ್ರಿಲಿಕ್ ಅನ್ನು ಕತ್ತರಿಸುವುದಿಲ್ಲ. ಮೊದಲು ವಸ್ತುಗಳಿಗೆ ತರಂಗಾಂತರವನ್ನು ಹೊಂದಿಸಿ, ನಂತರ ದಪ್ಪ ಮತ್ತು ವೇಗಕ್ಕಾಗಿ ಶಕ್ತಿಯನ್ನು ಆಯ್ಕೆಮಾಡಿ.
ಒಂದು ಜೋಡಿ ಕನ್ನಡಕಗಳು ಸಾಕಾಗುವುದಿಲ್ಲ
ಒಂದಕ್ಕಿಂತ ಹೆಚ್ಚು ಲೇಸರ್ಗಳನ್ನು ಬಳಸುವ ಅಂಗಡಿಗಳನ್ನು ಹಿಡಿಯುವ ಒಂದು ಅಂಶ ಇಲ್ಲಿದೆ. ರಕ್ಷಣಾತ್ಮಕ ಕನ್ನಡಕಗಳನ್ನು ನಿರ್ದಿಷ್ಟ ತರಂಗಾಂತರಗಳಿಗೆ ರೇಟ್ ಮಾಡಲಾಗುತ್ತದೆ, ಆದ್ದರಿಂದ ಫೈಬರ್ ಕಿರಣವನ್ನು ನಿರ್ಬಂಧಿಸುವ ಕನ್ನಡಕಗಳು ಯಾವುದೇ ರೀತಿಯಲ್ಲಿ ಪರಿಣಾಮ ಬೀರುವುದಿಲ್ಲ. CO2 ಅಥವಾ ನೇರಳಾತೀತ ಒಂದು. ಒಂದು ಕಾರ್ಯಾಗಾರದೊಂದಿಗೆ ಫೈಬರ್ ಮಾರ್ಕರ್ ಪಕ್ಕದಲ್ಲಿ CO2 ಕೆತ್ತನೆಗಾರನಿಗೆ 2 ವಿಭಿನ್ನ ಜೋಡಿಗಳು ಬೇಕಾಗುತ್ತವೆ, ಸ್ಪಷ್ಟವಾಗಿ ಲೇಬಲ್ ಮಾಡಲ್ಪಟ್ಟಿವೆ ಮತ್ತು ಅವುಗಳನ್ನು ತಮ್ಮ ಯಂತ್ರಗಳೊಂದಿಗೆ ಹಂಚಿಕೊಳ್ಳುವ ಬದಲು ಇಡಲಾಗುತ್ತದೆ. ಸಂಭಾವ್ಯ ಪ್ರತಿಫಲನದ ವ್ಯಾಪ್ತಿಯಲ್ಲಿರುವ ಪ್ರತಿಯೊಬ್ಬರಿಗೂ ಅವು ಬೇಕಾಗುತ್ತವೆ, ಆಪರೇಟರ್ ಮಾತ್ರವಲ್ಲ, ಮತ್ತು ಕಿರಣಗಳು ಗುರುತು ಯಂತ್ರಗಳು ಅದೃಶ್ಯವಾಗಿರುತ್ತವೆ, ಇದು ಸಾಂದರ್ಭಿಕ ಅಭ್ಯಾಸಗಳನ್ನು ಅಪಾಯಕಾರಿಯನ್ನಾಗಿ ಮಾಡುತ್ತದೆ.
ಕೆಲಸವನ್ನು ಲೇಸರ್ಗೆ ಹೊಂದಿಸುವುದು:
| ನಿಮಗೆ ಬೇಕಾದುದನ್ನು | ಪ್ರಕ್ರಿಯೆ | ಸಾಮಾನ್ಯ ಮೂಲ |
|---|---|---|
| ಹಾಳೆಯಿಂದ ಭಾಗಗಳು | ಕಟಿಂಗ್ | ಲೋಹಕ್ಕಾಗಿ ಫೈಬರ್, CO2 ಸಾವಯವ ಪದಾರ್ಥಗಳಿಗೆ |
| ಪಠ್ಯ ಮತ್ತು ಸರಣಿ ಸಂಕೇತಗಳು | ಗುರುತಿಸಲಾಗುತ್ತಿದೆ | ಫೈಬರ್, CO2 ಅಥವಾ ವಸ್ತುವಿನ ಮೂಲಕ UV |
| ಆಳ ಮತ್ತು ವಿನ್ಯಾಸ | ಕೆತ್ತನೆ | CO2 ಮರಕ್ಕೆ, ಲೋಹಕ್ಕೆ ಫೈಬರ್ |
| ಲೋಹವನ್ನು ಸೇರಿಸುವುದು | ವೆಲ್ಡಿಂಗ್ | ಫೈಬರ್, ಹ್ಯಾಂಡ್ಹೆಲ್ಡ್ ಅಥವಾ ಸ್ವಯಂಚಾಲಿತ |
| ತುಕ್ಕು ಮತ್ತು ಲೇಪನ ತೆಗೆಯುವಿಕೆ | ಕ್ಲೀನಿಂಗ್ | ಪಲ್ಸ್ಡ್ ಅಥವಾ ನಿರಂತರ ಫೈಬರ್ |
ಲೇಸರ್ ಖರೀದಿ ಪರಿಶೀಲನಾಪಟ್ಟಿ:
✅ ಯಂತ್ರಗಳನ್ನು ಹೋಲಿಸುವ ಮೊದಲು ಪ್ರಕ್ರಿಯೆಯನ್ನು ಹೆಸರಿಸಿ.
✅ ತರಂಗಾಂತರವನ್ನು ವಸ್ತುವಿಗೆ ಹೊಂದಿಸಿ, ವಿದ್ಯುತ್ಗೆ ಬಜೆಟ್ಗೆ ಅಲ್ಲ.
✅ ನೀವು ಹೊಂದಿರುವ ಪ್ರತಿಯೊಂದು ತರಂಗಾಂತರಕ್ಕೆ ಅನುಗುಣವಾಗಿ ರೇಟ್ ಮಾಡಲಾದ ಕನ್ನಡಕಗಳನ್ನು ಖರೀದಿಸಿ.
✅ ಪ್ರತಿ ಲೇಸರ್ಗೆ ಹೊರತೆಗೆಯುವಿಕೆ ಮತ್ತು ತಂಪಾಗಿಸುವಿಕೆಯನ್ನು ಯೋಜಿಸಿ.
✅ ಒಪ್ಪಿಸುವ ಮೊದಲು ನಿಮ್ಮ ಸ್ವಂತ ವಿಷಯವನ್ನು ಪರೀಕ್ಷಿಸಿ.
ಪರಿಗಣಿಸಬೇಕಾದ ವಿಷಯಗಳು
ಸ್ವಯಂಚಾಲಿತ CNC ಲೇಸರ್ ಯಂತ್ರದ ಬಗ್ಗೆ ತಿಳಿದುಕೊಳ್ಳಲು ಇದು ಕೇವಲ ಒಂದು ಸಣ್ಣ ಗೀರು. ಆದಾಗ್ಯೂ, ಈ ಸಹಾಯಕ ಪರಿಕಲ್ಪನೆಗಳ ಮೂಲಭೂತ ತಿಳುವಳಿಕೆಯನ್ನು ಹೊಂದುವ ಮೂಲಕ, ನೀವು ಅವುಗಳನ್ನು ತ್ವರಿತವಾಗಿ ನಿರ್ಮಿಸಲು ಮತ್ತು CNC ಲೇಸರ್ ಯಂತ್ರ ಆಯ್ಕೆಗಳ ಬಗ್ಗೆ ನಿಮ್ಮ ಜ್ಞಾನವನ್ನು ಬೆಳೆಸಿಕೊಳ್ಳಲು ಸಾಧ್ಯವಾಗುತ್ತದೆ.
ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
ಒಂದು ಯಂತ್ರವು ಕತ್ತರಿಸಲು, ಗುರುತು ಮಾಡಲು, ಬೆಸುಗೆ ಹಾಕಲು ಮತ್ತು ಸ್ವಚ್ಛಗೊಳಿಸಲು ಸಾಧ್ಯವೇ?
ಹ್ಯಾಂಡ್ಹೆಲ್ಡ್ 3-ಇನ್-1 ಯೂನಿಟ್ಗಳು ದುರಸ್ತಿ ಕೆಲಸಕ್ಕೆ ಸೂಕ್ತವಾದ ಒಂದೇ ಮೂಲದಿಂದ ತೆಳುವಾದ ಲೋಹವನ್ನು ನಿಜವಾಗಿಯೂ ಬೆಸುಗೆ ಹಾಕುತ್ತವೆ, ಸ್ವಚ್ಛಗೊಳಿಸುತ್ತವೆ ಮತ್ತು ಕತ್ತರಿಸುತ್ತವೆ. ಪ್ರತಿಯೊಂದು ಕಾರ್ಯವು ಮೀಸಲಾದ ಯಂತ್ರಕ್ಕಿಂತ ಹಗುರವಾಗಿರುತ್ತದೆ, ಆದ್ದರಿಂದ ಯಾವುದೇ ಒಂದು ಪ್ರಕ್ರಿಯೆಯಲ್ಲಿ ಉತ್ಪಾದನಾ ಪ್ರಮಾಣವು ಆ ಪ್ರಕ್ರಿಯೆಗೆ ಖರೀದಿಸುವುದನ್ನು ಇನ್ನೂ ಸಮರ್ಥಿಸುತ್ತದೆ.
ಎಲ್ಲಾ ಲೇಸರ್ಗಳಿಗೆ ವಾಟರ್ ಚಿಲ್ಲರ್ ಅಗತ್ಯವಿದೆಯೇ?
ಇಲ್ಲ. ಕಡಿಮೆ-ಶಕ್ತಿಯ ಫೈಬರ್ ಮಾರ್ಕರ್ಗಳು ಸಾಮಾನ್ಯವಾಗಿ ಗಾಳಿಯಿಂದ ತಂಪಾಗಿರುತ್ತವೆ ಮತ್ತು ಸ್ಪಷ್ಟ ಗಾಳಿಯ ಹರಿವನ್ನು ಹೊರತುಪಡಿಸಿ ಬೇರೇನೂ ಅಗತ್ಯವಿಲ್ಲ, ಆದರೆ CO2 ಟ್ಯೂಬ್ಗಳು, UV ಮೂಲಗಳು ಮತ್ತು ಹೆಚ್ಚಿನ ಶಕ್ತಿಯ ಕಟ್ಟರ್ಗಳು ಎಲ್ಲವೂ ಶುದ್ಧ, ತಾಪಮಾನ-ನಿಯಂತ್ರಿತ ನೀರನ್ನು ಅವಲಂಬಿಸಿವೆ. ಅನುಸ್ಥಾಪನೆಯನ್ನು ಯೋಜಿಸುವ ಮೊದಲು ಪರಿಶೀಲಿಸಿ.
ಯಾವ ಲೇಸರ್ಗಳಿಗೆ ಹೊಗೆ ಹೊರತೆಗೆಯುವ ಅಗತ್ಯವಿದೆ?
ಅವೆಲ್ಲವೂ, ವಿಭಿನ್ನ ಕಾರಣಗಳಿಗಾಗಿ. ಸಾವಯವ ವಸ್ತುಗಳು ಹೊಗೆಯನ್ನು ಉತ್ಪಾದಿಸುತ್ತವೆ, ಲೋಹಗಳು ಸೂಕ್ಷ್ಮ ಕಣಗಳನ್ನು ಉತ್ಪಾದಿಸುತ್ತವೆ ಮತ್ತು ಲೇಪನಗಳು ಲೇಪನವು ಯಾವುದರಿಂದ ಮಾಡಲ್ಪಟ್ಟಿದೆಯೋ ಅದನ್ನು ಉತ್ಪಾದಿಸುತ್ತವೆ. ಹೊರತೆಗೆಯುವಿಕೆ ಶ್ವಾಸಕೋಶಗಳನ್ನು ರಕ್ಷಿಸುತ್ತದೆ ಮತ್ತು ದೃಗ್ವಿಜ್ಞಾನದಿಂದ ಶೇಷವನ್ನು ಇಡುತ್ತದೆ, ಆದ್ದರಿಂದ ಅದನ್ನು ಯಂತ್ರದ ಭಾಗವಾಗಿ ಪರಿಗಣಿಸಿ.
ಲೇಸರ್ ಮೂಲ ಎಷ್ಟು ಕಾಲ ಉಳಿಯುತ್ತದೆ?
ಇದು ಪ್ರಕಾರವನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ. ಫೈಬರ್ ಮೂಲಗಳನ್ನು ಸುಮಾರು ಒಂದು ಲಕ್ಷ ಗಂಟೆಗಳ ಕಾಲ ರೇಟ್ ಮಾಡಲಾಗುತ್ತದೆ ಮತ್ತು ಅವುಗಳನ್ನು ಮಾಡ್ಯೂಲ್ಗಳಾಗಿ ಬದಲಾಯಿಸಲಾಗುತ್ತದೆ, ಆದರೆ ಮೊಹರು ಮಾಡಲಾಗುತ್ತದೆ CO2 ಗಾಜಿನ ಕೊಳವೆಗಳು ಸಾವಿರಾರು ಗಂಟೆಗಳ ಕಾಲ ಬಾಳಿಕೆ ಬರುತ್ತವೆ ಮತ್ತು ಕ್ರಮೇಣ ಮಸುಕಾಗುತ್ತವೆ. ಬಜೆಟ್ ಕೊಳವೆ ಬದಲಿ ವೆಚ್ಚವು ನಿರ್ವಹಣಾ ವೆಚ್ಚವಾಗಿದೆ, ದುರಸ್ತಿಗಾಗಿ ಅಲ್ಲ.
ನಾನು ನಂತರ ಹೆಚ್ಚಿನ ಶಕ್ತಿಯನ್ನು ಸೇರಿಸಬಹುದೇ?
ಅಪರೂಪಕ್ಕೆ ಮಾತ್ರ ಉಪಯುಕ್ತ. ಫ್ರೇಮ್, ಕೂಲಿಂಗ್ ಮತ್ತು ನಿಯಂತ್ರಣಗಳು ಮೂಲಕ್ಕೆ ಹೊಂದಿಕೆಯಾಗುತ್ತವೆ, ಆದ್ದರಿಂದ ಅರ್ಥಪೂರ್ಣ ವಿದ್ಯುತ್ ಹೆಚ್ಚಳ ಎಂದರೆ ಸಾಮಾನ್ಯವಾಗಿ ಹೊಸ ಯಂತ್ರ. ಅಪ್ಗ್ರೇಡ್ ಮಾಡಲು ಯೋಜಿಸುವ ಬದಲು ಕೆಲವು ವರ್ಷಗಳಲ್ಲಿ ನೀವು ನಿರೀಕ್ಷಿಸುವ ಕೆಲಸಕ್ಕೆ ಖರೀದಿಸಿ.
ಸಂವೇದನಾಶೀಲ 1 ನೇ ಲೇಸರ್ ಎಂದರೇನು?
ಕರಕುಶಲ ವಸ್ತುಗಳು, ಉಡುಗೊರೆಗಳು ಮತ್ತು ಚಿಹ್ನೆಗಳಿಗಾಗಿ, ಒಂದು ಮಧ್ಯಮ-ಶಕ್ತಿ CO2 ಯಂತ್ರವು ಅತ್ಯಂತ ವ್ಯಾಪಕ ಶ್ರೇಣಿಯ ವಸ್ತುಗಳನ್ನು ಅಗ್ಗವಾಗಿ ಒಳಗೊಂಡಿದೆ, ಮತ್ತು ಪ್ರವೇಶ ಲೇಸರ್ ಕೆತ್ತನೆಗಾರ ಮೂಲಭೂತ ಅಂಶಗಳನ್ನು ಕಲಿಸುತ್ತದೆ. ಲೋಹದ ತಯಾರಿಕೆಗೆ, ಫೈಬರ್ನಿಂದ ಪ್ರಾರಂಭಿಸಿ, ಏಕೆಂದರೆ ಇಲ್ಲ CO2 ಯಂತ್ರವು ನಿಮ್ಮನ್ನು ಅಲ್ಲಿಗೆ ಹಿಂಬಾಲಿಸುತ್ತದೆ.
ನಮ್ಮ ಗ್ರಾಹಕರು ಏನು ಹೇಳುತ್ತಾರೆ?
ನಮ್ಮ ಮಾತುಗಳನ್ನೇ ಎಲ್ಲವೂ ಎಂದು ಭಾವಿಸಬೇಡಿ. ಗ್ರಾಹಕರು ತಾವು ಹೊಂದಿರುವ ಅಥವಾ ಅನುಭವಿಸಿದ ನಮ್ಮ CNC ಲೇಸರ್ ಯಂತ್ರಗಳ ಬಗ್ಗೆ ಏನು ಹೇಳುತ್ತಾರೆಂದು ತಿಳಿದುಕೊಳ್ಳಿ. ಏಕೆ? STYLECNC ಹೊಸ CNC ಲೇಸರ್ ಯಂತ್ರವನ್ನು ಖರೀದಿಸಲು ವಿಶ್ವಾಸಾರ್ಹ ಬ್ರ್ಯಾಂಡ್ ಮತ್ತು ತಯಾರಕ ಎಂದು ಪರಿಗಣಿಸಲಾಗಿದೆಯೇ?ನಮ್ಮ ಗುಣಮಟ್ಟದ ಉತ್ಪನ್ನಗಳ ಬಗ್ಗೆ ನಾವು ಇಡೀ ದಿನ ಮಾತನಾಡಬಹುದು, 24/7 ಅತ್ಯುತ್ತಮ ಗ್ರಾಹಕ ಸೇವೆ ಮತ್ತು ಬೆಂಬಲ, ಜೊತೆಗೆ ನಮ್ಮ 30-ದಿನಗಳ ರಿಟರ್ನ್ ಮತ್ತು ಮರುಪಾವತಿ ನೀತಿ. ಆದರೆ ಹೊಸಬರು ಮತ್ತು ವೃತ್ತಿಪರರಿಗೆ ನಮ್ಮಿಂದ ಸ್ವಯಂಚಾಲಿತ ಕಂಪ್ಯೂಟರ್-ನಿಯಂತ್ರಿತ ಯಂತ್ರೋಪಕರಣವನ್ನು ಖರೀದಿಸುವುದು ಮತ್ತು ನಿರ್ವಹಿಸುವುದು ಹೇಗಿರುತ್ತದೆ ಎಂಬುದನ್ನು ನಿಜ ಜೀವನದ ಗ್ರಾಹಕರು ಅನುಭವಿಸುವುದನ್ನು ಕೇಳುವುದು ಹೆಚ್ಚು ಸಹಾಯಕ ಮತ್ತು ಪ್ರಸ್ತುತವಾಗುವುದಿಲ್ಲವೇ? ನಾವು ಕೂಡ ಹಾಗೆಯೇ ಭಾವಿಸುತ್ತೇವೆ, ಅದಕ್ಕಾಗಿಯೇ ನಮ್ಮ ಅನನ್ಯ ಖರೀದಿ ಪ್ರಕ್ರಿಯೆಗೆ ಆಳವಾಗಿ ಪಾರದರ್ಶಕತೆಯನ್ನು ತರಲು ಸಹಾಯ ಮಾಡಲು ನಾವು ಟನ್ಗಳಷ್ಟು ನಿಜವಾದ ಪ್ರತಿಕ್ರಿಯೆಯನ್ನು ಸಂಗ್ರಹಿಸಿದ್ದೇವೆ. STYLECNC ಎಲ್ಲಾ ಗ್ರಾಹಕ ವಿಮರ್ಶೆಗಳು ನಮ್ಮ ಉತ್ಪನ್ನಗಳು ಅಥವಾ ಸೇವೆಗಳನ್ನು ಖರೀದಿಸಿ ಬಳಸಿದವರಿಂದ ನಿಜವಾದ ಮೌಲ್ಯಮಾಪನಗಳಾಗಿವೆ ಎಂದು ಖಾತರಿಪಡಿಸುತ್ತದೆ.